
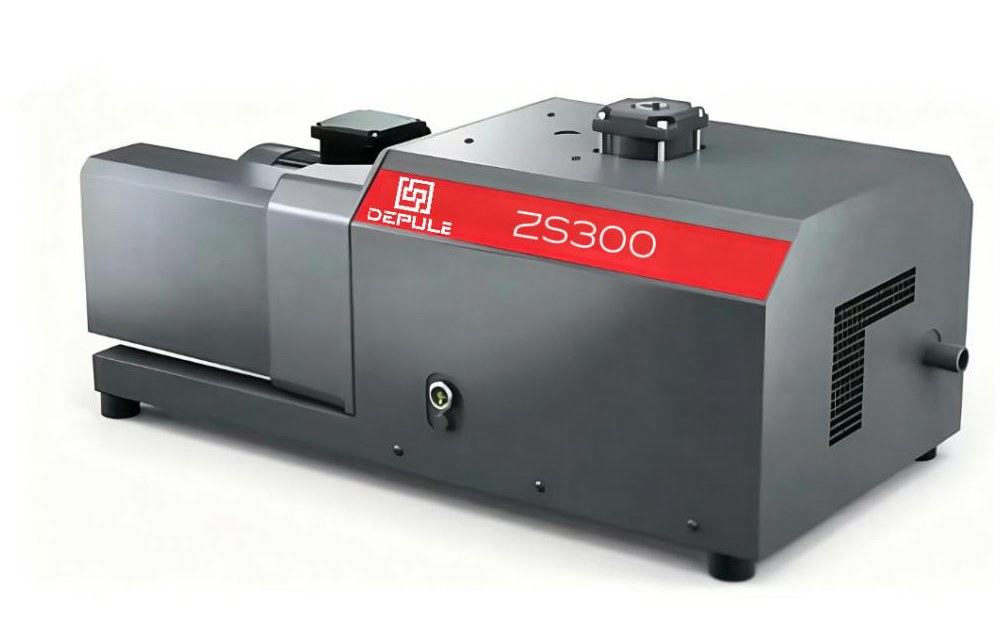
Vakuumverpackungsmaschinen und automatisierte Handhabungslinien zeichnen sich durch schnelle Takte, viele Start-Stopp-Zyklen und ein geringes Fördervolumen pro Saugvorgang aus. Üblicherweise wird die Pumpe nach dem pro Minute abzusaugenden Luftvolumen und dem erforderlichen Vakuum ausgewählt, wobei ein Reservezuschlag für Druckverluste durch Leitungen und Ventile einzurechnen ist.
Für derartige Stationen wird üblicherweise ein Betriebsvakuum von 40 ~ 90 kPa verwendet. Ölfreie Drehschieberpumpen arbeiten in diesem Bereich stabil, die Abluft ist frei von Ölnebel, und wenn sie neben der Verpackungsmaschine aufgestellt werden, verschmutzen sie die Werkstattluft nicht. Bei Parallelbetrieb mehrerer Stationen sind die Nennweiten der einzelnen Zweige und die Ansprechzeiten der Ventile zu beachten, andernfalls ziehen früher anlaufende Stationen den Durchfluss an sich.
Für die Handhabung mit Sauggreifern muss der erforderliche Durchfluss zusätzlich nach Werkstückgewicht, Anzahl und Fläche der Sauggreifer berechnet werden; außerdem sind Leckagen durch die Oberflächenrauheit des Werkstücks zu berücksichtigen.