
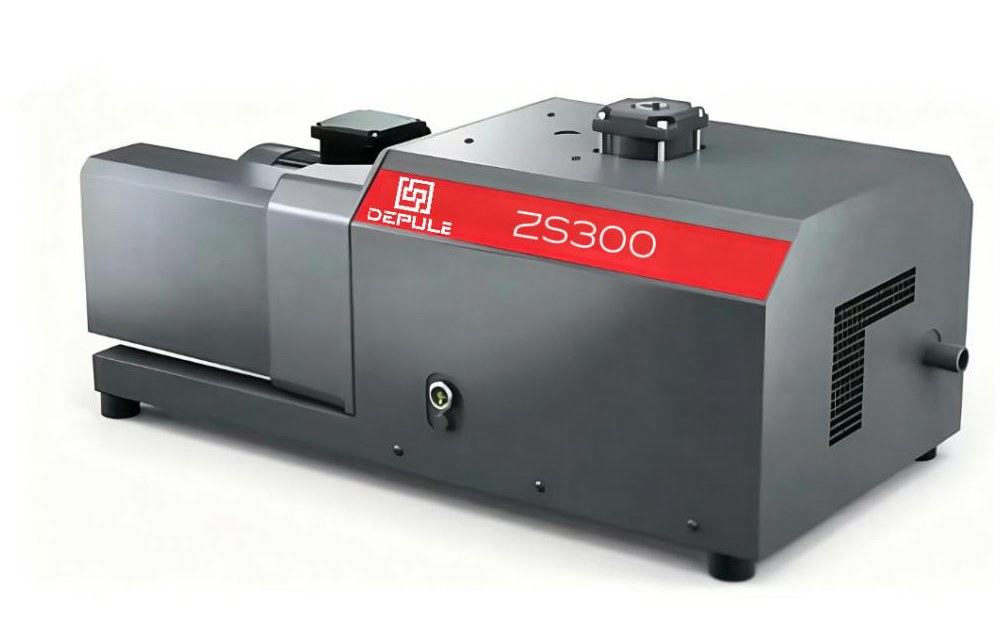
Der Unterschied bei Vakuumpumpen für die Kunststoffverarbeitung liegt nicht in der Pumpe selbst, sondern darin, ob der Prozess Durchfluss oder stabilen Druck verlangt. Beim Vakuum-Thermoformen muss der Hohlraum schnell auf den erforderlichen Wert evakuiert werden; bei der Extrusionskalibrierung und den Kalibrierhülsen wird über lange Zeit ein schwankungsfreies Vakuum benötigt. Die Auswahllogik unterscheidet sich in beiden Fällen.
Vakuumformen und Thermoformen
Nach dem Erwärmen wird die Folie durch Differenzdruck an die Form angelegt; die Evakuierungszeit bestimmt direkt den Takt. Das Saugvermögen wird aus dem Formhohlraumvolumen × der Anzahl der Formvorgänge pro Stunde als Gesamtluftbedarf abgeleitet und anschließend nach dem Nutzungsvakuum von 40 ~ 90 kPa ausgelegt.
- Kleine Formate, Einzelstation: ölfreie Drehschieberpumpen V8 / V10 / V16, Anschluss G3/8″, Abgas ohne Ölnebel, direkt neben der Maschine montierbar.
- Große Formate, Mehrstationen: V25 / V40 oder V25L / V40L (kurze Bauform, geeignet für den Einbau in Maschinenverkleidungen), Anschluss G3/4″.
- Mehrere Linien gemeinsam mit einer Vakuumquelle: einstufige ölgedichtete Drehschieberpumpe mit Puffertank oder Leitungssystem nach Art einer zentralen Vakuumanlage.
Bei Stationen mit schnellem Formen sind Leitungsnennweite und Ventilansprechzeit zu beachten; eine zu kleine Nennweite reduziert das effektive Saugvermögen erheblich, ein noch so großes Saugvermögen auf dem Typenschild kann das nicht ausgleichen.
Extrusionskalibrierung und Kalibrierhülsen
Das extrudierte Profil wird in der Kalibrierhülse durch Vakuum an die Wand des Kalibrierrings angelegt; gefordert ist ein über lange Zeit stabiler, pulsationsfreier Vakuumzustand.
Die Druckstabilisierung beruht auf zwei Maßnahmen: Puffertank zum Abfangen von Spitzen (dimensioniert mit 1/5 ~ 1/3 des Saugvermögens der Pumpe) und Festlegung der unteren Vakuumgrenze innerhalb des stabilen Arbeitsbereichs der Pumpe – nicht am Endvakuum betreiben. Einstufige ölgedichtete Drehschieberpumpen V0040A ~ V0100 mit Puffertank sind für diese Anwendung eine übliche Konfiguration.
Entlüftung beim Spritzgießen und Harzentgasung
Bei der Entlüftung des Spritzgießzylinders sowie der Entgasung von Epoxidharz und Silikon werden Gase mit geringen Mengen flüchtiger Stoffe abgesaugt. Ölgedichtete Ausführungen müssen mit Gasballast betrieben und auf der Ansaugseite mit einem Filter versehen werden, um Harzstaub und kondensierbare Stoffe vom Pumpeninnenraum fernzuhalten. Wird dieser Schritt eingespart, ist dies oft die direkte Ursache dafür, dass nach einigen Tausend Stunden das Pumpenöl emulgiert und das Saugvermögen sinkt.
Vakuumtransport und -halten
Der erforderliche Durchfluss wird aus Werkstückgewicht, Anzahl der Saugnäpfe und Fläche pro Saugnapf berechnet und anschließend mit dem Leckagefaktor multipliziert (raue Oberflächen, Kartons und Gewebesäcke unterscheiden sich stark in der Leckage). Bei parallelen Mehrstationen sind die Nennweiten der Zweigleitungen jeweils zu prüfen; andernfalls zieht die zuerst anlaufende Station den Durchfluss an sich.
An Saugstationen für Holz, Stein und Glas ist die Staubbelastung hoch; auf der Ansaugseite muss ein Filter montiert werden. Staub im Pumpeninnenraum ist ein besonders schneller Weg zum Verschleiß der Drehschieber.
Empfohlene Ausstattung
| Prozess | Zu bestätigende Eingangsdaten | Ausstattung |
|---|---|---|
| Vakuumformen / Thermoformen | Hohlraumvolumen, Anzahl der Formvorgänge pro Stunde, Nutzungsvakuum | Puffertank, Leitungsnennweite, Schnellentlüftungsventil |
| Extrusionskalibrierung | Anzahl der Kalibrierhülsen, zulässiger Druckschwankungsbereich | Puffertank, Feinfilter, Druckstabilisierungsregelung |
| Entlüftung beim Spritzgießen / Entgasung | Art der flüchtigen Stoffe, ob Pulver enthalten ist | Gasballast, Ansaugfilter, Ölnebelabscheidung |
| Vakuumtransport | Werkstückgewicht, Anzahl und Fläche der Saugnäpfe, Oberflächenmaterial | Filter, Zweigleitungsventile, Vakuummeter |
Wenn Sie eine Auswahlberatung benötigen, senden Sie uns die oben genannten Eingangsdaten; unsere Ingenieure berechnen das Saugvermögen anhand der Einsatzbedingungen und stellen eine Ausstattungsliste zusammen. Einige Ausführungen sind für 60Hz-Regionen nicht geeignet; für den Export in 60Hz-Märkte geben Sie bei der Anfrage bitte Land, Spannung und Frequenz an.