
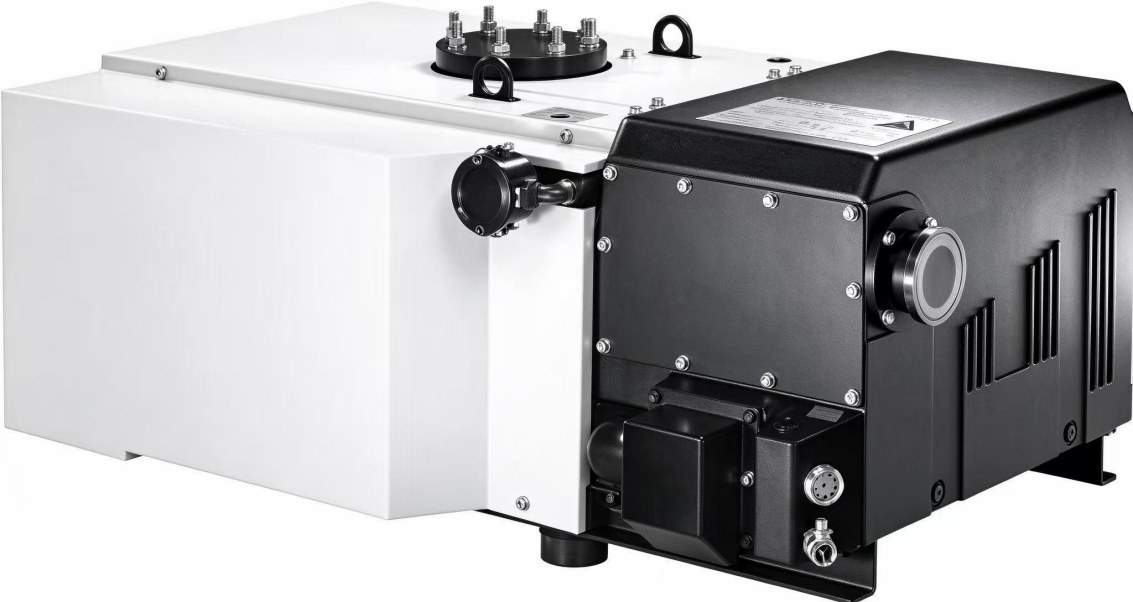
Bei falsch ausgelegten Pumpenaggregaten für Vakuum-Wärmebehandlungsöfen ist der häufigste Fall nicht eine zu klein gewählte Pumpe, sondern dass der Abschnitt dazwischen nach der Auslegung nicht berechnet wurde. Der Ofen hat 4 m³, die Pumpe hat laut Typenschild 640 m³/h; rechnerisch sollte das Evakuieren auf 0.5 mbar zwei bis drei Minuten dauern, in der Praxis sind es sieben bis acht Minuten — die fehlende Zeit liegt nicht an der Pumpe, sondern an den wenigen Metern Rohr und den zwei Flanschen zwischen Ofenanschluss und Pumpenanschluss.
Dieser Beitrag geht die ingenieurmäßige Berechnung Schritt für Schritt durch: Zuerst wird die Formel für Reihensysteme erläutert, dann werden mit einem vollständigen Rechenbeispiel für ein Pumpenaggregat eines Vakuum-Wärmebehandlungsofens Saugvermögen, Rohrdurchmesser und Evakuierungszeit verknüpft; anschließend wird das Roots-Verhältnis für die Tiefvakuumstufe berechnet und abschließend eine Prüfung über die Druckanstiegsrate durchgeführt.
1. Ein Pumpenaggregat ist nicht einfach zwei zusammengeschaltete Pumpen: Das Saugvermögen in Reihe wird vom engsten Abschnitt bestimmt
Zwischen Pumpe und Kammer liegen stets Rohrleitungen, Ventile und Filter. Jeder Abschnitt hat einen Leitwert C mit derselben Einheit wie das Saugvermögen (m³/h oder L/s). Bei Reihenschaltung werden sie nicht addiert, sondern über die Kehrwerte zusammengefasst:
1 / S_eff = 1 / S_Pumpe + 1 / C_Leitung
Diese Gleichung bestimmt eine grundlegende Tatsache für Pumpenaggregate von Vakuum-Wärmebehandlungsöfen: Ist der Leitwert der Rohrleitung kleiner als das Saugvermögen der Pumpe, hilft auch eine größere Pumpe nicht; das effektive Saugvermögen wird vom Leitwert begrenzt, und die Obergrenze ist der Leitwert selbst.
Für den Leitwert eines langen runden Rohrs wird die Formel nach der Strömungsart gewählt. Für Luft bei 20 ℃ beträgt die Viskosität η = 1.82×10⁻⁵ Pa·s; für viskose Strömung (Knudsen-Zahl Kn < 0.01, der Grobvakuumbereich liegt im Wesentlichen in diesem Bereich) gilt:
C = π d⁴ p̄ / (128 η L)
d ist der Rohrinnendurchmesser (m), L die Rohrlänge (m), p̄ der mittlere Druck im Rohr (Pa). In dieser Gleichung steht d in der vierten Potenz — halbiert sich der Innendurchmesser, fällt der Leitwert auf 1/16. Das ist auch der Grund, warum dieselbe Pumpe an DN100 und an DN50 Evakuierungskurven liefern kann, die um mehr als das Doppelte auseinanderliegen.
Für Krümmer und T-Stücke gibt es keine geschlossene Lösung; in der Praxis werden sie über äquivalente Längen umgerechnet: Krümmer, Ventile und Wellschläuche werden jeweils in ein gerades Rohr mit einem Vielfachen des Rohrdurchmessers umgerechnet und zur geraden Rohrlänge addiert. In diesem Rechenbeispiel werden 6 m gerades Rohr auf 10 m äquivalente Länge umgerechnet; das ist eine eher konservative Annahme.
2. Rechenbeispiel 1: 4 m³ Ofenraum, DN100-Rohrleitung, Evakuierung auf 0.5 mbar
Betriebsfall: Vakuum-Härteofen, Ofenraum-Nettovolumen 4 m³ (ohne Gestelle), Zielbetriebsdruck 0.5 mbar, Hauptpumpe DPL-V630B (tatsächliches Saugvermögen bei 50Hz 640 m³/h, Enddruck bei geschlossenem Gasballast ≤8×10⁻² mbar, Einlass DN100/DN160).
Zuerst wird der Leitwert für DN100 und eine äquivalente Länge von 10 m in Abhängigkeit vom Druck berechnet:
| Mittlerer Druck im Rohr | Leitwert C (DN100, L=10 m) | Effektives Saugvermögen S_eff | Relativ zum Nennwert |
|---|---|---|---|
| 1 mbar | 4855 m³/h | 565 m³/h | 88% |
| 0.5 mbar | 2427 m³/h | 506 m³/h | 79% |
| 0.1 mbar | 485 m³/h | 276 m³/h | 43% |
Diese Tabelle zeigt einen leicht übersehenen Punkt: Je niedriger der Druck, desto kleiner der Leitwert desselben Rohrs (der Leitwert bei viskoser Strömung ist proportional zum Druck). Im Grobvakuumbereich verursacht die Rohrleitung kaum Verluste; je weiter es in den Tiefvakuumbereich geht, desto mehr wirkt die Leitung wie eine Drossel. Bei 0.1 mbar lässt dieses DN100-Rohr nur 43 % des Saugvermögens durch.
Die Evakuierungszeit wird unter isothermer Näherung abschnittsweise berechnet:
t = (V / S) · ln(p₁ / p₂)
- 1013 → 10 mbar, mit dem niedrigeren Wert dieses Abschnitts 565 m³/h: t₁ = (4 / 565) × 3600 × ln(101.3) = 118 s ≈ 2.0 min
- 10 → 0.5 mbar, mit 550 m³/h (Mittelwert im Bereich 0.5~10 mbar): t₂ = (4 / 550) × 3600 × ln(20) = 78 s ≈ 1.3 min
Zusammen etwa 196 s, also 3.3 min. Würde man bei derselben Pumpe alle Rohrleitungsverluste vernachlässigen und mit 640 m³/h rechnen, ergäben sich nur 172 s (2.9 min) — die Rohrleitung trägt etwa 14 % zur Zeit bei; je niedriger das Druckziel, desto größer dieser Anteil.
Nun wird DN100 durch eine DN50-Reduzierung ersetzt (in vielen Anlagen ist der Ofenanschluss G2″, der Pumpenanschluss DN100, und dazwischen wird ein Reduzierstück eingebaut):
| Rohrleitung | Leitwert bei 0.5 mbar | Effektives Saugvermögen | Relativ zum Nennwert |
|---|---|---|---|
| DN100, L=10 m | 2427 m³/h | 506 m³/h | 79% |
| DN50, L=10 m | 152 m³/h | 123 m³/h | 19% |
Bei derselben DPL-V630B, einer Pumpe mit gut 630 m³/h, bleibt nur ein effektives Saugvermögen von 123 m³/h. Rechnet man den Abschnitt 10→0.5 mbar mit diesem Saugvermögen neu, verlängert sich die Zeit von 78 s auf 320 s (5.3 min), und die Evakuierungszeit des gesamten Ofens steigt von 3.3 min auf 7.3 min — das ist eine der häufigsten Ursachen für „Pumpe in Ordnung, aber Taktzeit nicht erreicht“. Die Reduzierung so kurz wie möglich halten; die Nennweite nach dem Pumpenanschluss auslegen, nicht nach dem Gewinde am Ofenanschluss.
3. Rechenbeispiel 2: Tiefvakuum bei 0.05 mbar — warum bei LC2600 nur gut zweihundert übrig bleiben
Der Prozess verlangt weniger als 0.05 mbar; die Untergrenze einstufiger Pumpen liegt im Bereich von 0.1 mbar, daher ist eine zweistufige Ausführung mit Roots-Pumpe erforderlich. Die Konfiguration folgt der typischen Paarung aus den Produktseiten dieser Website: DPL-2V275 (255 m³/h, 7.5 kW, Enddruck 5×10⁻⁴ mbar, Einlass ISO63) als Vorstufe, LC2600 (2600 m³/h, Einlass ISO160, Auslass ISO100) als Boosterstufe.
Berechnung bei 0.05 mbar mit DN100-Rohrleitung (äquivalent 10 m):
| Rohrleitung | Leitwert C | S_eff nach Reihenschaltung (Pumpe 2600 m³/h) |
|---|---|---|
| DN100, L=10 m | 243 m³/h | 222 m³/h |
| DN160, L=10 m | 1591 m³/h | 987 m³/h |
Eine Roots-Pumpe mit 2600 m³/h liefert an einer DN100-Rohrleitung nur ein effektives Saugvermögen von 222 m³/h bis zur Kammer. Mit DN160 werden aus derselben Pumpe 987 m³/h, ein Unterschied um den Faktor 4.4. Dass der Rohrdurchmesser nicht dem Einlass-Nenndurchmesser der Roots-Pumpe folgt, ist in diesem Druckbereich einer der häufigsten Fehler, die Nacharbeit auslösen.
Die zweite Begrenzung in diesem Abschnitt kommt von der Vorstufe. Eine Roots-Pumpe verdichtet das Gas nicht selbst; sie fördert es vom Eingang der Vorstufe zur Auslassseite der Vorstufe. Die am Eingang verfügbare Gasmenge wird daher von der Förderleistung der Vorstufe begrenzt; die grobe Beziehung lautet „Saugvermögen am Roots-Eingang ≤ Saugvermögen der Vorstufe × Verdichtungsverhältnis bei diesem Druck“. Das Saugvermögensverhältnis von 2V275 zu LC2600 beträgt etwa 1:10 und entspricht der auf dieser Website angegebenen typischen Paarung; die Vorstufe wird nicht zuerst zum Engpass — der eigentliche Engpass in diesem Projekt ist die Rohrleitung, nicht die Pumpe. Die Prüfreihenfolge ist daher festgelegt: zuerst den Leitwert der Rohrleitung berechnen, dann das Saugvermögensverhältnis von Roots-Pumpe und Vorstufe prüfen und erst zuletzt die Pumpe selbst in Zweifel ziehen.
Zwei weitere Punkte müssen in der Steuerungslogik berücksichtigt werden: Eine Roots-Pumpe darf nicht direkt aus Atmosphäre gestartet werden; sie darf erst zugeschaltet werden, nachdem die Vorstufe den Eingang auf den zulässigen Druck evakuiert hat, wobei der zulässige Wert gemäß mitgelieferter Betriebsanleitung gilt. Die Abschaltreihenfolge ist umgekehrt: zuerst die Roots-Pumpe, dann die Vorstufe; andernfalls baut sich auf der Auslassseite der Roots-Pumpe sofort Gegendruck auf, sobald die Vorstufe stoppt. Die Differenzdruckverriegelung darf nicht entfallen und darf nicht manuell überbrückt werden.
4. Prüfung über die Druckanstiegsrate: Wie viel Saugvermögen Leckrate und Ausgasung tatsächlich verbrauchen
Nach der Pumpenauswahl lässt sich mit der Druckanstiegsrate einmal die Gaslast zurückrechnen; damit lässt sich die Frage „reicht die Pumpe?“ klar beantworten. Der Ofenraum hat 4 m³; nach der Vorgabe JB/T 8195.3 von 0.67 Pa/h (bei einigen Anlagen kann die gemessene Druckanstiegsrate nach dem Abstellen der Pumpe im Bereich von 0.4 Pa/h liegen, wie die öffentlich angegebenen Kennwerte des Vakuum-Wärmebehandlungsofens DB-SAF644 zeigen):
Q = V × Δp / Δt = 4 × 0.67 = 2.68 Pa·m³/h = 7.44×10⁻⁴ Pa·m³/s, das entspricht 7.44×10⁻³ mbar·L/s.
- Bei 1 mbar diese Last abführen: S = Q / p = 7.44×10⁻³ / 1 = 7.4×10⁻³ L/s, umgerechnet 0.027 m³/h. Eine mechanische Pumpe hat in diesem Druckbereich für die Ausgasungsmenge mehr als genug Reserven.
- Bei 6×10⁻³ Pa dieselbe Last abführen: S = 7.44×10⁻⁴ / 6×10⁻³ = 0.124 m³/s, umgerechnet 446 m³/h. Dieser Druck liegt jedoch außerhalb des Arbeitsbereichs von Drehschieberpumpen; der Saugvermögensbedarf muss von Hochvakuumpumpen gedeckt werden.
Die Schlussfolgerung ist eindeutig: Bei der Pumpenauswahl im mbar-Bereich zählen Volumen und Taktzeit, nicht die Ausgasungsmenge; wirklich kritisch wird die Ausgasungsmenge unterhalb von 10⁻² Pa. Eine größere mechanische Pumpe einzusetzen, um langsames Tiefvakuum zu beheben, ist der falsche Ansatz.
5. Pumpenaggregat-Konfigurationen für drei typische Ofentypen
| Ofentyp | Ofenraum-Nettovolumen | Betriebsdruck | Pumpenaggregat | Beschreibung |
|---|---|---|---|---|
| Labor-Kammerofen, Rohrofen | 0.3~0.8 m³ | 1-mbar-Bereich | DPL-V0155 als Einzelpumpe (150/175 m³/h, 4.0 kW, 0.3 mbar, G2″) | Direktabsaugung mit Einzelpumpe, Filter vor der Pumpe; Rohrleitung ausreichend auf G2″ auslegen, nicht auf G1″ verkleinern |
| Mittlerer Anlassofen, Glühofen | 1~2 m³ | 0.5 mbar | DPL-V0302 (300/360 m³/h, 7.5 kW) | Geringe Saugvermögensreserve; Rohrleitungen unter DN100 verlängern die Zeit deutlich |
| Mittlerer Ofen, Anforderung im 0.1-mbar-Bereich | 1~2 m³ | 0.1 mbar | DPL-V300B (280 m³/h, 5.5 kW, ≤0.08 mbar) | Kurze Bauform, lässt sich gut in komplette Anlagen integrieren |
| Großer Vakuum-Härteofen | 3~6 m³ | 0.5 mbar | DPL-V630B (700 nominal / 640 tatsächlich m³/h, 15 kW, DN100/DN160) | Drei Gasballaststufen; 730 kg, Fundament nach Gewicht auslegen |
| Großer Ofen + Tiefvakuumstufe | 5~10 m³ | unter 0.05 mbar | DPL-2V275 + LC2600 (255 + 2600 m³/h) | Zwischenstufenleitung auf ISO160 auslegen; DN100 reduziert das Roots-Saugvermögen um etwa achtzig Prozent |
6. Fünf wiederkehrende Fallstricke
- Rohrleitung nach dem Gewinde am Pumpenanschluss auslegen. Der Ofenanschluss ist oft G2″, der Pumpenanschluss DN100, dazwischen ein Reduzierstück; bei 0.5 mbar fällt der Leitwert von 2427 m³/h auf 152 m³/h. Das Reduzierstück so kurz wie möglich halten und die Nennweite nach dem Pumpenanschluss wählen.
- Taktzeit mit dem Nennsaugvermögen berechnen. Der Nennwert gilt am Pumpenflansch; erst nach Abzug von Rohrleitung, Krümmern und Filter erhält man das an der Kammer nutzbare Saugvermögen. Je niedriger das Druckziel, desto größer der Abschlag.
- Die Roots-Pumpe als „Saugvermögensverstärker“ einsetzen. Eine Roots-Pumpe vervielfacht das Saugvermögen nur am selben Druckpunkt und verändert den Enddruck nicht; der Enddruck wird von der Vorstufe bestimmt. Reicht der Enddruck der Vorstufe nicht aus, bleibt man unabhängig von der Größe der Roots-Pumpe auf demselben Niveau.
- Zwischenstufenleitung nach der Nennweite der Vorstufe auslegen. Die Leitung von der Auslassseite der Roots-Pumpe zur Vorstufe bestimmt den Gegendruck der Roots-Pumpe; eine lange, enge Leitung erhöht den Gegendruck künstlich, und Temperaturanstieg sowie Überlast folgen.
- Bei 60Hz-Projekten die 50Hz-Parameter unverändert übernehmen. Saugvermögen und Motorleistung ändern sich mit der Frequenz; außerdem sind einige Modelle für 60Hz-Regionen nicht geeignet. Bei Exportprojekten vor der Bestellung die Übereinstimmung von Stromversorgung und Modell prüfen.
Häufige Fragen
F: Ist bei einem Pumpenaggregat für den Vakuum-Wärmebehandlungsofen eine größere Pumpe gleichbedeutend mit schnellerer Evakuierung? A: Nein. Das effektive Saugvermögen nach Reihenschaltung ergibt sich aus 1/S = 1/S_Pumpe + 1/C; die Obergrenze wird vom Leitwert der Rohrleitung begrenzt. Bei einem 4-m³-Ofenraum mit DN50-Rohrleitung und einer Pumpe mit 640 m³/h bleibt bei 0.5 mbar nur ein effektives Saugvermögen von 123 m³/h; eine dickere Leitung bringt mehr als eine größere Pumpe.
F: Ist eine DN100-Rohrleitung bei 0.5 mbar noch ein Engpass? A: Ja. Bei DN100 und äquivalent 10 m liegt der Leitwert bei etwa 2427 m³/h; bei einer DPL-V630B mit 640 m³/h entsteht nur ein Verlust von etwa 21 %. Bei 0.1 mbar sinkt der Leitwert auf 485 m³/h, und das Saugvermögen beträgt nur noch 43 % des Nennwerts; im Tiefvakuumbereich muss der Rohrdurchmesser geprüft werden.
F: Reicht LC2600 für 0.05 mbar? A: Die Pumpe selbst reicht, die Rohrleitung möglicherweise nicht. An einer DN100-Rohrleitung bleiben von LC2600 bis zur Kammer nur 222 m³/h; mit DN160 sind es 987 m³/h. Die Zwischenstufenleitung auf ISO160 auslegen und zusätzlich prüfen, ob die Vorstufe 2V275 diesen Druckpunkt halten kann.
F: Kann eine Roots-Pumpe den Enddruck des Systems verbessern? A: Nein. Eine Roots-Pumpe vervielfacht nur das Saugvermögen am selben Druckpunkt; der Enddruck wird von der Vorstufe bestimmt. Der Enddruck der Vorstufe 2V275 beträgt 5×10⁻⁴ mbar; auch eine Roots-Pumpe mit 4200 m³/h kommt über diese Grenze nicht hinaus.
F: Lässt sich langsames Tiefvakuum durch eine größere mechanische Pumpe beheben? A: Nein. Mit einer Druckanstiegsrate von 0.67 Pa/h und einem Ofenraum von 4 m³ ergibt sich eine Gaslast von etwa 7.44×10⁻⁴ Pa·m³/s; bei 1 mbar ist nur ein Saugvermögen von 0.027 m³/h erforderlich, bei 6×10⁻³ Pa sind 446 m³/h nötig, was bereits außerhalb des Arbeitsbereichs von Drehschieberpumpen liegt; Tiefvakuum erfordert Hochvakuumpumpen.
Weiterführende Artikel
- Vakuumpumpenkonfiguration und Saugvermögensberechnung für Vakuum-Wärmebehandlungsöfen
- Roots-Vakuumpumpen der LC-Serie LC250–LC4200
- Einstufige ölgedichtete Drehschieber-Vakuumpumpe DPL-V630B
- Zweistufige ölgedichtete Drehschieber-Vakuumpumpen 2V80 / 2V275
- Pumpen für Vakuum-Wärmebehandlung und Metallurgie
- Rechner für Saugvermögen und Evakuierungszeit
Einige Modelle sind für 60Hz-Regionen nicht geeignet; bei Exportprojekten vor der Bestellung bitte die Übereinstimmung von Stromversorgung und Modell mit uns abstimmen.
Weiterführende Artikel
- Auswahl von Vakuumpumpen für Lebensmittel-Vakuumverpackungslinien: V0040A usw. anhand von vier Kriterien — Vakuumgrad, Saugvermögen, Medium und Betriebsart
- Auswahl der ölgedichteten Drehschieber-Vakuumpumpe DPL-V0100: Prüfung auf kondensierbare, staubhaltige und korrosive Medien
- Auswahl von Vakuumpumpen im Bereich 200–700 m³/h: Abstimmung von Anschlussnennweite und Motorleistung
- Produktübersicht
- Auswahlrechner (Evakuierungszeit und Einheitenumrechnung)
- Häufige Fragen zu Vakuumpumpen
Weiterfuehrende Artikel
- Auswahl von Vakuumpumpen für Lebensmittel-Vakuumverpackungslinien: V0040A und weitere nach Vakuumgrad, Saugvermögen, Medium und Betriebsart in vier Kriterien auslegen
- Auswahl der ölgedichteten Drehschiebervakuumpumpe DPL-V0100: Prüfung auf kondensierbare, staubhaltige und korrosive Medien
- Auswahl von 200–700 m³/h Vakuumpumpen: Anschlussnennweite und Leistungsabstimmung
- Products
- Vakuumpumpen-Auswahlrechner: Evakuierungszeit und Saugvermögen umrechnen
- Häufige Fragen zu Vakuumpumpen: Auswahl, Wartung und Angebot