
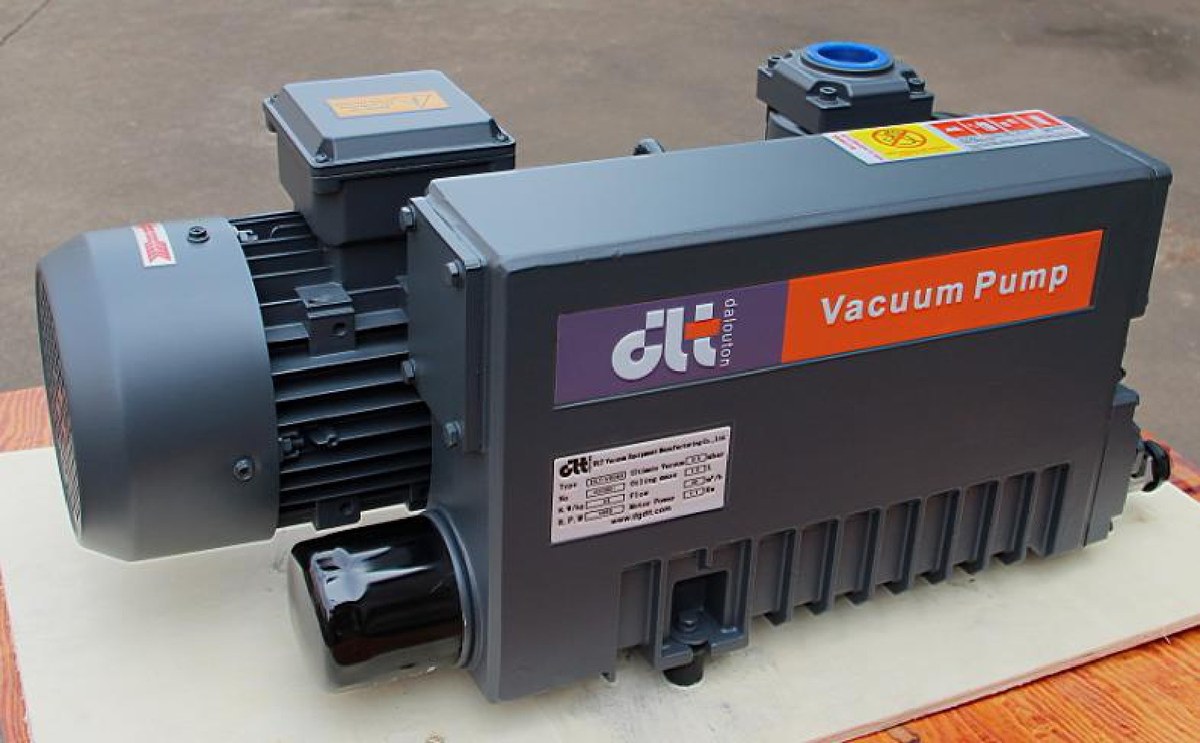
Drehschieberverschleiß ist ein typisches allmähliches Versagen von Drehschieberpumpen. Er tritt nicht plötzlich auf, sondern kündigt sich Wochen oder sogar Monate im Voraus an, indem das Saugvermögen langsam sinkt und das Endvakuum langsam ansteigt. Das einzige Bauteil in der Pumpe, das ständig an der Innenwand der Pumpenkammer entlanggleitet, ist der Drehschieber; bei ölgedichteten Pumpen verringert ein Ölfilm die Reibung, bei ölfreien Pumpen übernimmt Graphit oder Kohlenstoff-Graphit die Selbstschmierung. In beiden Fällen wächst das abgetragene Material nicht von selbst wieder nach. Das Problem ist, dass viele Anwender die Pumpe erst prüfen, wenn das Werkstück nicht mehr gehalten wird oder die Kammer den Prozessdruck nicht mehr erreicht; zu diesem Zeitpunkt hat sich der Verschleiß oft bereits von den Drehschiebern auf die Innenwand der Pumpenkammer ausgebreitet, und aus dem Wechsel der Drehschieber wird ein Pumpenwechsel.
Im Folgenden sind die Beurteilungsmethoden von „ohne Öffnen der Pumpe“ bis „Zerlegen der Pumpe“ geordnet; jedes Signal lässt sich bei der Prüfung vor Schichtbeginn messen.
1. Warum Drehschieberverschleiß zuerst das Saugvermögen und anschließend das Endvakuum verschlechtert
Die Drehschieber werden in den Rotornuten durch die Zentrifugalkraft (bei manchen Bauarten zusätzlich durch Federn) nach außen gedrückt, ihre Stirnseite liegt an der Innenwand der Pumpenkammer an und trennt den sichelförmigen Arbeitsraum in Saugseite und Druckseite. Der Verschleiß tritt an zwei Stellen auf: Die Kontaktzone an der Stirnseite wird breiter, und der Drehschieber wird radial kürzer. Beide Veränderungen führen zum selben Ergebnis: Das Spiel zwischen Stirnseite und Innenwand der Pumpenkammer wird größer, und das unter Druck stehende Gas auf der Druckseite strömt durch dieses Spiel zur Saugseite zurück.
Die Folgen der Rückströmung treten in dieser Reihenfolge auf:
- Das Endvakuum verschlechtert sich zuerst. Bei einstufigen Pumpen ist das Endvakuum ohnehin durch das einstufige Verdichtungsverhältnis begrenzt; sobald das Spiel Leckage verursacht, lässt sich das Verdichtungsverhältnis nicht mehr halten. DPL-V0025A erreicht mit geschlossenem Gasballast ein Endvakuum von 0.5 mbar, DPL-V0100 von 0.1 mbar. Beide sind einstufige ölgedichtete Bauarten; die Stufe mit 0.1 mbar reagiert empfindlicher auf das Spiel und fällt zuerst ab.
- Das Saugvermögen sinkt anschließend. Der volumetrische Wirkungsgrad fällt; die nominellen 100 m³/h werden in der Praxis nicht mehr erreicht, und je größer der Abfall ist, desto deutlicher wird er.
- Öltemperatur und Geräuschpegel steigen. Das zurückströmende Gas wird wiederholt verdichtet, wodurch Wärme entsteht; die Drehschieber schlagen in den Nuten, und es entstehen metallische Klopfgeräusche.
2. Fünf Signale ohne Öffnen der Pumpe
| Signal | Messmethode | Was als auffällig gilt |
|---|---|---|
| Endvakuum im Leerlauf | Ansaugventil ganz schließen, 15~20 min im Leerlauf laufen lassen, Vakuummeter direkt am Pumpeneingang anschließen | Der Messwert ist um eine Größenordnung schlechter als der Nennwert (z. B. erreicht die 0.1-mbar-Stufe nur 1 mbar) |
| Evakuierungszeit bei konstanten Bedingungen | Die Sekunden messen, die dieselbe Kammer vom Atmosphärendruck bis zum Zieldruck benötigt, und eine Basislinie festlegen | Ab 15 % langsamer als die Basislinie mit der Prüfung beginnen, ab 25 % langsamer die Pumpe zerlegen |
| Abrieb im Pumpenöl | Beim Ölwechsel eine Probe des Altöls in einem Becher absetzen lassen und ansehen | Silbrig-weiße Späne (Gusseisen-Drehschieber) oder feiner schwarzer Abrieb (Kohlenstoff-Drehschieber) |
| Betriebsgeräusch | Bei konstanter Drehzahl hören oder mit einem Metallstab am Pumpengehäuse das Innere abhören | Gleichmäßiges Brummen wird zu intermittierendem Klacken; bei metallischem Reibgeräusch sofort abschalten |
| Ölstand und Strom | Wöchentlich Ölstand und Betriebsstrom notieren | Der Ölstand sinkt schneller als sonst (Öl wird auf die Saugseite mitgerissen); der Strom liegt 5%~10 % unter dem Nennwert |
Das dritte Signal ist ein Frühindikator und wird leicht übersehen – viele lassen beim Ölwechsel das Altöl einfach ab und sehen es nie an. Beim vierten Signal muss unterschieden werden: Geräusche von Lagerschäden kommen eher von der Enddeckelseite, das Klacken schlagender Drehschieber ist im unteren mittleren Bereich des Pumpengehäuses zu hören und folgt dem Drehzahltakt.
3. Rechenbeispiel: Wie stark sinkt die Kapazität, wenn das Saugvermögen um 20 % fällt?
Die Evakuierungszeit wird mit t = (V / S) × ln(P0 / P1) geschätzt, wobei V das Kammervolumen, S das effektive Saugvermögen (umgerechnet in m³/s oder in derselben Einheit wie V) und P0, P1 Anfangs- und Enddruck sind. Beispiel: DPL-V0100 (Saugvermögen bei 50 Hz 100 m³/h, 3.0 kW, Endvakuum mit geschlossenem Gasballast 0.1 mbar) evakuiert eine Kammer von 1 m³ von 1013 mbar auf 1 mbar:
- Neue Drehschieber: S = 100 m³/h, V/S = 1/100 h = 36 s, t = 36 × ln(1013) = 36 × 6.92 ≈ 249 s
- Effektives Saugvermögen fällt auf 80 m³/h (Spiel-Leckage 20 %): V/S = 45 s, t = 45 × 6.92 ≈ 311 s
Pro Durchlauf sind das 62 s mehr. Das ist kein Kapazitätsverlust von 20 %, sondern von 25 % – die Evakuierungszeit ist umgekehrt proportional zum Saugvermögen, 1 ÷ 0.8 = 1.25. Bei 200 Zyklen pro Tag ergibt das 3.4 Stunden zusätzlich. Diese Rechnung erklärt auch, warum ein „gefühlt etwas langsamer“ in der Werkstatt oft bereits mehr als zehn Prozent Verlust bedeutet: Auf Unterschiede von einigen zehn Sekunden reagieren Menschen wenig empfindlich, auf zwei bis drei zusätzliche Stunden pro Tag dagegen deutlich.
4. Bestätigung durch Zerlegen: drei Dinge messen
Nachdem Leckstellen, Ölsorte und Gasballastventil ausgeschlossen wurden, beim Zerlegen drei Dinge prüfen:
- Dicke und Länge der Drehschieber mit der Ersatzteilzeichnung vergleichen. Die in der Instandhaltung übliche Entscheidungsgrenze ist ein radialer Verschleiß von etwa 1 mm oder das Auftreten von Kantenausbrüchen und durchgehenden Rissen; dieser Wert ist keine Lebensdauervorhersage, sondern nur eine rote Linie für „jetzt wechseln“.
- Innenwand der Pumpenkammer. Mit dem Finger abtasten und unter Licht prüfen: tiefe Rillen, Riefen oder eine deutlich veränderte Ovalität zeigen, dass das Spiel bereits die Kammerwand angegriffen hat. Dann nützt der Austausch nur der Drehschieber nichts; die Kammer oder die ganze Pumpe muss ersetzt werden.
- Rotornuten. Ablagerungen und Grat können dazu führen, dass die Drehschieber in der Nut klemmen und nicht vollständig aus- und einfahren, was sich in besonders starkem Verschleiß auf einer Seite zeigt.
Beim Wechsel immer den ganzen Satz tauschen, nicht nur den am stärksten verschlissenen Drehschieber. Zwischen neuen und alten Drehschiebern liegt ein Höhenunterschied von einigen Zehntelmillimetern; sitzt ein neuer Schieber auf demselben Rotor, drückt er fester an und trägt mehr Last, wodurch die verbleibenden alten Schieber und die Kammerwand gemeinsam schneller verschleißen. Bei der V0025A–V0100-Serie ist die Anzahl der Drehschieber pro Rotor fest; Ersatzteile lassen sich einfacher satzweise bestellen.
5. Wie der Wechselzeitpunkt festgelegt wird, ohne den Betrieb zu verzögern
Eine Planung nach Betriebsstunden kann nur als Referenz dienen: Für Kohlenstoff-Graphit-Drehschieber ölfreier Pumpen nennen Hersteller üblicherweise einen Bereich von 10000~20000 Stunden; ölgedichtete Pumpen haben eine andere Bauart, bei der der Ölfilm an der Abdichtung beteiligt ist, und ihr Wartungspunkt liegt später. Diese beiden Zahlen streuen unter unterschiedlichen Bedingungen stark – staubhaltige Gase, langfristiger 24-Stunden-Betrieb bei hoher Temperatur sowie häufige Start-Stopp-Zyklen verkürzen die tatsächliche Lebensdauer.
Zuverlässiger ist ein zweigleisiges Vorgehen: Betriebsstunden für die Bevorratung nutzen, Messdaten für den Teilewechsel. Wöchentlich das Endvakuum im Leerlauf und die Evakuierungszeit unter konstanten Bedingungen notieren; laufen beide Kurven gemeinsam nach unten, vergrößert sich das Spiel. Überschreitet eine der beiden die Basislinie um 25 %, wird ein Stillstandsfenster eingeplant. So kommen Ersatzteile einen Monat früher an, und die Bestellung muss nicht erst nach dem Pumpenstillstand erfolgen.
Nebenbei: Wenn die Drehschieber stark verschlissen sind, gehen oft auch andere Dinge gleichzeitig kaputt. Ein verstopfter Ölnebelabscheider führt zu abnormalem Ölstand und steigendem Druck im Kurbelgehäuse; ein beschädigter Ansaugfilter lässt Staub direkt in die Kammer gelangen und beschleunigt den Verschleiß. Diese beiden Punkte sollten zuerst behandelt werden. Unter Ansaugfilterung und staubhaltigen Bedingungen findet sich eine Berechnung, mit der das effektive Saugvermögen aus dem Druckabfall umgerechnet wird; der Beitrag zu Pumpenöl-Emulsion erklärt, wie Emulsion die Drehschieber zunehmend beeinträchtigt. Beim Wechsel der Drehschieber Pumpenöl, Ölnebelabscheider-Element, Ansaugfilter und Enddeckeldichtung in einem Zug mit wechseln; das spart Geld gegenüber einem weiteren Zerlegen der Pumpe – DPL-V0100 benötigt 2 L Öl, DPL-V0025A benötigt 0.75 L Öl. Die ölfreie Baureihe V25 hat keinen Ölkreislauf, dort konzentriert sich die Wartung auf die Drehschieber und die Ansaugfilterung.
6. In diesen Fällen die Pumpe zunächst nicht zerlegen
- Schlechtes Vakuum unter Last, aber normal im Leerlauf: zuerst Leckstellen im System, Rohrleitungen und Flanschdichtungen prüfen, nicht die Drehschieber.
- Saugvermögen sinkt insgesamt, Ölstand ist normal und das Endvakuum unverändert: Ansaugfilter auf Verstopfung und den Leitwert der Rohrleitung prüfen.
- Endvakuum wird nicht erreicht, Öl ist milchig/weißlich: kondensierbare Gase sind ins Öl gelangt; zuerst Gasballast und Vorkondensation in Ordnung bringen.
- Gasballastventil nicht dicht geschlossen: Das entspricht einer Lecköffnung auf der Saugseite, und das Erscheinungsbild ähnelt Drehschieberverschleiß stark.
Schon bei der Auslegung lassen sich Umwege vermeiden: Mit der Berechnung der Evakuierungszeit für Vakuumpumpen lässt sich die Zeit für die Zielkammer und den Zieldruck im Voraus berechnen und später als Basislinie verwenden. Vor der Festlegung des Modells die sechs Betriebsbedingungen (Zielvakuum, Kammervolumen, Gaszusammensetzung, kontinuierlich oder intermittierend, Anschlüsse sowie Spannung und Frequenz, Lieferort) klären; in den häufig gestellten Fragen gibt es passende Einträge. In Regionen mit 60 Hz beachten: Manche Modelle eignen sich nicht für ein 60-Hz-Netz; vor der Bestellung muss die entsprechende Motor- und Drehzahlkonfiguration mit dem Werk abgestimmt werden.
Weiterführende Lektüre
- Reicht 0.1 mbar für eine Beschichtungs-Vorpumpe: Beurteilungsmethode
- Wann das Gasballastventil geöffnet wird und wie lange
- V0155 oder V0160: der Unterschied zwischen 150 und 160 m³/h
- Einstufige ölgedichtete Drehschieberpumpe der Serie V0025A–V0100
- Einstufige ölgedichtete Drehschieberpumpe V0155
- Einstufige ölgedichtete Drehschieberpumpe V0630B
Weiterfuehrende Artikel
- DPL-2V18 Vorvakuumpumpe für Beschichtung: Reichen 0.1 mbar?
- Gasballastventil: wann öffnen? V0630B, V0040A–V0100, 2V80
- V0155 oder V0160: Vakuumpumpen mit 150 und 160 m³/h
- V0025A–V0100 ölgedichtete Drehschiebervakuumpumpen
- V0155 einstufige ölgedichtete Drehschiebervakuumpumpe 4 kW
- DPL-V630B ölgedichtete einstufige Drehschiebervakuumpumpe