
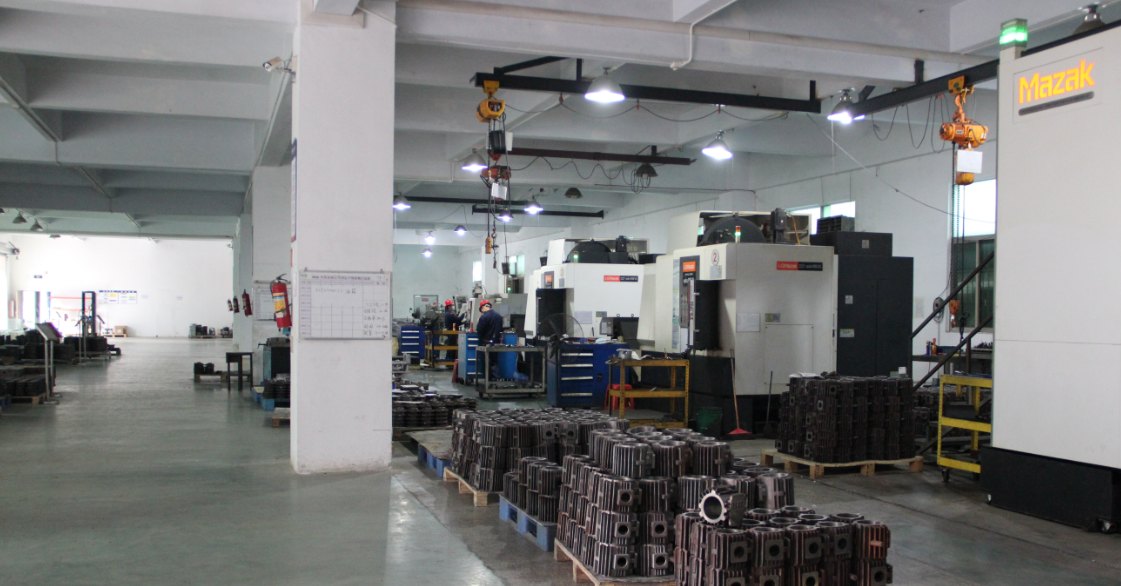
Die Gasdichtheit einer Vakuumpumpe erhält man nicht dadurch, dass beim Zusammenbau die Schrauben festgezogen werden. Bei derselben Zeichnung – Gießtemperatur um einige zehn Grad abweichend, eine Alterung weniger durchgeführt, Ebenheit der Dichtfläche um einige Mikrometer außerhalb der Toleranz – zeigt sich am Ende dasselbe Phänomen: Die Pumpe bleibt bei einem bestimmten Druck stehen, oder die Evakuierungszeit ist ein Stück länger als bei der Referenzmaschine. Das Pumpengehäuse ist der Ausgangspunkt dieser Kette; die Gasdichtheit wird bereits in den beiden Fertigungsschritten Guss und mechanischer Bearbeitung festgelegt, der Zusammenbau macht sie nur sichtbar.
Zuerst zwei Kennwerte trennen: schnelles Evakuieren und der tatsächlich erreichbare Druck
Wenn das Pumpengehäuse undicht ist, sieht der Nutzer zwei unterschiedliche Symptome, und die Berechnung ist ebenfalls unterschiedlich.
Die Evakuierungszeit wird nach t = (V / S) × ln(p0 / p1) geschätzt. Am Beispiel DPL-2V18: Das Nennsaugvermögen 17 m³/h entspricht 4.72 L/s; für eine 8-L-Kammer von 1013 mbar auf 1 mbar gilt: t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Dieser Wert hängt nur vom Volumen und vom Saugvermögen ab; ob das Pumpengehäuse leckt, macht im Anfangsbereich der Evakuierung kaum einen Unterschied.
Der Enddruck ist etwas anderes: p = Q / S, wobei Q die gesamte Gaslast ist, die in die Kammer gelangt (Leckage + Materialausgasung + Prozessausgasung), und S das effektive Saugvermögen. Für DPL-2V18 ist ein Enddruck von 1×10⁻³ mbar angegeben; daraus ergibt sich eine zulässige Last von Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Sobald die Leckrate diese Linie überschreitet, erreicht die Pumpe selbst bei sonst guter Ausführung nicht den nominalen Enddruck. Das Kriterium für die Gasdichtheit einer Vakuumpumpe ist daher nicht „mit bloßem Auge dicht“, sondern diese Q-Linie.
Gussphase: Gasporen und Lunker verschwinden bei der Feinbearbeitung nicht von selbst
Die derzeit produzierten Drehschieber- und Roots-Pumpen sind mit Grauguss / Aluminiumguss gekennzeichnet. Graugussstücke werden nach GB/T 9439-2010 (Graugussstücke) hinsichtlich Zugfestigkeit, Härte und Gefüge abgenommen; Graphitform und Dichte der Matrix bestimmen unmittelbar die Oberflächenqualität und die Druckbeständigkeit des Gussteils nach der Bearbeitung. Bei Pumpengehäusen mit stark unterschiedlichen Wanddicken entstehen am Übergang von dicker zu dünner Wand am ehesten Schwindungslunker.
Die Eindringprüfung (GB/T 18851.1) kann nur Fehler nachweisen, die bis zur Oberfläche reichen; innere Gasporen, Lunker und Schlackeneinschlüsse erfordern Röntgen- oder industrielle CT-Prüfung. Für Aluminiumgussstücke wird bei der Röntgenprüfung häufig GB/T 11346 herangezogen. Diese beiden Fehlerarten werden völlig unterschiedlich behandelt: Offene Fehler lassen sich ausbessern, innere nicht.
Die Vakuum-Druck-Imprägnierung wird oft als Nacharbeitsprozess betrachtet, wirkt aber nur bei verbundenen Poren, nicht bei geschlossenen Gasporen, Schlackeneinschlüssen oder Kaltlauf. Vor der Imprägnierung muss die Porenverbindung beurteilt werden; nach der Imprägnierung wird die Leckrate erneut geprüft, sonst leckt es bei der Druckprüfung weiter – eine häufige Ursache für hohe Nacharbeitsmengen in der Fertigungslinie.
Mechanische Bearbeitung: Die Ebenheit der Dichtfläche entscheidet stärker als die Rauheit über die Dichtheit
Die Kontaktfläche zwischen Pumpengehäuse und Enddeckel bestimmt, ob Dichtung oder O-Ring gleichmäßig komprimiert werden können. Die Ebenheit wird nach GB/T 1958-2017 (Geometrische Produktspezifikation (GPS) – Geometrische Toleranzen – Prüfung und Verifikation) durch Rasterpunktmessung mit einem Koordinatenmessgerät bewertet.
Nach den in der Branche üblichen Prüfmaßstäben ist die Ebenheit der dominierende Faktor für die Dichtheit; die Rauheit beeinflusst nur die mikroskopische Anlage: Die Kompression der Dichtung kann mikroskopische Wellenberge ausgleichen, aber keinen Verzug der Gesamtfläche. Bei unzulässiger Ebenheit kann selbst eine hohe Schraubenvorspannung die Dichtung nicht gleichmäßig plastisch verformen; lokale Spalte bilden unter Unterdruck durchgehende Leckwege.
Die Ursache des Verzugs liegt meist in Eigenspannungen. Wenn das Gussteil nach dem Auspacken nicht gealtert wird oder dickwandige Teile nur einmal gealtert werden, verteilen sich die Spannungen nach dem Abtragen einer Schicht beim Vorbearbeiten neu, und die fertig bearbeitete Dichtfläche verformt sich innerhalb weniger Wochen langsam. Die übliche Vorgehensweise ist eine Alterung nach dem Gießen und eine weitere nach der Vorbearbeitung. Bei Grauguss bauen sich Eigenspannungen langsam ab, Aluminiumguss reagiert empfindlicher auf Bearbeitungsspannungen; für beide dürfen nicht dieselben Parameter für den Alterungstakt verwendet werden.
Vorprüfung vor dem Zusammenbau mit dem Druckanstiegsverfahren: ein berechenbares Kriterium
Das Druckanstiegsverfahren misst die Druckänderung über der Zeit nach dem Schließen eines Ventils; die Leckrate wird nach Q = V × (Δp / Δt) berechnet, mit V in L, Δp in mbar und Δt in s, Ergebnis in mbar·L/s. Bei größeren Temperaturschwankungen ist eine Korrektur erforderlich; die Korrekturformel für das statische Druckanstiegsverfahren lautet Q = V × {[p2 × (T1 / T2)] − p1} / (t2 − t1) (öffentlich beschriebene Methode des Nationalen Qualitätsprüf- und Testzent
Weiterfuehrende Artikel
- Ansaugfilter für Vakuumpumpen: Auslegung bei Staubbelastung
- Checkliste für Installation und Erstinbetriebnahme von Vakuumpumpen
- Vakuumpumpen: Geräusch und Schwingung – Kontrolle beginnt mit der Installation
- Häufige Fragen zu Vakuumpumpen: Auswahl, Wartung und Angebot
- Vakuumpumpenaggregate (komplette Vakuumpumpstationen)
- Vakuumpumpen-Auswahlrechner: Evakuierungszeit und Saugvermögen umrechnen