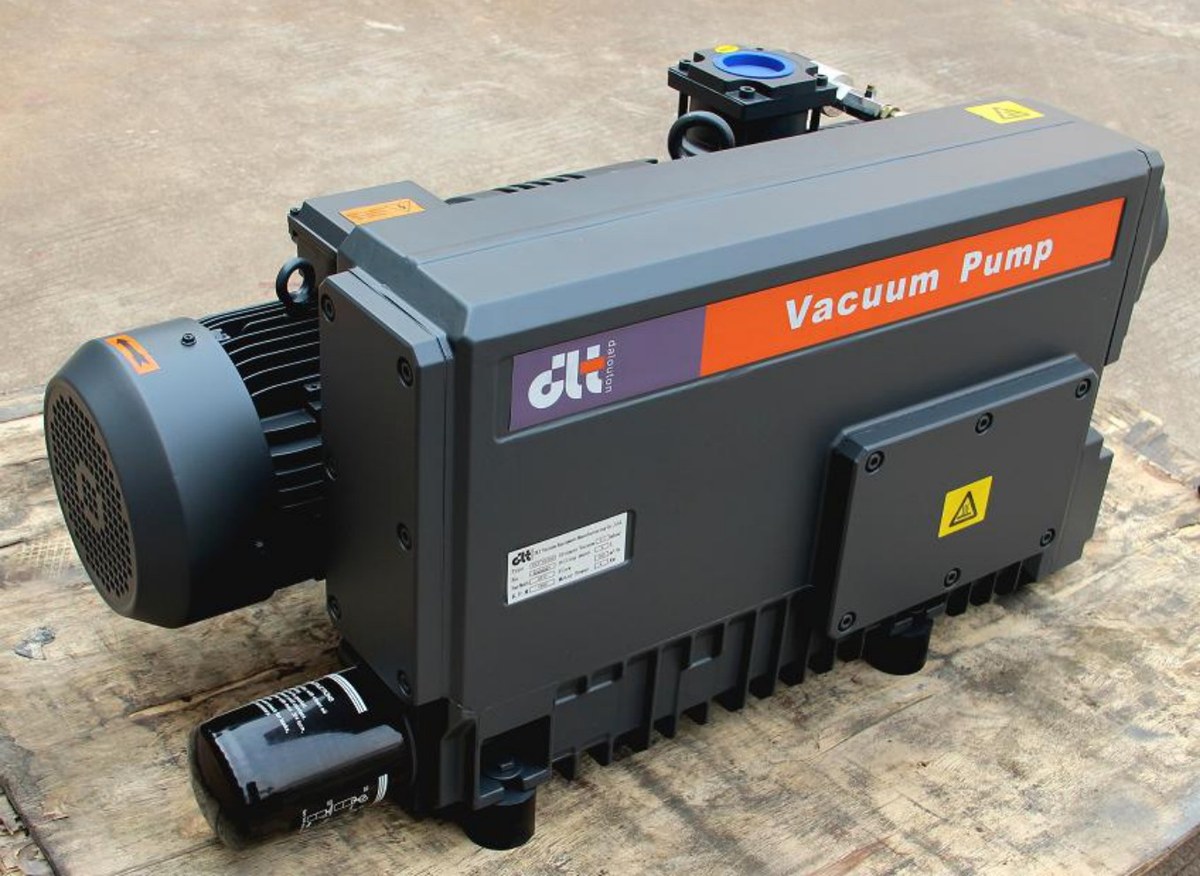
Ein abfallendes Saugvermögen von Vakuumpumpen wird vor Ort oft direkt als „die Pumpe ist defekt“ gedeutet; tatsächlich ist der Anteil der Fälle, in denen sich nach dem Öffnen des Pumpengehäuses kein Problem zeigt, nicht gering: Gas tritt an anderer Stelle ein, oder das Saugvermögen wird gar nicht bis zur Kammer übertragen. Wenn man in der Reihenfolge „erst Symptome trennen, dann Daten messen, zuletzt die Maschine zerlegen“ vorgeht, lässt sich der Bereich in zwei bis drei Stunden auf eine Stelle eingrenzen.
1. Zuerst die Symptome in zwei Klassen trennen
Unterschiedliche Symptome deuten auf völlig unterschiedliche Ursachen; eine klärende Frage spart die Hälfte der Umwege:
| Symptom | Beurteilungsgrundlage | Deutet auf |
|---|---|---|
| Enddruck wird nicht erreicht | Stabilisierungsdruck nach Schließen des Ventils höher als der Enddruck der Pumpe | Leckrate, kondensierbare Gase, Ölsorte, Enddruckfähigkeit der Pumpe selbst |
| Enddruck wird erreicht, aber das Abpumpen ist langsam | Stabilisierungsdruck normal, Evakuierungszeit länger als zuvor | sinkendes effektives Saugvermögen: Rohrleitung, Filter, lokale Widerstände, interne Leckage der Pumpe |
Vergleich mit der Spalte Enddruck der Pumpe: V0025A bis V0100 bei ausgeschaltetem Gasballast 0.1 mbar, bei eingeschaltetem Gasballast 0.5 mbar; V0160 bis V0302 bei ausgeschaltetem Gasballast 0.1 mbar (V0250, V0302: 0.5 mbar); V630B bei ausgeschaltetem Gasballast ≤8×10⁻² mbar; 2V80 bei ausgeschaltetem Gasballast 4×10⁻⁴ mbar. Bleibt der Stabilisierungsdruck bei 0.08 mbar stehen, während die Pumpe eine V0160 ist, zuerst nicht die Pumpe verdächtigen, sondern die Gaslast berechnen.
2. Zuerst die Druckanstiegsmethode anwenden, das ist kostengünstiger
Das Einlassventil schließen, Kammer und Pumpe trennen und den Druckanstieg über die Zeit aufzeichnen. Die Leckrate wird berechnet nach
Q = (ΔP · V / t) × 1000
Einsetzen: Kammervolumen V = 2 m³, innerhalb von 300 s steigt der Druck von 0.02 mbar auf 0.17 mbar, ΔP = 0.15 mbar; dann gilt Q = 0.15 × 2 ÷ 300 × 1000 = 1 mbar·L/s.
Der Einfluss einer Leckrate dieser Größenordnung auf eine V0160 lässt sich vorab berechnen: 160 m³/h entsprechen 44.4 L/s; allein die Leckage hebt den Druck um 1 ÷ 44.4 ≈ 0.023 mbar. Das heißt: Die Pumpe selbst kann 0.1 mbar erreichen, das System bleibt aber dauerhaft bei etwa 0.12 mbar stehen und kommt durch keine Einstellung darunter.
Dieselbe Gleichung lässt sich auch umgekehrt zur Festlegung der Nachweisempfindlichkeit der Lecksuche verwenden: Eine 2V80 (74 m³/h, etwa 20.6 L/s) soll stabil bei 1×10⁻³ mbar arbeiten; die zulässige Obergrenze der Leckrate liegt bei 1×10⁻³ × 20.6 ≈ 0.02 mbar·L/s und damit um das 48-Fache unter den oben genannten 1 mbar·L/s. Leckraten dieser Größenordnung kann die Druckanstiegsmethode nicht auflösen; hier muss das Spurengasverfahren eingesetzt werden: ISO 20485:2017 legt zwei Vorgehensweisen fest (Vakuum-Lecksuche mit in das Prüfobjekt einströmendem Gas und Druck-Lecksuche mit ausströmendem Gas); in China entspricht dem GB/T 40335-2021, der in der modifizierten Übernahme angewendet wird. Die Sprühpistole muss langsam geführt werden; bei schnellem Abfahren werden kleine Leckstellen übersehen.
Beim Auswerten der Druckanstiegskurve gilt eine Voraussetzung: Der schnelle Anstieg direkt nach dem Schließen des Ventils stammt von Wandausgasung und Restgas; erst wenn die Kurve in den linearen Bereich eintritt, die Steigung ablesen, sonst ist die berechnete „Leckrate“ eine Ausgasungsrate.
3. Mit der Evakuierungskurve das effektive Saugvermögen zurückrechnen
Hat die Druckanstiegsmethode Lecks ausgeschlossen, bleibt das Saugvermögen. Die grundlegende Beziehung für die Evakuierungszeit lautet
t = (V / S) · ln(p₁ / p₂)
Betrachtet man weiterhin eine Kammer von 2 m³ mit einer V0160 (nominal 160 m³/h): Von 1013 mbar auf 10 mbar gilt t = (2 ÷ 160) × 3600 × ln(101.3) ≈ 208 s, also dreieinhalb Minuten.
Vor Ort brauchte derselbe Abschnitt gemessen 210 s, was zunächst annehmbar aussieht; gemessen wurde jedoch der Abschnitt von 100 mbar bis 10 mbar, für den der theoretische Wert nur 104 s beträgt. Rechnet man mit dem Messwert zurück,
S_eff = (V / t) · ln(p₁ / p₂)
ergibt sich also nur 49% des nominalen Saugvermögens. Die Pumpe läuft, der Druck fällt, doch an der Kammer kommt nur noch etwa die Hälfte des Saugvermögens an – jetzt ist zu prüfen, „was zwischen Pumpeneingang und Kammer verloren geht“, nicht die Drehschieber der Pumpe.
4. Leitwert der Rohrleitung: das verlorene Saugvermögen in Zahlen ausdrücken
Effektives Saugvermögen, Pumpensaugvermögen und Leitwert sind in Reihe geschaltet:
1/S_eff = 1/S_p + 1/C
Mit S_eff = 79 m³/h und S_p = 160 m³/h ergibt die Rückrechnung C = (S_eff · S_p) / (S_p - S_eff). Zur Kontrolle mit den realen Abmessungen: DN50 (Innendurchmesser 5 cm), 4 m gerades Rohr, zwei 90°-Bögen, nach 20-fachem Rohrdurchmesser umgerechnet insgesamt 2 m äquivalente Länge, gesamte äquivalente Länge 6 m. Für den Leitwert eines langen Kreisrohrs bei viskoser Strömung ergeben sich mit d = 0.05 m und L = 6 m: bei 100 mbar C ≈ 1.4×10⁴ L/s, bei 10 mbar etwa 1.4×10³ L/s, bei 1 mbar 142 L/s, bei 0.1 mbar nur noch 14.2 L/s. Unter Molekularströmung stattdessen C = 12.1 × d³ / L (d, L in cm, Ergebnis in L/s); für DN50 und 600 cm Länge ergeben sich nur 2.5 L/s.
Das Vergleichsergebnis ist direkt: In der Nähe von 10 mbar liegt der theoretische Leitwert der Rohrleitung in der Größenordnung von 5×10³ m³/h, der gemessene äquivalente Leitwert jedoch nur bei 156 m³/h – mehr als eine Größenordnung Unterschied. Das Problem liegt nicht im Rohrdurchmesser, sondern in einem lokalen Widerstand an einer Stelle. Nach Wahrscheinlichkeit geordnet: Kugelventil nicht vollständig geöffnet, Ansaugfiltereinsatz verschmutzt, Schlauch durch Unterdruck zusammengedrückt, Rückschlagventil klemmt in halb geöffneter Stellung, Wellschlauch mit einer Nennweite kleiner als der Pumpeneingang. Dieser Abschnitt ist auch eine bei der Installation leicht übersehene Falle: Der Ansaugstutzen der V0160 ist G2″, eine Verengung an der Anschlussstelle verkleinert den Eingang praktisch.
Nebenbei erklärt das eine andere Rückmeldung aus der Praxis: „Unter 1 mbar wird das Abpumpen deutlich langsamer“. Das ist kein Trugschluss: Bei 0.1 mbar hat dasselbe DN50-Rohr einen Leitwert von nur 51 m³/h; auch eine größere Pumpe wird durch die Rohrleitung begrenzt. Erst wenn die Rohrleitung nachweislich in Ordnung ist, die Pumpe prüfen: Ölstand und Ölsorte, ob das Öl emulgiert ist, ob der Ansaugfilter verstopft ist, Verschleiß der Drehschieber und Auslassventilplättchen, ob der Ölnebelabscheider verstopft ist (steigender Auslassgegendruck lässt das Saugvermögen über den gesamten Bereich abfallen), ob das Kupplungselastomer durchrutscht. Auch die Drehzahl ist zu prüfen: Bei derselben Pumpe unterscheidet sich das Saugvermögen bei 50Hz und 60Hz (V0160: 160 / 190 m³/h), aber einige Baureihen eignen sich nicht für 60Hz-Regionen; vor einem Frequenzwechsel oder Export muss die Motor- und Drehzahlkonfiguration mit dem Werk abgestimmt werden, eine direkte Umrechnung nach Katalog ist nicht zulässig.
5. Sind Pumpe und Rohrleitung in Ordnung, bleibt das Medium
Bei Betriebsbedingungen mit Wasserdampf und Lösungsmitteldämpfen kann die Pumpe das Gas fördern, doch kondensierbare Bestandteile sammeln sich im Pumpenöl; sobald das Öl emulgiert, sinken Enddruck und Saugvermögen gemeinsam. Die Behandlung solcher Betriebsbedingungen ist das Einschalten des Gasballasts: Der Preis dafür steht ausdrücklich im Katalog – V0025A bis V0100 bei ausgeschaltetem Gasballast 0.1 mbar, bei eingeschaltetem Gasballast 0.5 mbar; V630B von ≤8×10⁻² mbar auf ≤0.7 mbar. Dass der Enddruck nach dem Einschalten des Gasballasts schlechter wird, ist konstruktiv so vorgesehen und kein Fehler; in diesem Fall sind Evakuierungszeit und Ölzustand zu beurteilen, der Enddruck darf nicht mehr als Kriterium dienen. Das Ölwechselintervall ölgedichteter Pumpen richtet sich nach den Betriebsbedingungen; zur konkreten Beurteilung siehe auch Wie oft Vakuumpumpenöl gewechselt werden muss.
6. Zusammenfassung der Prüfreihenfolge
- Vor-Ort-Daten erfassen: Kammervolumen, Zieldruck, Evakuierungszeit, Stabilisierungsdruck, Ölsorte und Betriebsstunden.
- Leckrate mit der Druckanstiegsmethode berechnen und mit dem zulässigen Wert vergleichen; bei Überschreitung mit dem Spurengasverfahren lokalisieren.
- Aus der Evakuierungskurve das effektive Saugvermögen zurückrechnen und mit dem nominalen Saugvermögen vergleichen.
- Den äquivalenten Leitwert zurückrechnen und mit dem aus dem Rohrdurchmesser berechneten theoretischen Leitwert vergleichen, um zu entscheiden, ob der Rohrdurchmesser oder ein lokaler Widerstand die Ursache ist.
- Ventilöffnung, Filtereinsatz, Schlauch und Rückschlagventil prüfen.
- Die Pumpe selbst prüfen: Öl, Filter, Drehschieber, Gegendruck auf der Auslassseite.
- Die Auswahlprüfung zuletzt durchführen – wenn das gemessene S_eff dauerhaft deutlich unter dem Anforderungswert der Anwendung liegt, mit dem Auswahlrechner anhand von Kammervolumen und Evakuierungszeit neu rechnen; statt bei einem alten Modell gegen Aufpreis eine Nummer größer zu wählen.
Der Wert dieser Reihenfolge liegt darin, dass jeder Schritt Zahlen liefert und sich „das Saugvermögen reicht nicht“ in „wie hoch ist die Leckrate, wie hoch der Leitwert, wie viel Saugvermögen bleibt in der Pumpe“ zerlegen lässt. Wenn die Parameter nicht zusammenpassen, zuerst die Katalogwerte der einstufigen ölgedichteten Drehschieberpumpen V0160–V0302 und der zweistufigen ölgedichteten Drehschieberpumpen 2V80 / 2V275 prüfen und anschließend unter Häufige Fragen die Auswahlkriterien abgleichen.
Verwandte Beiträge
- Auswahl von Vakuumpumpen für Lebensmittel-Vakuumverpackungslinien: bei V0040A und anderen nach den vier Kriterien Vakuumgrad, Saugvermögen, Medium und Betriebsart rechnen
- Auswahl der ölgedichteten Drehschieber-Vakuumpumpe DPL-V0100: Prüfung auf kondensierbare, staubhaltige und korrosive Medien
- Auswahl im Bereich 15–40 m³/h: ölfreie Drehschieberpumpen DPL-V15L/V25L/V40L im Vergleich zu ölgedichteten Pumpen V0040A/DPL-2V18
- Produktübersicht
- Auswahlrechner (Evakuierungszeit und Einheitenumrechnung)
- Häufige Fragen zu Vakuumpumpen
Weiterfuehrende Artikel
- Auswahl von Vakuumpumpen für Lebensmittel-Vakuumverpackungslinien: V0040A und weitere nach Vakuumgrad, Saugvermögen, Medium und Betriebsart in vier Kriterien auslegen
- Auswahl der ölgedichteten Drehschiebervakuumpumpe DPL-V0100: Prüfung auf kondensierbare, staubhaltige und korrosive Medien
- DPL-V15L/V25L/V40L vs. DPL-2V18/V0040A: Drehschieberpumpen
- Products
- Vakuumpumpen-Auswahlrechner: Evakuierungszeit und Saugvermögen umrechnen
- Häufige Fragen zu Vakuumpumpen: Auswahl, Wartung und Angebot