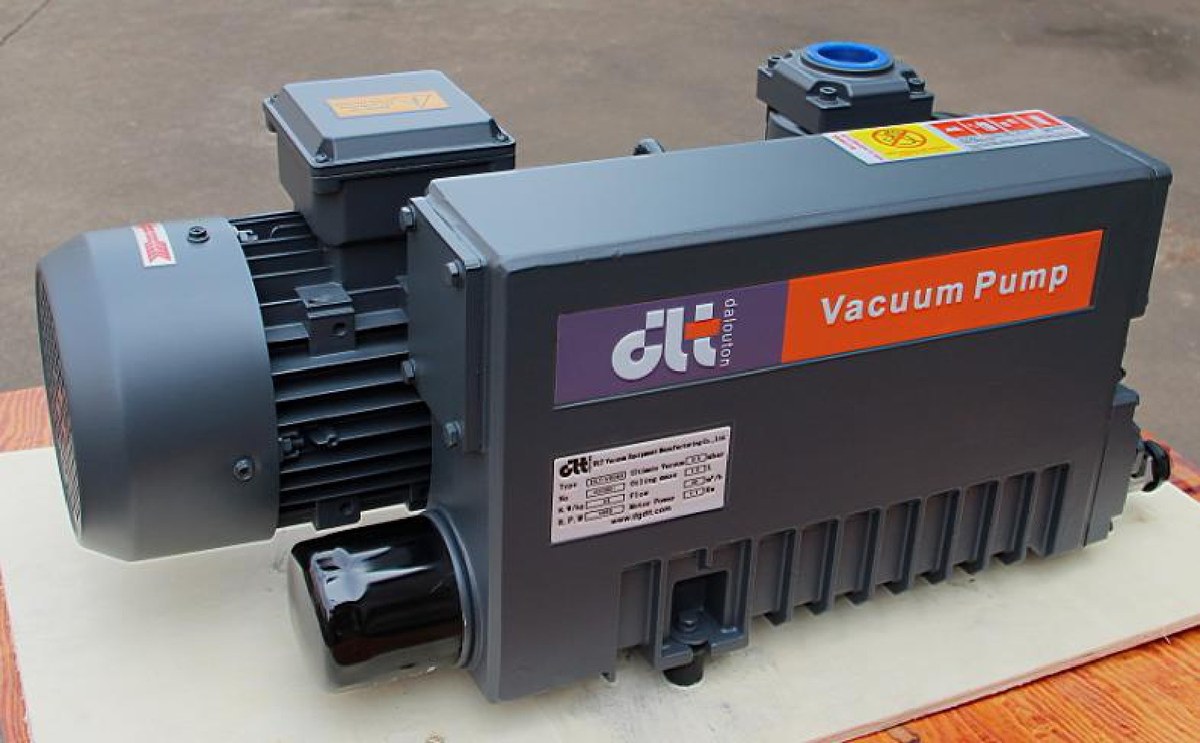
Der häufigste Irrtum in Auswahlgesprächen ist, das Endvakuum so zu verstehen, als könne diese Pumpe die Kammer bis zu diesem Wert evakuieren. Der Unterschied zwischen Endvakuum und Arbeitsvakuum läuft letztlich darauf hinaus, dass der eine Wert am Pumpeneingang ohne Last gemessen wird und der andere in einem Behälter unter Last. Bei derselben V0100, im Datenblatt mit 0.1 mbar angegeben, kann der an einer Kammer mit einer drei Meter langen Rohrleitung, zwei Bögen und einer geringfügigen Leckage an der Dichtfläche stabil gehaltene Druck 0.4 bis 0.5 mbar betragen; sobald Prozessgas hinzukommt, möglicherweise noch mehr. Die Pumpe ist nicht defekt, die Rechnung ist falsch.
1. Die Messbedingungen der beiden Werte sind nicht dieselben
Endvakuum (im Datenblatt auch als Enddruck bezeichnet): Die Pumpe ist gemäß Vorgabe mit Pumpenöl befüllt, der Gasballast geschlossen, der Ansaugstutzen verschlossen; nach dem Betrieb bis zur stabilen Öltemperatur ist das Endvakuum der Wert, bei dem der Eingangsdruck nicht weiter sinkt und sich asymptotisch stabilisiert. Der Messpunkt liegt unmittelbar am Pumpeneingang, davor befinden sich weder Rohrleitung noch Behälter noch Gaslast.
Arbeitsvakuum: der in der Kammer aufrechtzuerhaltende Druck. Dieser Druck wird durch den Prozess festgelegt; dahinter stehen vier Gasquellen – Leckrate, Ausgasung von Kammerwand und Werkstücken, Verdampfung kondensierbarer Stoffe sowie das in den Prozess eingeleitete Gas. Die Pumpe hat die Summe dieser vier Gasströme abzuführen; gelingt das, bleibt der Druck am Sollwert stabil; gelingt es nicht, steigt der Druck an.
Die beiden Spalten im Datenblatt stehen selbst für zwei Betriebszustände:
| Modell | Nennsaugvermögen (50Hz) | Endvakuum (Gasballast geschlossen) | Endvakuum (Gasballast geöffnet) |
|---|---|---|---|
| V0025A | 20 m³/h | 0.5 mbar | — |
| V0040A | 40 m³/h | 0.1 mbar | 0.5 mbar |
| V0063 | 63 m³/h | 0.1 mbar | 0.5 mbar |
| V0100 | 100 m³/h | 0.1 mbar | 0.5 mbar |
| V0155 | 150 m³/h | 0.3 mbar | 0.5 mbar |
| V0160 / V0202 | 160 / 200 m³/h | 0.1 mbar | — |
| DPL-V300B | 280 m³/h (tatsächlich ca. 240) | ≤0.08 mbar | ≤0.7 mbar |
| DPL-V630B | 700 m³/h (tatsächlich ca. 640) | ≤0.08 mbar | ≤0.7 mbar |
| 2V80 / 2V275 | 74 / 255 m³/h | 4×10⁻⁴ / 5×10⁻⁴ mbar | 5×10⁻³ mbar |
Beim selben Modell unterscheiden sich Gasballast geöffnet und geschlossen um den Faktor fünf. Diese Spalte ist keine alternative Angabe, sondern beschreibt zwei unterschiedliche Maschinenzustände.
2. Wie viel Saugvermögen am Arbeitsdruck noch übrig bleibt – das ist der nutzbare Wert
Bevor das Auslassventil der Pumpe öffnet, liegt auf der Auslassseite noch ein Restdruck vor, ein Teil des Gases strömt zurück; deshalb geht das Nettosaugvermögen gegen null, wenn sich der Eingangsdruck dem Enddruck nähert. In der Technik wird häufig folgende Näherung verwendet:
S_eff = S × (1 − p_u / p)
S ist das Nennsaugvermögen, p_u der Enddruck, p der Arbeitsdruck. Eingesetzt für drei aktuell gefertigte Modelle:
| Arbeitsdruck | V0100 (100, p_u=0.1) | V0155 (150, p_u=0.3) | 2V80 (74, p_u=4×10⁻⁴) |
|---|---|---|---|
| 10 mbar | 99 m³/h | 135 m³/h | 74 m³/h |
| 1 mbar | 90 m³/h | 105 m³/h | 74 m³/h |
| 0.5 mbar | 80 m³/h | 60 m³/h | 74 m³/h |
| 0.4 mbar | 75 m³/h | 37.5 m³/h | 74 m³/h |
| 0.2 mbar | 50 m³/h | nicht erreichbar | 74 m³/h |
| 0.01 mbar | nicht erreichbar | nicht erreichbar | 71 m³/h |
Die V0155 liefert bei 0.4 mbar nur noch 37.5 m³/h, ein Viertel des Nennwerts. Sie „erreicht“ 0.4 mbar, aber die Arbeitsgeschwindigkeit an diesem Punkt entspricht nicht mehr den Zahlen der AuswahlTabelle. Die zweistufige 2V80 hat einen um drei Größenordnungen niedrigeren Enddruck und verliert im gesamten Mittelvakuumbereich nahezu kein Saugvermögen – deshalb kostet eine zweistufige Pumpe bei gleichem Saugvermögen mehr; der Unterschied entsteht nicht durch eine zusätzliche, aus dem Nichts hinzugefügte Konstruktion.
Die Beurteilung ist direkt: Liegt der Arbeitsdruck unter dem Drei- bis Fünffachen des Enddrucks, muss das Saugvermögen am Arbeitspunkt neu berechnet werden; für die Taktzeit darf nicht der Nennwert angesetzt werden.
3. Sobald der Gasballast geöffnet wird, muss die Spalte für das Endvakuum gewechselt werden
Bei Medien mit Wasserdampf oder Lösungsmitteldämpfen muss der Gasballast geöffnet werden: Durch Zumischen trockener Luft wird der Partialdruck der kondensierbaren Bestandteile abgesenkt, sodass sie mit dem Gasgemisch ausgetragen werden und nicht im Pumpenöl kondensieren. Der Preis steht in der Tabelle – V0040A: Gasballast geschlossen 0.1 mbar, Gasballast geöffnet 0.5 mbar.
Der Preis beschränkt sich nicht auf den Endwert. Wenn der Prozess bei 1 mbar arbeiten und während der gesamten Schicht der Gasballast geöffnet sein muss:
S_eff = 40 × (1 − 0.5 / 1) = 20 m³/h
Es bleibt nur die Hälfte des Nennwerts. Wird dann die Evakuierungszeit mit 40 m³/h berechnet, fällt die berechnete Taktzeit halb so lang aus. Bei allen Betriebszuständen, in denen der Gasballast dauerhaft geöffnet sein muss, ist für die Auswahl die Spalte mit geöffnetem Gasballast maßgeblich; auch das Saugvermögen am Arbeitspunkt ist nach dieser Spalte neu zu berechnen.
4. Der zweite Abzug entsteht in der Rohrleitung
Zwischen Pumpeneingang und Kammer befinden sich noch Rohrleitungen, Ventile, Wellschläuche, Kühlfallen. Die Reihenbeziehung lautet:
1 / S_eff = 1 / S_pump + 1 / C
C ist der Leitwert der Rohrleitung. Beispiel V0155:
| Leitwert der Rohrleitung C | Effektives Saugvermögen an der Kammer |
|---|---|
| 300 m³/h | 100 m³/h |
| 150 m³/h | 75 m³/h |
| 75 m³/h | 50 m³/h |
Am Pumpeneingang werden 150 m³/h gemessen, an der Kammer bleiben 75 m³/h – ein häufiges Ergebnis. Dieser Verlust hat nichts mit der Pumpe zu tun; eine größere Pumpe hebt nur den Wert nach dem Verlust an. Wird die Nennweite nicht geändert, bleibt der Abzug gleich. Wie Rohrdurchmesser und Durchfluss aufeinander abzustimmen sind, lässt sich im Vakuumpumpen-Saugvermögensrechner direkt umrechnen; im Beitrag zu Rohrleitungen und Ventilen wird erläutert, wie die Nennweite festgelegt wird.
5. Setzt man den Enddruck in die Evakuierungszeit ein, zeigt sich: „erreichbar“ und „schnell genug“ sind zwei verschiedene Dinge
Evakuierungszeit der Kammer (isotherme Näherung, mit Korrektur für den Enddruck):
t = (V / S) × ln[(p₀ − p_u) / (p₁ − p_u)]
Beispiel: 1 m³ Kammer, V0100, von 1013 mbar auf 5 mbar. V/S = 1 ÷ (100/3600) = 36 Sekunden, ln(1012.9 / 4.9) = 5.32, ergibt 192 Sekunden, etwa 3.2 Minuten.
Wird dieselbe Linie weiter auf 0.3 mbar evakuiert: ln(1012.9 / 0.2) = 8.53; mit dem Nennsaugvermögen sind das 307 Sekunden. Am Punkt 0.3 mbar beträgt das effektive Saugvermögen der V0100 jedoch nur 66.7 m³/h, V/S wird zu 54 Sekunden, tatsächlich 460 Sekunden, etwa 7.7 Minuten. Für den Abschnitt von 5 mbar auf 0.3 mbar ergeben sich rechnerisch 1.9 Minuten, tatsächlich 4.5 Minuten – die Differenz steckt vollständig im Abfall des Saugvermögens.
Diese Formel kann auch frühzeitig eine Sackgasse aufzeigen: Wenn sich aus Leckrate und Ausgasung ein Gleichgewichtsdruck von 0.15 mbar ergibt, der Prozess aber 0.1 mbar verlangt, wird der Nenner negativ; mathematisch sagt das direkt, dass dieser Wert nie erreicht wird. Eine größere Pumpe ist dann wenig sinnvoll; zuerst Leckagen abdichten, zuerst Ausgasquellen beseitigen. Der Wert der Berechnung der Evakuierungszeit einer Vakuumpumpe liegt zur Hälfte
Weiterfuehrende Artikel
- Auswahl von Vakuumpumpen für Lebensmittel-Vakuumverpackungslinien: V0040A und weitere nach Vakuumgrad, Saugvermögen, Medium und Betriebsart in vier Kriterien auslegen
- Auswahl der ölgedichteten Drehschiebervakuumpumpe DPL-V0100: Prüfung auf kondensierbare, staubhaltige und korrosive Medien
- Auswahl von 200–700 m³/h Vakuumpumpen: Anschlussnennweite und Leistungsabstimmung
- Products
- Vakuumpumpen-Auswahlrechner: Evakuierungszeit und Saugvermögen umrechnen
- Häufige Fragen zu Vakuumpumpen: Auswahl, Wartung und Angebot