
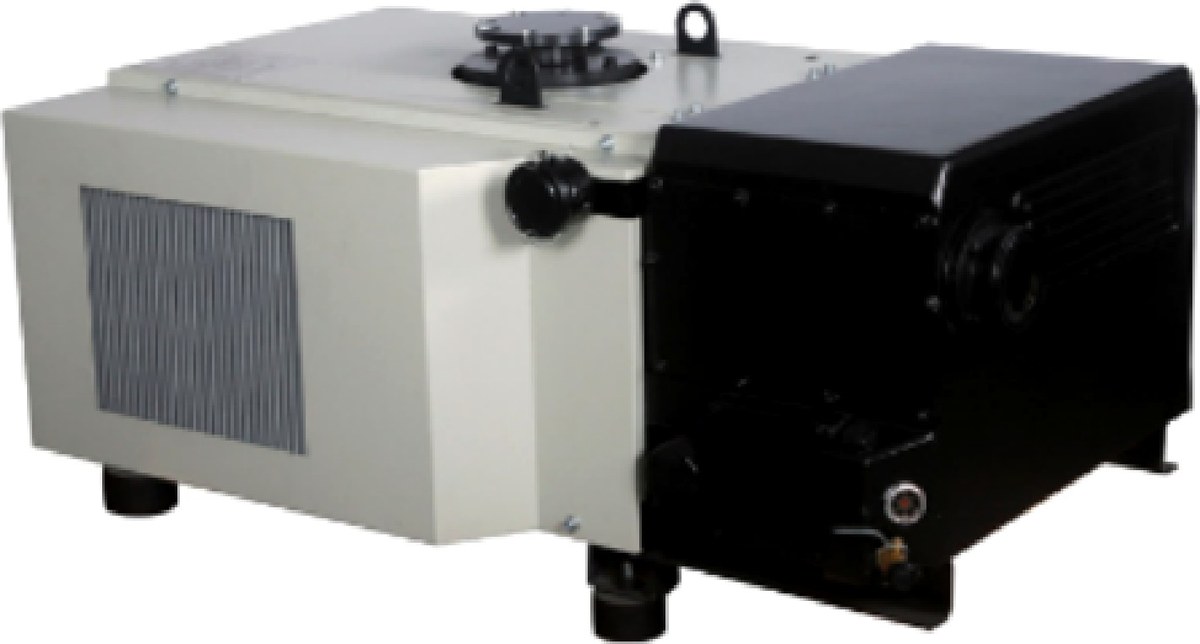
Die Vakuumsysteme von Vakuum-Wärmebehandlungsofen zeigen Probleme selten an der Pumpe selbst, sondern häufig an vorab nicht ausreichend geklärten Betriebsbedingungen. Dieselbe Pumpe mit 630 m³/h reicht an einem gerade ausgeheizten Härteofen aus; an einem Ofen, dessen Isolierung Feuchtigkeit aufgenommen hat und dessen Charge zusätzlich ölverschmutzt ist, reicht sie nicht – der Unterschied liegt nicht an der Pumpe, sondern an der Ausgasung.
Dieser Beitrag folgt der praktischen Auslegungsreihenfolge: zuerst die Betriebsdatenliste, dann die Berechnung des Saugvermögens, danach die Modellkombination und schließlich einige wiederholt auftretende Fallstricke.
1. Die Evakuierung des Ofens verläuft tatsächlich in zwei Abschnitten
Vom Atmosphärendruck bis zum Arbeitsdruck besteht die Gasmenge überwiegend aus der Luft im Ofenraum; dieser Abschnitt lässt sich schnell evakuieren. Zeitaufwendig ist der Bereich nahe dem Arbeitsdruck, in dem Ofenwand, Isolierung, Vorrichtungen und Charge selbst kontinuierlich Gas abgeben sowie kleine Leckagen an Flanschen, Sichtfenstern und Elektrodendurchführungen hinzukommen.
Weiterfuehrende Artikel
- Einstufige ölgedichtete Pumpe: Reichen 0.1 mbar? Methode zur Beurteilung der Vorvakuumseite beim Beschichten
- Wann und wie lange das Gasballastventil geöffnet wird
- Zweistufige 2V80 und einstufige V0100: Sind 4×10⁻⁴ mbar den Aufwand wert?
- V0025A – V0100 einstufige ölgedichtete Drehschieber-Vakuumpumpe
- V0155 Einstufige ölgedichtete Drehschieber-Vakuumpumpe
- V0630B einstufige ölgedichtete Drehschieber-Vakuumpumpe