
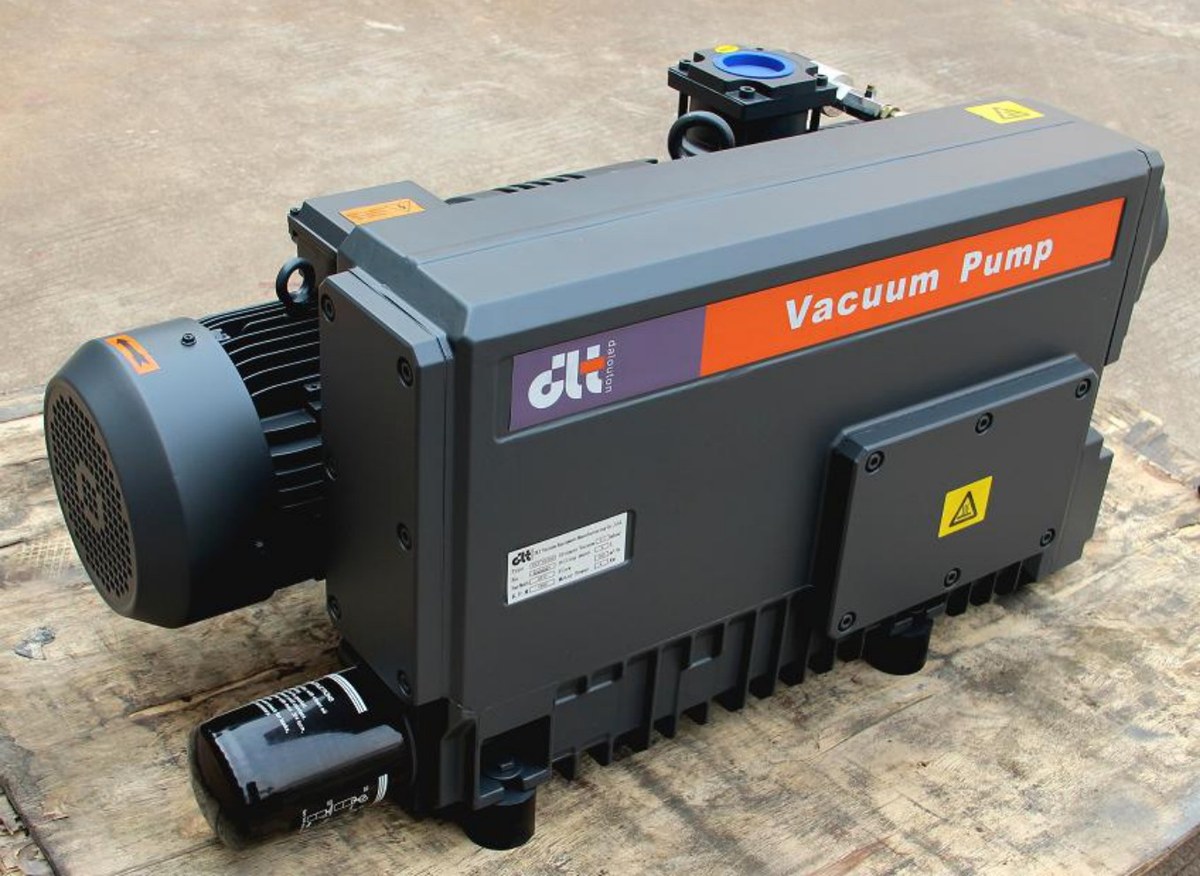
Öffnet man das Ölschauglas und das Öl ist milchig-weiß geworden oder der Ölstand liegt höher als bei der letzten Aufzeichnung – das ist das häufigste Problem bei ölgedichteten Drehschieberpumpen. Die Emulsion selbst ist nicht kompliziert, aber sie beeinträchtigt das Endvakuum zunehmend und führt am Ende zu Schäden an den Drehschiebern.
1. Das Wesen der Emulsion
In das Pumpenöl ist Wasser gelangt, das durch die Durchmischung der Drehschieber zu feinen Wassertropfen zerschlagen wird und sich als Emulsion im Öl verteilt. Übersteigt der Wassergehalt im Öl einen bestimmten Anteil, sinkt die Schmierfähigkeit deutlich, die Tragfähigkeit des Ölfilms nimmt ab, und zwischen Drehschiebern und Pumpenraum setzt Trockenreibung ein.
Emulgiertes Öl weist mehrere Merkmale auf: milchig-weiße oder graue Farbe, verringerte Transparenz, Schichtenbildung nach dem Stehenlassen, Viskositätsänderung. Auf Filterpapier bildet das Wasser nach außen einen deutlich sichtbaren Wasserring.
2. Drei Quellen
Quelle eins: Das Prozessgas selbst enthält Wasserdampf. Beim Kochen von Lebensmitteln, beim Trocknen, beim Evakuieren nach der Reinigung und beim Entgasen wasserhaltiger Materialien ist der Partialdruck von Wasserdampf im Gas hoch. Wird Wasserdampf während der Verdichtung in der Pumpe über den Sättigungspunkt verdichtet, kondensiert er.
Quelle zwei: Lösungsmittelhaltige Medien. Gelangen Lösungsmittel aus Druck-, Beschichtungs- und Entfettungsprozessen in den Pumpenraum, wird ein Teil mit dem Abgas ausgetragen, ein Teil löst sich im Pumpenöl. Lösungsmittel machen das Öl nicht unbedingt milchig, senken aber die Viskosität und den Flammpunkt, verschlechtern die Schmierfähigkeit des Öls und greifen zugleich Dichtungen an.
Quelle drei: Rückströmung und Kondensation beim Stillstand. Nach dem Stoppen der Pumpe sinkt die Temperatur; Wasserdampf in Leitungen und Pumpenraum kondensiert und strömt über den Ansaugstutzen in das Pumpenöl zurück. Das ist in feuchten Jahreszeiten und in Werkhallen mit großen Tag-Nacht-Temperaturschwankungen häufig, besonders bei Pumpen, die vor dem Stoppen nicht einige Minuten mit geöffnetem Gasballast gelaufen sind.
3. Der Gasballast ist die richtige Lösung bei Wasserdampf
Der Gasballast führt in der Verdichtungsphase eine kleine Luftmenge zu, senkt den Partialdruck der kondensierbaren Gase unter den Sättigungspunkt und lässt sie gasförmig austreten. Der Preis dafür ist ein schlechteres Endvakuum:
| Maschinentyp | Endvakuum bei geschlossenem Gasballast | Endvakuum bei geöffnetem Gasballast |
|---|---|---|
| V0040A / V0063 / V0100 | 0.1 mbar | 0.5 mbar |
| V0025A | 0.5 mbar | — |
| V0630B | 0.1 mbar; eine Stufe 0.8 mbar; zwei Stufen 2 mbar | drei Stufen einstellbar |
Die Konsequenz ist eindeutig: Wird im Prozess ein Endvakuum von 0.1 mbar benötigt, darf der Gasballast nicht dauerhaft geöffnet bleiben; ist der Prozess zugleich von Wasserdampf geprägt, emulgiert das Öl weiter. Dieser Widerspruch lässt sich nur über einen Vorkondensator, einen Gas-Flüssigkeits-Abscheider oder einen anderen Pumpentyp lösen; häufiger Ölwechsel behebt die Ursache nicht.
4. Ölwechsel und Wiederherstellung
Bei einer bereits emulgierten Pumpe muss der Ölwechsel gründlich erfolgen:
- 20~30 Minuten mit geöffnetem Gasballast laufen lassen, um möglichst viel Wasser aus dem Pumpenraum auszutragen;
- Pumpe stoppen, Öl ablassen und auf deutliche Schichtenbildung und Ablagerungen achten;
- Eine kleine Menge frisches Öl zum Spülen einfüllen, die Pumpe von Hand durchdrehen und das Öl wieder ablassen;
- Frisches Öl bis zur Mitte des Ölschauglases einfüllen und nach dem Lauf das Ölschauglas erneut prüfen;
- Nach einer Woche eine Ölprobe erneut prüfen; wird sie wieder milchig, ist die Ursache nicht behoben.
5. Schon bei der Auswahl vermeiden
- Den Anteil an Wasserdampf im Prozessgas klären und bei Bedarf einen Gas-Flüssigkeits-Abscheider oder eine Vorkondensation vorsehen;
- Bei Lösungsmittelanwendungen lösungsmittelbeständige Dichtungen wählen und die Verträglichkeit des Pumpenöls mit dem Medium prüfen;
- Bei hoher Luftfeuchtigkeit und großen Temperaturschwankungen am Aufstellort „vor dem Stoppen 5 Minuten mit geöffnetem Gasballast laufen lassen“ in die Betriebsanweisung aufnehmen;
- Dauerbetrieb ist besser als häufiges Ein- und Ausschalten; mehr Start-Stopp-Zyklen bedeuten mehr Gelegenheiten für Kondensation.
Weiterfuehrende Artikel
- Einstufige ölgedichtete Pumpe: Reichen 0.1 mbar? Methode zur Beurteilung der Vorvakuumseite beim Beschichten
- Wann und wie lange das Gasballastventil geöffnet wird
- V0025A – V0100 einstufige ölgedichtete Drehschieber-Vakuumpumpe
- V0155 Einstufige ölgedichtete Drehschieber-Vakuumpumpe
- V0630B einstufige ölgedichtete Drehschieber-Vakuumpumpe