Bei der Beurteilung von Drehschieberverschleiß hört man vor Ort oft drei Sätze: Der Klang hat sich verändert, das Öl ist schwarz geworden, das Pumpengehäuse wird heiß. Alle drei liefern Hinweise, aber keinen Zeitpunkt für den Austausch – denn sie sagen nicht, wie viel noch übrig ist. Nur eine Größe kann den Austauschzeitpunkt festlegen: wie viel effektive Saugleistung die Pumpe an einem festen Rezipienten noch hat. Diese Größe lässt sich ohne Zerlegen der Pumpe mit einer Stoppuhr, einem Vakuummeter und einer Evakuierungszeit zurückrechnen. Die Reihenfolge der Prüfung von fünf messbaren Signalen finden Sie unter Wie Drehschieberverschleiß beurteilt wird: fünf messbare Signale und der Austauschzeitpunkt. Dieser Artikel erklärt, wie man die Signale in ausführbare Schwellenwerte umwandelt.
1. Die Nennsaugleistung ist nicht die Saugleistung vor Ort
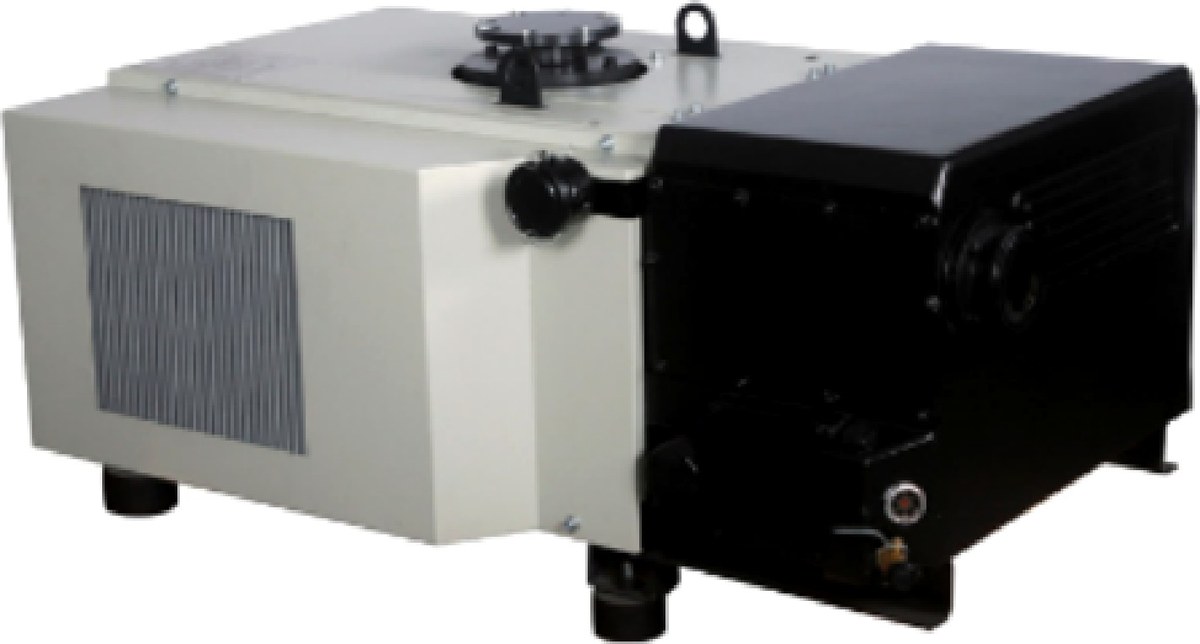
Im Datenblatt der DPL-V300B stehen zwei Spalten: Nennsaugleistung 280 m³/h, Saugleistung 240 m³/h (50 Hz). Der Nennwert ergibt sich aus dem geometrischen Förderraum der Pumpenkammer, umgerechnet auf die Drehzahl; 240 ist der unter den festgelegten Bedingungen gemessene Wert. Schließt man Rohrleitungen, Ventile und Filter an, ist die Menge, die noch in den Rezipienten gelangt, wieder eine andere Zahl.
Deshalb darf man zur Beurteilung des Verschleißes nicht direkt 280 oder 240 vergleichen. Verglichen wird die Evakuierungszeit bei derselben Anlage, demselben Rezipienten und demselben Zieldruck – eine Größe, die Pumpe, Rohrleitung und Rezipient gemeinsam umfasst und reproduzierbar messbar ist.
2. Erster Schritt: Evakuierungszeit in effektive Saugleistung umrechnen
Die allgemeine Gleichung für isothermes Evakuieren lautet
t = (V / S) × ln(p₀ / p₁)
Dabei ist V das Rezipientenvolumen (m³), S die effektive Saugleistung (m³/h), p₀ und p₁ sind Anfangs- und Zieldruck (Druck gegenüber Vakuum, mbar). Nach der Saugleistung aufgelöst:
S = (V / t) × ln(p₀ / p₁) × 3600
Ein Rechenbeispiel ist der Vorvakuum-Rezipient einer Beschichtungslinie mit einem Volumen von 3 m³, der pro Charge von Atmosphärendruck 1013 mbar auf 10 mbar evakuiert wird.
Die gemessene Zeit bei der Inbetriebnahme der neuen Pumpe beträgt 215 s:
S = (3 / 215) × ln(1013 / 10) × 3600 = (0.01395) × 4.618 × 3600 = 232 m³/h
Bezogen auf die Nennsaugleistung von 240 m³/h sind das 96.7%; die fehlenden 3.3% entfallen überwiegend auf Strömungswiderstände in Rohrleitung, Ventilen und Dichtflächen und sind normal. Diese Kurve ist die Baseline.
Zwei Jahre später, am selben Rezipienten und bei demselben Zieldruck, beträgt die gemessene Zeit 268 s:
S = (3 / 268) × 4.618 × 3600 = 186 m³/h
Das entspricht 77.5% von 240, also einem Rückgang um 22.5%. Dieser Wert hat die Phase „erst einmal prüfen“ bereits überschritten.
In Durchsatz umgerechnet ist es anschaulicher: pro Charge 53 s mehr (268 − 215). Bei 30 Chargen pro Tag sind das 26.5 Minuten, an 250 Arbeitstagen kumuliert etwa 110 Stunden. Die Pumpe stoppte nicht und alarmierte nicht; die Rechnung zeigt sich im Takt.
3. Zweiter Schritt: Zuerst den Anteil der Rohrleitung abziehen, dann den Anteil der Drehschieber berechnen
Zwischen der Saugleistung am Pumpeneingang und der Saugleistung am Rezipienten liegen Rohrleitungen, Bögen, Ventile und Filter; die Reihenbeziehung lautet
1 / S_eff = 1 / S_pump + 1 / C
C ist der Leitwert der Rohrleitung. Beispielhaft für eine Pumpe mit 240 m³/h:
| Leitwert der Rohrleitung C | Effektive Saugleistung am Rezipienten |
|---|---|
| 240 m³/h | 120 m³/h |
| 120 m³/h | 80 m³/h |
| 60 m³/h | 48 m³/h |
Wenn C in derselben Größenordnung wie die Saugleistung der Pumpe liegt, bleibt die Hälfte der Saugleistung in der Leitung. Bevor die Pumpe zerlegt wird, sind daher drei Dinge zu bestätigen: ob die Rohrleitung in den letzten drei Jahren verändert wurde, ob der Ansaugfilter verstopft ist und ob der Öffnungszustand des Gasballastventils mit der Baseline übereinstimmt. Der Einfluss des Gasballasts liegt in Größenordnungen – bei der Baureihe V0040A bis V0100 beträgt der Enddruck bei geschlossenem Gasballast 0.1 mbar und bei geöffnetem Gasballast 0.5 mbar; werden zwei Messungen einmal mit geöffnetem und einmal mit geschlossenem Gasballast durchgeführt, ist ein Quervergleich nicht sinnvoll.
Wenn die Rohrleitung unverändert ist, der Filter sauber ist und der Gasballastzustand übereinstimmt, die Saugleistung aber trotzdem um zwei Zehntel gefallen ist, liegt das Problem an den inneren Spalten der Pumpe. Die Drehschieber werden an der Spitze breiter und radial kürzer; Gas von der Druckseite strömt über die Spalte zur Saugseite zurück, und genau so sinkt der volumetrische Wirkungsgrad. Der Zusammenhang zwischen Spalt und Saugleistung steht unter Spalt zwischen Rotor und Drehschieber: Wie viel Saugleistung bei großem Spalt verloren geht und wie viel Lebensdauer verkürzt wird.
4. Dritter Schritt: Mit der Druckanstiegsmethode zwischen „Rückströmung der Pumpe“ und „Leckstelle im System“ unterscheiden
Wenn die Saugleistung gefallen ist, muss noch eine Frage beantwortet werden: Ist die Pumpe nicht mehr in Ordnung, oder ist der Rezipient undicht? Die Druckanstiegsmethode liefert in zwei Minuten eine Antwort.
Einlassventil schließen, Pumpe stoppen, Druckanstiegsrate aufzeichnen:
Q = V × Δp / Δt
Ein Rezipient von 0.5 m³ (500 L) steigt innerhalb von 60 s von 0.5 mbar auf 3.5 mbar:
Q = 500 × 3 / 60 = 25 mbar·L/s
Dieser Gasstrom entspricht einer zu behandelnden Leckstelle oder einer großen Ausgasungsquelle; prüfen Sie zuerst Flansche, Balgstücke, Schauglasdichtungen und die mit den Werkstücken eingebrachte Feuchtigkeit.
Dann die Bilanz auf der Pumpenseite: Die Saugleistung fällt von 240 auf 186, die Differenz beträgt 54 m³/h, umgerechnet 15 L/s. Am Arbeitspunkt von 10 mbar entspricht das einem äquivalenten Rückstrom von 150 mbar·L/s. Eine Leckstelle im System kann einen so großen Gasstrom nicht liefern; dieser Wert kann nur aus den inneren Spalten der Pumpe stammen.
5. Drei Schwellenwerte
| Kriterium | Wert | Maßnahme |
|---|---|---|
| Effektive Saugleistung gegenüber Baseline | Rückgang um 15% (240 → 204 m³/h) | Ölstand, Ölsorte, Gasballast, Filter, Rohrleitung prüfen; erst wenn alles normal ist, Spalte verdächtigen |
| Effektive Saugleistung gegenüber Baseline | Rückgang um 25% (240 → 180 m³/h) | Stillstandsfenster einplanen und Drehschieber wechseln |
| Enddruck im Leerlauf | Die 0.08-mbar-Stufe erreicht nur die Größenordnung von 0.8 mbar | Direkt zerlegen und prüfen, ohne auf einen Rückgang der Saugleistung zu warten |
Dazu kommen drei harte Signale; tritt eines davon auf, wird gewechselt: beim Ölwechsel silbrig-weiße Späne im Öl (Gusseisen-Drehschieber) oder schwarze Feinspäne (Kohleschieber); Drehschieber klappern im Rotorschlitz und erzeugen metallisches Schlagen; bei gleichen Betriebsbedingungen liegt die Öltemperatur um mehr als 10 ℃ über der Baseline. Die Ölfüllmengen von DPL-V300B und DPL-V630B betragen 8.5 / 11.5 L bzw. 20 / 23 L; Ölmenge und Öltemperatur sind in derselben Tabelle wie die Evakuierungszeit zu erfassen.
6. Vier Dinge, die beim Austausch zusammen erledigt werden
- Drehschieber auf demselben Rotor als kompletten Satz tauschen. Der Höhenunterschied zwischen neuen und alten Drehschiebern beträgt wenige Zehntelmillimeter; die neuen Schieber liegen fester an und tragen mehr Last. Ein einzelner Austausch verlagert den Verschleiß auf die übrigen Drehschieber und die Gehäusewand.
- Kohlenstoffablagerungen in den Rotorschlitzen reinigen, die Innenwand des Rezipienten messen. Bei Riefen an der Innenwand dürfen nicht nur die Drehschieber getauscht werden; Riefen schleifen die neuen Schieber schnell wieder ab.
- Öl, Ölnebelabscheider, Ansaugsieb und Enddeckeldichtungen in einem Zug erneuern. Getrennt zu wechseln bedeutet, die Arbeitszeit dreimal zu bezahlen.
- Dieselbe Evakuierungszeitkurve erneut messen und die neuen Werte in die Baseline-Tabelle zurückschreiben. Ohne Baseline bleibt die nächste Beurteilung wieder nur das Abhören des Klangs.
Für ölfreie Drehschieberpumpen gilt dasselbe. Die DPL-V25 hat eine ölfreie Kammer, 25 m³/h, 850 mbar Überdruck (ca. 150 mbar gegenüber Vakuum); der Verschleiß zeigt sich in kürzeren Kohleschiebern und langsamerem Evakuieren. Die Kriterien bleiben die Evakuierungszeit und der Enddruck im Leerlauf; ein starrer Wechsel nach Betriebsstunden erfolgt nicht – die Stundenzahl sagt nur, wie lange die Pumpe gelaufen ist, nicht wie viel abgetragen wurde.
7. Wie die Baseline-Tabelle geführt wird
| Datum | Rezipientenvolumen | Anfangs- → Zieldruck | Gemessene Zeit | Zurückgerechnetes S_eff | Umgebungstemperatur | Öltemperatur | Bemerkung |
|---|---|---|---|---|---|---|---|
| 2026-01 | 3 m³ | 1013 → 10 mbar | 215 s | 232 m³/h | 24 ℃ | 62 ℃ | Neue Pumpe, neuer Filter |
| 2026-06 | 3 m³ | 1013 → 10 mbar | 236 s | 211 m³/h | 27 ℃ | 66 ℃ | Nach Filterwechsel |
| 2026-11 | 3 m³ | 1013 → 10 mbar | 268 s | 186 m³/h | 25 ℃ | 71 ℃ | Austauschfenster noch einzuplanen |
Pro Quartal eine Messung – eine Sache von fünf Minuten. Erscheinen in der Tabelle zwei aufeinanderfolgende Rückgänge, sollten die Drehschieber bestellt werden. Die Schätzung der Evakuierungszeit und die Einheitenumrechnung lassen sich auch mit dem Auswahlrechner auf der Website zuerst als theoretischen Wert berechnen und dann mit der Messung vergleichen.
Für Exportprojekte noch ein Satz: Dasselbe Modell hat bei 50 Hz und 60 Hz unterschiedliche Drehzahlen, Saugleistungen und Motorausführungen; einige Modelle sind für 60-Hz-Regionen nicht geeignet. Vor der Bestellung muss die Konfiguration des jeweiligen Modells bestätigt werden; verwenden Sie nicht die 50-Hz-Baseline zur Beurteilung einer 60-Hz-Pumpe.
Verwandte Artikel
- Reicht eine Vorpumpe für die Beschichtung bei 0.1 mbar? Beurteilungsmethode
- Wie man Vakuumpumpenöl auswählt und ob es gemischt werden darf: von der Viskositätsklasse bis zum Mischölrisiko
- Wann das Gasballastventil geöffnet wird und wie lange
- Einstufige ölabgedichtete Drehschieber-Vakuumpumpen V0025A–V0100
- Einstufige ölabgedichtete Drehschieber-Vakuumpumpe V0155
- Einstufige ölabgedichtete Drehschieber-Vakuumpumpe V0630B