
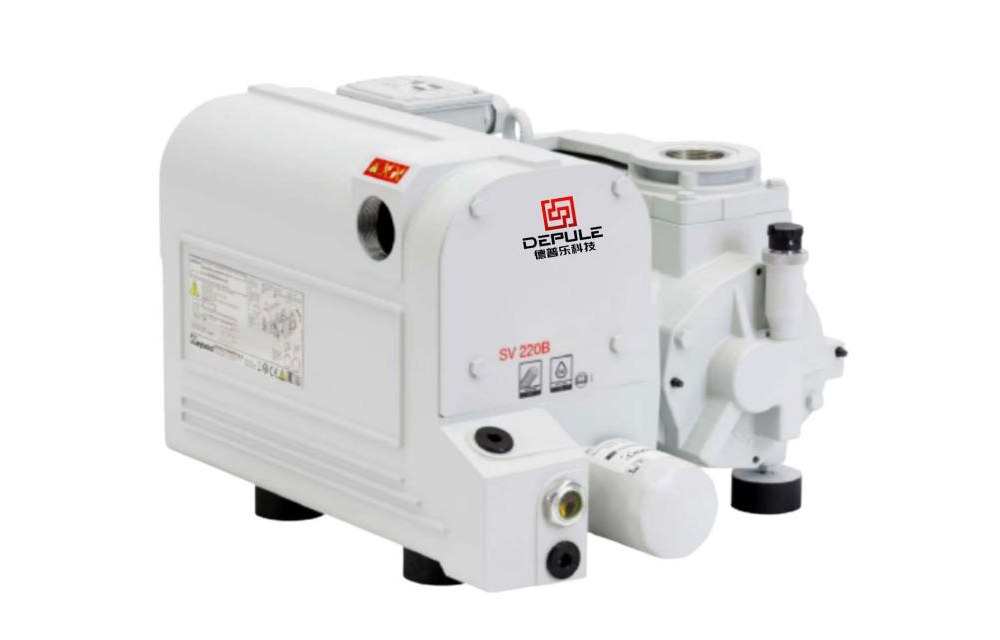
El proceso de evacuación del horno de tratamiento térmico al vacío comienza desde la presión atmosférica; la primera mitad la asume la bomba mecánica, y se caracteriza por un gran volumen de gas, arranques frecuentes y una temperatura y humedad del gas evacuado que pueden ser elevadas.
La bomba de paletas sin aceite puede asumir directamente la pre-evacuación y el mantenimiento de bajo vacío; si en el horno existen volátiles o vapor de agua, es necesario instalar condensación y filtración antes de la bomba, y drenar periódicamente el condensado. El tiempo necesario para alcanzar el grado de vacío grueso establecido se estima según el volumen del horno y la velocidad de bombeo efectiva de la bomba; un diámetro insuficiente de la tubería de conexión prolonga significativamente el tiempo.
Las condiciones de operación del secado al vacío, la desgasificación al vacío y la impregnación al vacío (impregnación) son similares a las del tratamiento térmico: al inicio hay una gran cantidad de gas a presión atmosférica y, después, una pequeña cantidad de vapor de agua o vapor de disolvente. Al seleccionar el modelo, se indican simultáneamente el grado de vacío de trabajo, la velocidad de bombeo y el objetivo de tiempo de evacuación por ciclo.