
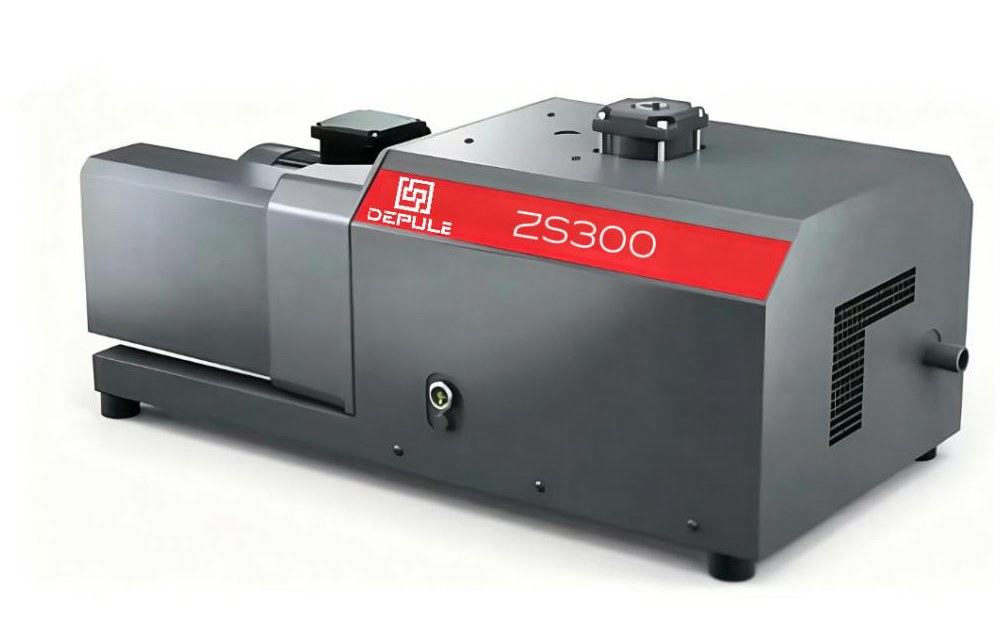
Las envasadoras al vacío y las líneas de manipulación automatizadas se caracterizan por un ritmo rápido, numerosos arranques y paradas, y un volumen de aire extraído por ciclo no muy grande. Por lo general, la bomba se selecciona según el volumen de aire que debe extraerse por minuto y el grado de vacío requerido, dejando además un margen por la pérdida de presión causada por tuberías y válvulas.
Este tipo de estaciones suele trabajar con un vacío de servicio de 40 ~ 90 kPa; las bombas rotativas de paletas sin aceite funcionan de forma estable en este intervalo, sin niebla de aceite en el escape, por lo que instaladas junto a la envasadora no contaminan el aire de la nave. Cuando varias estaciones se conectan en paralelo, hay que prestar atención al diámetro de cada ramal y al tiempo de respuesta de las válvulas, de lo contrario las estaciones que se abren antes acaparan el caudal.
La manipulación por succión requiere además calcular el caudal necesario en función del peso de la pieza, el número y el área de las ventosas, y tener en cuenta las fugas provocadas por la rugosidad de la superficie de la pieza.