
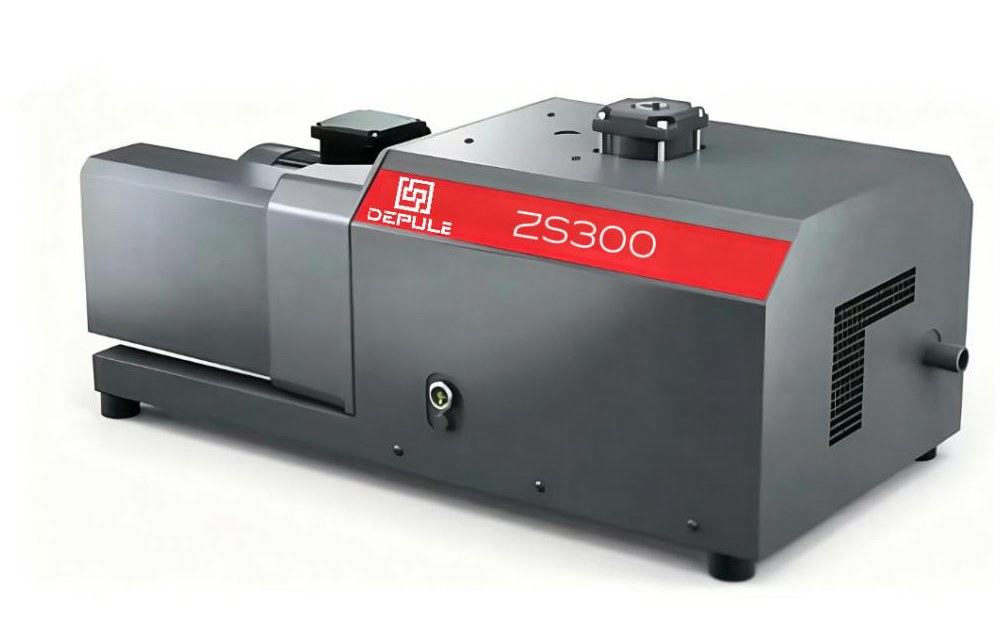
La diferencia entre las bombas de vacío para el procesamiento de plásticos no está en la bomba en sí, sino en si el proceso requiere caudal o presión estable. El termoformado por vacío requiere evacuar rápidamente la cavidad hasta el nivel deseado; la calibración en extrusión y el manguito de calibración requieren un vacío que no fluctúe durante largos periodos; la lógica de selección de ambos es diferente.
Termoformado por vacío y termoformado en caliente
Después de calentar la lámina, esta se adhiere al molde por diferencia de presión; el tiempo de evacuación determina directamente la cadencia. La velocidad de bombeo se calcula a partir del volumen de la cavidad de conformado × el número de conformados por hora para obtener el consumo total de aire, y luego se selecciona según el grado de vacío de trabajo de 40 ~ 90 kPa.
- Formatos pequeños, una estación: bombas rotativas de paletas sin aceite V8 / V10 / V16, conexión G3/8″, escape sin niebla de aceite, se pueden instalar directamente junto a la máquina.
- Formatos grandes, varias estaciones: V25 / V40 o V25L / V40L (cuerpo corto, fácil de instalar dentro de la cubierta del equipo), conexión G3/4″.
- Varias líneas comparten una fuente de vacío: bomba rotativa de paletas de una etapa con sello de aceite con tanque de aire, o una red de tuberías según el sistema central de vacío.
En los puestos de conformado rápido hay que prestar atención al diámetro de la tubería y al tiempo de respuesta de las válvulas; un diámetro demasiado pequeño reduce mucho la velocidad de bombeo efectiva, y una velocidad de bombeo nominal superior no lo compensa.
Calibración en extrusión y manguito de calibración
El perfil extruido se adhiere por vacío a la pared del calibrador dentro del manguito de calibración; se requiere un grado de vacío estable durante largos periodos y sin pulsaciones.
La estabilización de la presión depende de dos cosas: un tanque de aire que amortigua los picos (con un volumen de 1/5 ~ 1/3 de la velocidad de bombeo de la bomba) y fijar el límite inferior de vacío dentro de la zona de trabajo estable de la bomba, sin operar pegado al vacío límite. Una bomba rotativa de paletas de una etapa con sello de aceite V0040A ~ V0100 con tanque de amortiguación es una configuración común en este escenario.
Desgasificación en inyección y desaireado de resinas
La desgasificación del cilindro de la máquina de inyección y el desaireado de resinas epóxicas y siliconas extraen gases con una pequeña cantidad de volátiles; en los modelos con sello de aceite hay que abrir el lastre de gas y añadir un filtro en el lado de admisión para evitar que el polvo de resina y las sustancias condensables entren en la cámara de bombeo. Omitir este paso suele ser la causa directa de la emulsión del aceite de la bomba y de la caída de la velocidad de bombeo después de miles de horas.
Manipulación y sujeción por vacío
Calcule el caudal necesario según el peso de la pieza, el número de ventosas y el área de cada ventosa, y luego multiplíquelo por un coeficiente de fuga (las fugas varían mucho entre superficies rugosas, cajas de cartón y sacos tejidos). Cuando varias estaciones están en paralelo, hay que verificar por separado el diámetro de cada rama; de lo contrario, la estación que actúe primero se llevará el caudal.
En los puestos de sujeción de madera, piedra y vidrio hay mucho polvo; es obligatorio instalar un filtro en el lado de admisión, ya que la entrada de polvo en la cámara de bombeo es una de las vías más rápidas de desgaste de las paletas.
Recomendaciones de configuración
| Proceso | Entradas a confirmar | Configuración |
|---|---|---|
| Termoformado por vacío / termoformado en caliente | Volumen de la cavidad, número de conformados por hora, grado de vacío de trabajo | Tanque de aire, diámetro de tubería, válvula de escape rápido |
| Calibración en extrusión | Número de manguitos de calibración, rango de fluctuación de presión permitido | Tanque de amortiguación, filtración precisa, control de estabilización de presión |
| Desgasificación en inyección / desaireado | Tipo de volátiles, si contiene polvo | Lastre de gas, filtración en admisión, separación de niebla de aceite |
| Manipulación por vacío | Peso de la pieza, número y área de ventosas, material de la superficie | Filtro, válvulas de rama, vacuómetro |
Cuando necesite recomendaciones de selección, envíenos las entradas anteriores; nuestros ingenieros calcularán la velocidad de bombeo según las condiciones de trabajo y entregarán una lista de configuración. Algunos modelos no son adecuados para regiones de 60Hz; para exportar a mercados de 60Hz, indique el país, el voltaje y la frecuencia al solicitar la cotización.