El aceite en una bomba rotativa de paletas sellada por aceite no es solo un lubricante. Forma una película de aceite entre las paletas y la cámara de la bomba, y bloquea las vías de fuga de la cámara de compresión; esta es la premisa para que una bomba sellada por aceite alcance el orden de 0.1 mbar. Al mismo tiempo, arrastra el calor de compresión y envuelve las partículas de desgaste y el polvo para que se depositen en el fondo del depósito de aceite. Por eso, cuando se elige mal el aceite, lo que se ve en campo no es «un desgaste un poco más rápido», sino un vacío que no sube, un tiempo de bombeo que se alarga y una frecuencia de cambio de aceite que se duplica. A continuación se explican por separado «cómo elegir» y «si se puede mezclar».
1. Primero se define la familia de aceite según el nivel de vacío y después el grado de viscosidad según las condiciones de trabajo
La norma ISO 6743 clasifica los aceites para bombas volumétricas lubricadas por aceite de tipo compresor dentro de la familia D; según el vacío de trabajo los divide en tres tramos —bajo, medio y alto vacío— y cada tramo se subdivide en dos niveles según si el gas es corrosivo o no (DVA/DVB, DVC/DVD, DVE/DVF). La norma alemana DIN 51506 es otro criterio de clasificación por aditivos y carga: VB y VC son aceites minerales sin aditivos, VBL y VCL incorporan aditivos antioxidantes, y VDL se orienta a alta presión y carga pesada. El punto común es que, cuanto mayor es el vacío y más pesada la carga, mayores son los requisitos de resistencia a la oxidación y baja presión de vapor del aceite.
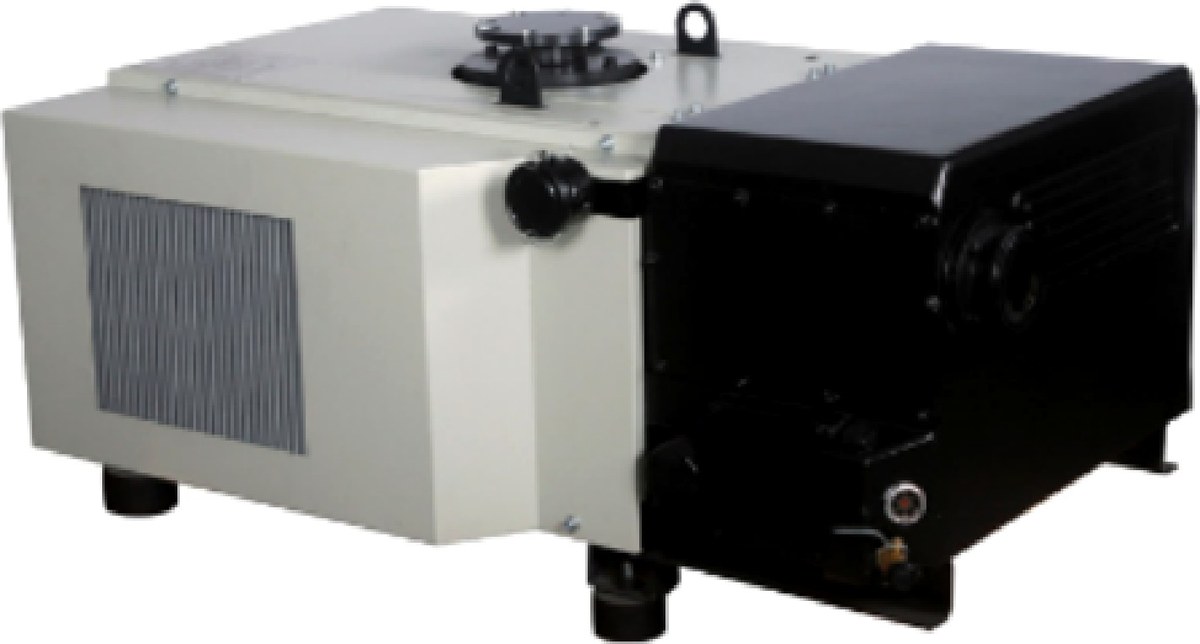
Nuestras bombas rotativas de paletas de una etapa selladas por aceite, de la V0025A a la V0100 (página de producto V0025A–V0100), tienen un vacío límite con el balasto de gas cerrado de 0.1 mbar; la V0025A es de 0.5 mbar. Quedan en la frontera entre bajo y medio vacío, por lo que basta con un aceite mineral para bombas de vacío con aditivos antioxidantes; no es necesario pasar a un aceite para bombas de difusión de alto vacío —este último tiene baja viscosidad y baja presión de vapor, y en este tipo de bomba la película de aceite resulta demasiado delgada.
Para el grado de viscosidad hay que considerar cuatro factores: velocidad de giro, temperatura del aceite, holgura de ajuste y temperatura del gas de entrada. A mayor velocidad, conviene elegir un grado inferior; a 50 Hz, la mayoría de los modelos funciona a 2900 r/min y la V300B a 1500 r/min; en las mismas condiciones, una bomba grande puede llevar un grado superior. Si la temperatura del aceite se mantiene alta durante mucho tiempo (nave calurosa, funcionamiento continuo, ventilación de refrigeración deficiente), conviene un grado superior; si hay muchos arranques en frío en invierno y la holgura de la cámara es pequeña, una viscosidad alta hará que el aceite se aspire despacio y que la corriente de arranque sea elevada.
Para exportaciones a regiones de 60 Hz hay que confirmarlo por separado: la ficha técnica indica que algunos modelos no son aptos para regiones de 60 Hz; al aumentar la velocidad, cambian la temperatura del aceite y los requisitos del aceite, por lo que antes de hacer el pedido hay que confirmar con la fábrica la configuración correspondiente.
2. Ejemplo de cálculo: cómo el estado del aceite se convierte en tiempo de bombeo
En la etapa de bombeo grueso se usa esta fórmula para estimar el tiempo de bombeo:
t = (V / S) × ln(P0 / P1)
V es el volumen de la cámara (m³), S es la velocidad de bombeo efectiva (m³/h); para expresar t en segundos hay que multiplicar por 3600.
Tomemos una V0100 con una velocidad de bombeo nominal de 100 m³/h para evacuar una cámara de 2 m³ desde 1000 mbar hasta 10 mbar. Primero se calcula la velocidad de bombeo efectiva: descontando las pérdidas de tuberías, válvulas y filtros, se estima en el 70% del valor nominal, S = 70 m³/h; en unidades de segundos, 70 ÷ 3600 = 0.0194 m³/s.
t = (2 ÷ 70) × 3600 × ln(1000 ÷ 10) = 102.9 s × 4.605 = 474 s ≈ 7 min 54 s
Veamos ahora el caso de un aceite en mal estado: si se eligió una viscosidad demasiado alta y en frío no se aspira aceite suficiente, o si el aceite ya se ha emulsionado y la capacidad de sellado de la película de aceite ha disminuido, la velocidad de bombeo efectiva cae a 50 m³/h.
t = (2 ÷ 50) × 3600 × 4.605 = 144 s × 4.605 = 663 s ≈ 11 min 3 s
En la misma bomba y la misma cámara, el tiempo de bombeo pasa de 7 min 54 s a 11 min 3 s, un 40% más. En una línea de producción continua, esta cuenta se traduce en una diferencia de ciclo, no en «una sensación de ir un poco más lento».
Cerca del vacío límite hay que usar la fórmula corregida con la presión límite: t = (V / S) × ln[(P0 − Pu) / (P1 − Pu)], donde Pu es la presión límite con el balasto de gas cerrado, 0.1 mbar. Al sustituir: ln(999.9 ÷ 9.9) = 4.615, t = 102.9 s × 4.615 = 475 s, solo 1 s de diferencia respecto a la fórmula anterior. Esto muestra que, en el orden de 10 mbar, el cuello de botella es la velocidad de bombeo efectiva y no el vacío límite de la bomba; el problema del aceite se refleja primero en la velocidad de bombeo, y la caída de nivel de vacío es una señal que aparece más tarde. Si se necesita un cálculo en campo, puede usarse directamente la calculadora de selección.
3. Cantidad de aceite e intervalo de cambio: calcular primero cuánto aceite se usa al año
| Modelo | Cantidad de aceite |
|---|---|
| V0025A | 0.75 L |
| V0040A | 1.5 L |
| V0063 / V0100 | 2 L |
| V0155 | 4 L |
| V0160 ~ V0302 | 5 ~ 8.5 L |
| V300B | 8.5 / 11.5 L |
| V0630B | 20 / 23 L |
Tomemos como ejemplo 5 unidades V0100, con 2 L de aceite cada una y 4000 horas de funcionamiento al año:
- Con cambio cada 500 horas: 4000 ÷ 500 = 8 veces, 8 × 2 = 16 L/unidad/año; 5 unidades, 80 L en total;
- Con cambio cada 1000 horas: 4 veces, 8 L/unidad/a