
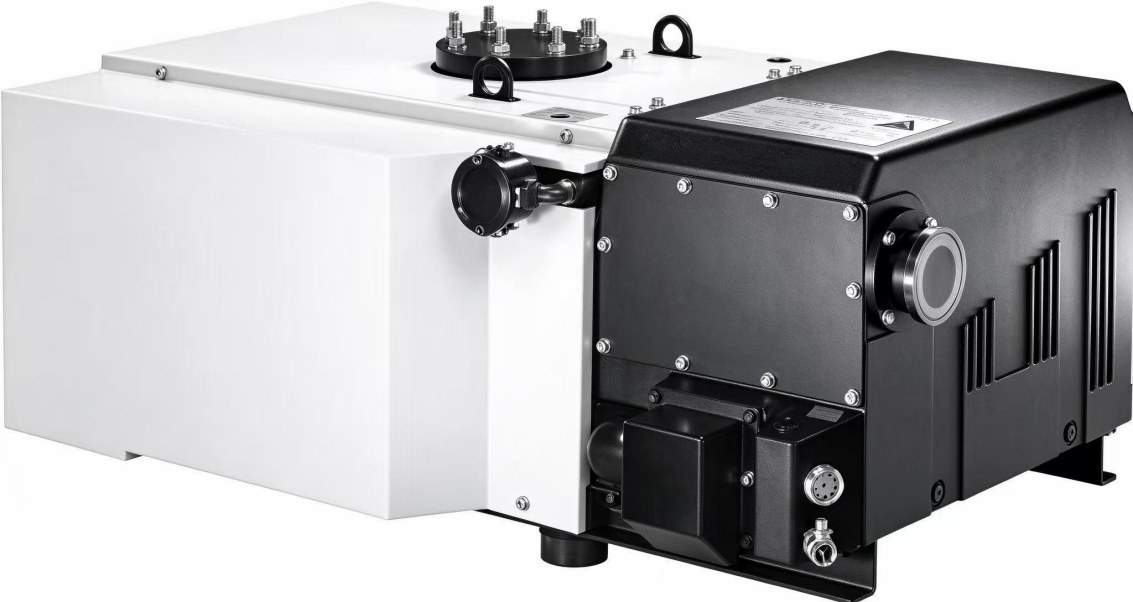
Cuando se configura mal el grupo de bombas de un horno de tratamiento térmico al vacío, lo más común no suele ser que la bomba se haya elegido demasiado pequeña, sino que después de configurarla no se ha calculado el tramo intermedio. El horno tiene 4 m³, la placa de la bomba indica 640 m³/h y, sobre el papel, debería alcanzar 0.5 mbar en dos o tres minutos; en sitio, sin embargo, tarda siete u ocho minutos: el tiempo que falta no está en la bomba, sino en esos metros de tubería y dos bridas entre la boca del horno y la boca de la bomba.
Este artículo recorre el cálculo de ingeniería: primero explica la fórmula del sistema en serie, después usa un ejemplo completo de grupo de bombas para un horno de tratamiento térmico al vacío para enlazar velocidad de bombeo, diámetro de tubería y tiempo de evacuación; luego calcula la relación de la Roots en la etapa de vacío profundo y termina con una verificación mediante la tasa de aumento de presión.
I. Un grupo de bombas no es simplemente conectar dos bombas: en serie, la velocidad de bombeo la decide el tramo más estrecho
Entre la bomba y la cámara siempre hay tuberías, válvulas y filtros. Cada tramo tiene una conductancia C, con la misma unidad que la velocidad de bombeo (m³/h o L/s). En serie no se suman, sino que se combinan por inversos:
1 / S_efectiva = 1 / S_bomba + 1 / C_tubería
Esta fórmula determina un hecho básico de los grupos de bombas para hornos de tratamiento térmico al vacío: cuando la conductancia de la tubería es menor que la velocidad de bombeo de la bomba, por grande que sea la bomba no sirve de mucho: la velocidad de bombeo efectiva queda limitada por la conductancia, y el límite superior es la propia conductancia.
Para un tubo largo y redondo, la fórmula de conductancia se elige según el régimen de flujo. Para aire a 20 ℃, la viscosidad es η = 1.82×10⁻⁵ Pa·s; en flujo viscoso (número de Knudsen Kn < 0.01, zona en la que se sitúa básicamente el tramo de vacío preliminar) se usa:
C = π d⁴ p̄ / (128 η L)
d es el diámetro interior del tubo (m), L es la longitud del tubo (m) y p̄ es la presión media dentro del tubo (Pa). En esta fórmula d está elevado a la cuarta: si el diámetro interior se reduce a la mitad, la conductancia cae a 1/16. Por eso, con la misma bomba, las curvas de evacuación con DN100 y DN50 pueden diferir en más del doble.
Los codos y las tes no tienen solución analítica; en ingeniería se convierten a longitud equivalente: cada codo, válvula y tubo corrugado se convierte en un tramo recto de varias veces el diámetro de la tubería y se suma a la longitud del tramo recto para el cálculo. En este ejemplo, 6 m de tubo recto se convierten en 10 m de longitud equivalente, una elección más bien conservadora.
II. Ejemplo 1: cámara de 4 m³, tubería DN100, evacuación hasta 0.5 mbar
Condiciones: horno de temple al vacío, volumen neto de cámara 4 m³ (ya descontado el utillaje), presión de trabajo objetivo 0.5 mbar, bomba principal DPL-V630B (velocidad de bombeo real a 50Hz 640 m³/h, presión límite con balasto de gas cerrado ≤8×10⁻² mbar, entrada DN100/DN160).
Primero se calcula la variación de la conductancia con la presión para DN100 y longitud equivalente 10 m:
| Presión media en el tubo | Conductancia C (DN100, L=10 m) | Velocidad de bombeo efectiva S_efectiva | Respecto al valor de placa |
|---|---|---|---|
| 1 mbar | 4855 m³/h | 565 m³/h | 88% |
| 0.5 mbar | 2427 m³/h | 506 m³/h | 79% |
| 0.1 mbar | 485 m³/h | 276 m³/h | 43% |
Esta tabla muestra algo que se pasa por alto con facilidad: cuanto menor es la presión, menor es la conductancia de la misma tubería (la conductancia en flujo viscoso es proporcional a la presión). En el tramo de evacuación preliminar la tubería casi no supone pérdida; cuanto más se avanza hacia el vacío profundo, más se comporta la tubería como una compuerta. A 0.1 mbar, este tubo DN100 solo deja pasar el 43% de la velocidad de bombeo.
El tiempo de evacuación se calcula con aproximación isotérmica, por tramos:
t = (V / S) · ln(p₁ / p₂)
- 1013 → 10 mbar, tomando el valor bajo de ese tramo, 565 m³/h: t₁ = (4 / 565) × 3600 × ln(101.3) = 118 s ≈ 2.0 min
- 10 → 0.5 mbar, tomando 550 m³/h (valor medio del intervalo 0.5~10 mbar): t₂ = (4 / 550) × 3600 × ln(20) = 78 s ≈ 1.3 min
Total aproximado 196 s, es decir, 3.3 min. Si con la misma bomba se ignoran por completo las pérdidas de tubería y se calcula con 640 m³/h, solo son 172 s (2.9 min): la tubería aporta alrededor del 14% del tiempo, y cuanto más bajo es el objetivo de presión, mayor es esta proporción.
Ahora se sustituye DN100 por una reducción a DN50 (en muchos sitios la boca del horno es G2″ y la boca de la bomba es DN100, con una reducción concéntrica añadida en medio):
| Tubería | Conductancia a 0.5 mbar | Velocidad de bombeo efectiva | Respecto al valor de placa |
|---|---|---|---|
| DN100, L=10 m | 2427 m³/h | 506 m³/h | 79% |
| DN50, L=10 m | 152 m³/h | 123 m³/h | 19% |
Con la misma DPL-V630B, una bomba de más de 630 m³/h, la velocidad de bombeo efectiva solo queda en 123 m³/h. Recalculando el tramo 10→0.5 mbar con esta velocidad, el tiempo pasa de 78 s a 320 s (5.3 min), y el tiempo de evacuación del horno completo pasa de 3.3 min a 7.3 min: esta es una de las formas más frecuentes de que «la bomba no esté averiada, pero el ritmo no cumpla». El tramo de reducción debe ser lo más corto posible y el diámetro nominal debe seguir el de la boca de la bomba, no el de la rosca de la boca del horno.
III. Ejemplo 2: vacío profundo a 0.05 mbar, por qué una LC2600 solo deja algo más de doscientos
El proceso exige por debajo de 0.05 mbar; el piso de una bomba de una etapa está en el orden de 0.1 mbar, por lo que hay que usar dos etapas más Roots. La configuración toma el emparejamiento típico indicado en la página de producto del sitio: DPL-2V275 (255 m³/h, 7.5 kW, límite 5×10⁻⁴ mbar, entrada ISO63) como bomba de respaldo, y LC2600 (2600 m³/h, entrada ISO160, escape ISO100) como etapa booster.
A 0.05 mbar, cálculo con tubería DN100 (equivalente 10 m):
| Tubería | Conductancia C | S_efectiva en serie (bomba 2600 m³/h) |
|---|---|---|
| DN100, L=10 m | 243 m³/h | 222 m³/h |
| DN160, L=10 m | 1591 m³/h | 987 m³/h |
Una bomba Roots de 2600 m³/h conectada a una tubería DN100 deja una velocidad de bombeo efectiva de solo 222 m³/h hasta la cámara. Con DN160, la misma bomba pasa a 987 m³/h, 4.4 veces más. Que el diámetro de la tubería no siga el diámetro de entrada de la Roots es uno de los errores con mayor tasa de retrabajo en este tramo de presión.
El segundo límite de este tramo viene de la etapa previa. La bomba Roots no comprime el gas por sí misma: lo traslada desde la entrada de la etapa previa al lado de escape de la etapa previa, así que el caudal de gas disponible en la entrada está limitado por la capacidad de la etapa previa; la relación aproximada es «velocidad de bombeo en la entrada de la Roots ≤ velocidad de bombeo de la etapa previa × relación de compresión a esa presión». La relación de velocidades entre la 2V275 y la LC2600 es de aproximadamente 1:10, un emparejamiento típico de los indicados en el sitio; la etapa previa no se convierte primero en el cuello de botella. En este proyecto el verdadero cuello de botella es la tubería, no la bomba. Por eso el orden de diagnóstico también queda fijo: primero se calcula la conductancia de la tubería, después se revisa la relación de velocidades entre la Roots y la etapa previa, y solo al final se sospecha del cuerpo de la bomba.
Otros dos puntos deben quedar escritos en la lógica de control: la bomba Roots no puede arrancar directamente desde la atmósfera; hay que esperar a que la etapa previa evacue la entrada hasta la presión permitida antes de ponerla en marcha, y el valor permitido debe tomarse del manual que acompaña al equipo. La secuencia de parada es la inversa: primero se detiene la Roots y después la etapa previa; de lo contrario, al detenerse la etapa previa, el lado de escape de la Roots queda inmediatamente presurizado. El interbloqueo por presión diferencial no puede omitirse ni puentearse de forma artificial.
IV. Verificación por tasa de aumento de presión: cuánto de la velocidad de bombeo consumen realmente la tasa de fuga y la desgasificación
Tras elegir la bomba, un cálculo inverso de la carga de gas a partir de la tasa de aumento de presión permite aclarar si la bomba es suficiente. Para una cámara de 4 m³, según el criterio de 0.67 Pa/h de JB/T 8195.3 (algunos equipos pueden alcanzar en mediciones reales una tasa de aumento de presión del orden de 0.4 Pa/h tras detener la bomba, como en las especificaciones publicadas del horno de tratamiento térmico al vacío DB-SAF644):
Q = V × Δp / Δt = 4 × 0.67 = 2.68 Pa·m³/h = 7.44×10⁻⁴ Pa·m³/s, es decir, 7.44×10⁻³ mbar·L/s.
- Mantener esta carga a 1 mbar: S = Q / p = 7.44×10⁻³ / 1 = 7.4×10⁻³ L/s, equivalente a 0.027 m³/h. En este tramo de presión, la bomba mecánica tiene capacidad de sobra para el caudal de desgasificación.
- Mantener la misma carga a 6×10⁻³ Pa: S = 7.44×10⁻⁴ / 6×10⁻³ = 0.124 m³/s, equivalente a 446 m³/h. Pero esta presión ya supera el rango de trabajo de una bomba de paletas rotativas; la demanda de velocidad de bombeo debe cubrirse con una bomba de alto vacío.
La conclusión es directa: en el tramo de mbar, la selección de la bomba depende del volumen y del ritmo de ciclo, no del caudal de desgasificación; el punto donde la desgasificación realmente pesa está por debajo de 10⁻² Pa. Aumentar la bomba mecánica para resolver la lentitud en vacío profundo es una dirección equivocada.
V. Configuración de grupos de bombas para tres tipos típicos de horno
| Tipo de horno | Volumen neto de cámara | Presión de trabajo | Grupo de bombas | Descripción |
|---|---|---|---|---|
| Horno de cámara de laboratorio, horno tubular | 0.3~0.8 m³ | nivel de 1 mbar | DPL-V0155 monobomba (150/175 m³/h, 4.0 kW, 0.3 mbar, G2″) | Evacuación directa con una sola bomba, filtro delante de la bomba; configurar la tubería según G2″ y no reducirla a G1″ |
| Horno mediano de revenido, horno de recocido | 1~2 m³ | 0.5 mbar | DPL-V0302 (300/360 m³/h, 7.5 kW) | El margen de velocidad de bombeo no es amplio; una tubería inferior a DN100 alargará claramente el tiempo |
| Horno mediano, requisito de nivel 0.1 mbar | 1~2 m³ | 0.1 mbar | DPL-V300B (280 m³/h, 5.5 kW, ≤0.08 mbar) | Cuerpo corto, fácil de integrar dentro de equipos completos |
| Horno grande de temple al vacío | 3~6 m³ | 0.5 mbar | DPL-V630B (700 nominal / 640 real m³/h, 15 kW, DN100/DN160) | Balasto de gas de tres posiciones; 730 kg, base según el peso |
| Horno grande + tramo de vacío profundo | 5~10 m³ | por debajo de 0.05 mbar | DPL-2V275 + LC2600 (255 + 2600 m³/h) | Tubería entre etapas según ISO160; con DN100 se reduce en un 80% la velocidad de bombeo de la Roots |
VI. Cinco errores que se repiten
- Dimensionar la tubería según la rosca de la boca de la bomba. La boca del horno suele ser G2″, la de la bomba DN100, y en medio va una reducción; a 0.5 mbar la conductancia cae de 2427 m³/h a 152 m³/h. La reducción debe ser lo más corta posible y el diámetro nominal debe seguir la boca de la bomba.
- Calcular el ciclo con la velocidad de bombeo de placa. La placa es el valor en la brida de la boca de la bomba; después de descontar tubería, codos y filtros se obtiene la velocidad de bombeo utilizable en la cámara. Cuanto más bajo es el objetivo de presión, mayor es el descuento.
- Usar la Roots como «amplificador de velocidad de bombeo». La Roots solo amplifica la velocidad de bombeo en un mismo punto de presión y no cambia el vacío límite; el límite lo determina la etapa previa. Si la presión límite de la etapa previa no basta, por grande que sea la Roots se queda en el mismo piso.
- Configurar la tubería entre etapas según el diámetro de la etapa previa. El tramo que va del lado de escape de la Roots hacia la etapa previa determina la contrapresión de la Roots; una tubería larga y estrecha equivale a elevar artificialmente la contrapresión, y con ello llegan el aumento de temperatura y las sobrecargas.
- Copiar parámetros de 50Hz en proyectos de 60Hz. La velocidad de bombeo y la potencia del motor cambian con la frecuencia, y algunos modelos no son adecuados para regiones de 60Hz; en proyectos de exportación hay que confirmar la compatibilidad entre la fuente de alimentación y el modelo antes de realizar el pedido.
Lecturas relacionadas
- Configuración de bombas de vacío y cálculo de la velocidad de bombeo para hornos de tratamiento térmico al vacío
- Bombas de vacío Roots serie LC LC250–LC4200
- Bomba de vacío de paletas rotativas sellada por aceite de una etapa DPL-V630B
- Bomba de vacío de paletas rotativas sellada por aceite de dos etapas 2V80 / 2V275
- Bombas para tratamiento térmico al vacío y sector metalúrgico
- Calculadora de velocidad de bombeo y tiempo de evacuación
Algunos modelos no son adecuados para regiones de 60Hz; en proyectos de exportación, confirme con nosotros la compatibilidad entre la fuente de alimentación y el modelo antes de realizar el pedido.
Lecturas relacionadas
- Selección de bombas de vacío para líneas de envasado al vacío de alimentos: V0040A y otros modelos según vacío, velocidad de bombeo, medio y modo de funcionamiento
- Selección de la bomba de vacío de paletas rotativas sellada por aceite DPL-V0100: verificación de medios condensables, polvo y corrosivos
- Selección de bombas de vacío de 200–700 m³/h: coincidencia entre diámetro de conexión y potencia
- Centro de productos
- Calculadora de selección (tiempo de evacuación y conversión de unidades)
- Preguntas frecuentes sobre bombas de vacío
Lecturas relacionadas
- Selección de bombas de vacío para líneas de envasado al vacío de alimentos: cálculo de V0040A y otros modelos según cuatro factores: grado de vacío, caudal de bombeo, medio y modo de operación
- Selección de la bomba de vacío rotativa de paletas lubricada con aceite DPL-V0100: verificación de medios condensables, polvo y corrosivos
- Selección de bombas de vacío de 200–700 m³/h: coincidencia entre diámetro de conexión y potencia
- Products
- Calculadora de selección de bombas de vacío: tiempo de evacuación y conversión de velocidad de bombeo
- Preguntas frecuentes sobre bombas de vacío: selección, mantenimiento y cotización