
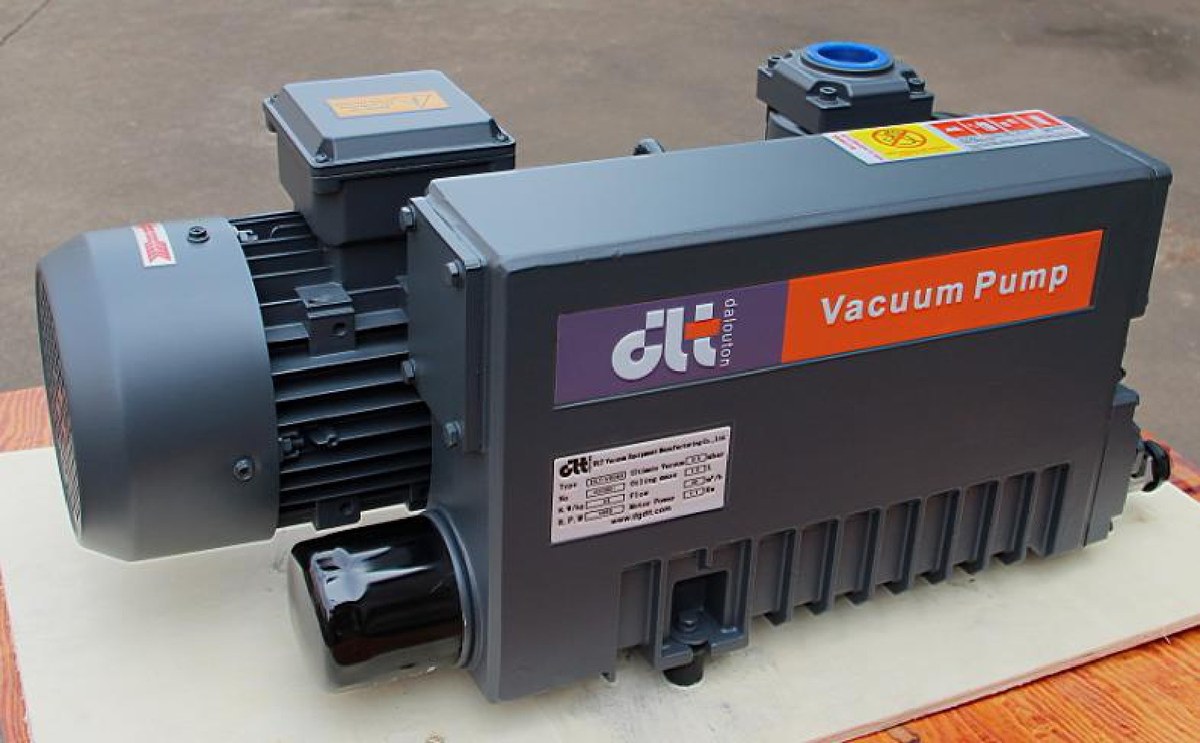
El desgaste de las paletas es un fallo progresivo típico de las bombas de paletas. No ocurre de repente: primero avisa con semanas o incluso meses de antelación mediante una caída gradual de la velocidad de bombeo y una subida gradual del vacío límite. La pieza que se desliza de forma continua contra la pared de la cámara dentro de la bomba es la paleta; en las bombas lubricadas por aceite, la película de aceite reduce la fricción, y en las bombas sin aceite, el grafito o el carbono-grafito actúa como autolubricante. En cualquiera de los casos, el material desgastado no vuelve a crecer por sí solo. El problema es que en la mayoría de las plantas se revisa la bomba solo cuando la pieza no se sujeta por succión o la cámara no alcanza la presión de proceso; para entonces el desgaste suele haberse extendido desde las paletas hasta la pared interior de la cámara, y la tarea de cambiar paletas se convierte en la tarea de cambiar la bomba.
A continuación se ordenan los métodos de diagnóstico desde «sin desmontar la bomba» hasta «con desmontaje», y cada señal puede medirse en la inspección previa al turno.
1. Por qué el desgaste de las paletas reduce primero la velocidad de bombeo y después el vacío límite
Las paletas se proyectan desde las ranuras del rotor por la fuerza centrífuga (en algunas estructuras, con ayuda de resortes) y su extremo presiona contra la pared de la cámara, dividiendo la cámara de trabajo en forma de media luna en lado de aspiración y lado de compresión. El desgaste se produce en dos puntos: la banda de contacto del extremo se ensancha y la paleta se acorta radialmente. Ambos cambios apuntan a lo mismo: la holgura entre el extremo y la pared de la cámara aumenta, y el gas a alta presión del lado de compresión retrocede al lado de aspiración a través de esa holgura.
Las consecuencias del retroceso aparecen en este orden:
- El vacío límite empeora primero. El vacío límite de una bomba de una etapa ya está limitado por la relación de compresión de una sola etapa; en cuanto hay una fuga por la holgura, la relación de compresión no sube. La DPL-V0025A tiene un vacío límite de 0.5 mbar con la válvula de lastre de gas cerrada, y la DPL-V0100 de 0.1 mbar; ambas son estructuras de una etapa lubricadas por aceite, y el rango de 0.1 mbar es más sensible a la holgura, por lo que se degrada antes.
- La velocidad de bombeo cae después. La eficiencia volumétrica disminuye, el valor nominal de 100 m³/h no se alcanza en la práctica y la caída se hace más evidente cuanto mayor es el desgaste.
- La temperatura del aceite y el ruido aumentan. El gas que retrocede se comprime repetidamente y el trabajo se convierte en calor; las paletas se mueven con holgura en las ranuras y aparece un sonido de impacto metálico.
2. Cinco señales que no requieren desmontar la bomba
| Señal | Cómo medirla | Qué se considera anómalo |
|---|---|---|
| Vacío límite en vacío | Cerrar por completo la válvula de entrada, operar en vacío 15~20 min y conectar un vacuómetro directamente a la entrada de la bomba | El valor medido difiere del nominal en un orden de magnitud (por ejemplo, en el rango de 0.1 mbar solo se llega a 1 mbar) |
| Tiempo de bombeo en condiciones fijas | Registrar los segundos que tarda la misma cámara en pasar de la presión atmosférica a la presión objetivo y establecer una línea base | Si es un 15% más lento que la línea base, empezar a investigar; si es más de un 25% más lento, desmontar |
| Partículas en el aceite de la bomba | Al cambiar el aceite, recoger una muestra del aceite usado en un vaso y dejarla reposar para observarla | Virutas de color blanco plateado (paletas de hierro fundido) o partículas finas negras (paletas de carbono) |
| Ruido de funcionamiento | Escuchar durante el funcionamiento a velocidad estable o apoyar una varilla metálica contra el cuerpo de la bomba para oír el interior | Un zumbido uniforme se vuelve un «clic» intermitente; si aparece ruido de fricción metálica, detener la bomba de inmediato |
| Nivel de aceite y corriente | Registrar semanalmente el nivel de aceite y la corriente de funcionamiento | El nivel de aceite baja más rápido de lo habitual (el aceite pasa al lado de aspiración); la corriente es un 5%~10% inferior a la nominal |
La tercera señal es temprana y se pasa por alto con facilidad: muchas personas cambian el aceite dejando salir directamente el aceite usado y nunca lo miran. La cuarta hay que distinguirla: el ruido de un fallo de rodamiento se inclina hacia la tapa lateral, mientras que el «clic» del movimiento de las paletas se oye en la parte media-baja del cuerpo de la bomba, siguiendo el ritmo de giro.
3. Ejemplo de cálculo: si la velocidad de bombeo cae un 20%, cuánto cae la capacidad
El tiempo de bombeo se estima con t = (V / S) × ln(P0 / P1), donde V es el volumen de la cámara, S es la velocidad de bombeo efectiva (convertida a m³/s o en la misma unidad que V), y P0 y P1 son las presiones inicial y final. Tomemos como ejemplo una DPL-V0100 (velocidad de bombeo a 50 Hz de 100 m³/h, 3.0 kW, vacío límite con la válvula de lastre de gas cerrada de 0.1 mbar) para bombear una cámara de 1 m³ desde 1013 mbar hasta 1 mbar:
- Paletas nuevas: S = 100 m³/h, V/S = 1/100 h = 36 s, t = 36 × ln(1013) = 36 × 6.92 ≈ 249 s
- Velocidad de bombeo efectiva reducida a 80 m³/h (pérdida por holgura del 20%): V/S = 45 s, t = 45 × 6.92 ≈ 311 s
Cada ciclo tarda 62 s más. No es una pérdida de capacidad del 20%, sino del 25%: el tiempo de bombeo es inversamente proporcional a la velocidad de bombeo, 1 ÷ 0.8 = 1.25. Con 200 ciclos al día, el tiempo adicional es de 3.4 horas. Esta fórmula también explica por qué en el taller, cuando «se nota un poco más lento», a menudo la caída ya supera el 10%: las personas no perciben bien una diferencia de una decena de segundos, pero sí notan hacer dos o tres horas más de trabajo cada día.
4. Confirmación tras el desmontaje: medir tres cosas
Después de descartar fugas, tipo de aceite y válvula de lastre de gas, desmontar y revisar tres cosas:
- Grosor y longitud de las paletas, comparados con el plano de repuestos. El criterio habitual del sector de mantenimiento es sustituirlas cuando el desgaste radial alcanza aproximadamente 1 mm, o cuando aparecen desconchados y grietas pasantes; este valor no es una predicción de vida útil, sino una línea roja de «hay que cambiarlas».
- Pared interior de la cámara. Tocar con los dedos y observar bajo luz: si hay surcos profundos, estrías o un cambio evidente de ovalidad, la holgura ya ha dañado la pared de la cámara. En ese caso no sirve cambiar solo las paletas; hay que cambiar la cámara o la bomba completa.
- Ranuras del rotor. La carbonilla y las rebabas pueden hacer que las paletas se queden atascadas en las ranuras y no se extiendan ni se retraigan correctamente, lo que se manifiesta como un desgaste especialmente intenso en un lado.
Al sustituirlas, cambiar el juego completo y no solo la paleta más desgastada. La diferencia de altura entre paletas nuevas y viejas es de unas pocas décimas de milímetro; montadas en el mismo rotor, las nuevas presionan con más fuerza y soportan más carga, lo que acelera el desgaste tanto de las paletas viejas restantes como de la pared de la cámara. En la serie V0025A–V0100, el número de paletas por rotor es fijo; pedir los repuestos por juego simplifica el trabajo.
5. Cómo fijar el momento de sustitución sin que cause problemas
Programar según el número de horas solo sirve como referencia: en bombas sin aceite, los fabricantes suelen indicar del orden de 10000~20000 horas para las paletas de carbono-grafito; en bombas lubricadas por aceite, la estructura es distinta y la película de aceite participa en el sellado, por lo que el punto de revisión es más tardío. Estas dos cifras varían mucho según las condiciones de trabajo: bombear gases con polvo, operar de forma continua a alta temperatura 24 horas o arrancar y parar con frecuencia reducen la vida útil real.
Un método más fiable es el doble criterio: usar las horas para aprovisionar repuestos y los datos medidos para decidir la sustitución. Registrar una vez por semana el vacío límite en vacío y el tiempo de bombeo en condiciones fijas; si ambas curvas descienden a la vez, la holgura está aumentando; si cualquiera de las dos supera la línea base un 25%, programar una parada. Así los repuestos llegan con un mes de antelación y no hay que hacer el pedido cuando la bomba ya se ha detenido.
Conviene añadir que, cuando las paletas se desgastan, a menudo hay otras cosas que fallan al mismo tiempo: un elemento separador de niebla de aceite obstruido provoca un nivel de aceite anómalo y un aumento de la presión del cárter; un filtro de entrada roto deja que el polvo entre directamente en la cámara y acelera el desgaste. Estos dos puntos deben tratarse primero; en Filtración de entrada y condiciones de polvo se explica un método para convertir la caída de presión en velocidad de bombeo efectiva, y en Emulsión del aceite de la bomba se describe cómo la emulsión va afectando a las paletas. Al cambiar las paletas, sustituir a la vez el aceite de la bomba, el elemento separador de niebla de aceite, el filtro de entrada y las juntas de la tapa lateral ahorra dinero frente a tener que desmontar la bomba otra vez: la DPL-V0100 utiliza 2 L de aceite y la DPL-V0025A utiliza 0.75 L; el modelo sin aceite V25 no tiene circuito de aceite, por lo que el mantenimiento se concentra en las paletas y en la filtración de entrada.
6. En estos casos, no desmontar la bomba todavía
- Vacío deficiente con carga y normal en vacío: revisar primero las fugas del sistema y el sellado de tuberías y bridas; no es problema de las paletas.
- Caída general de la velocidad de bombeo pero nivel de aceite normal y vacío límite sin cambios: comprobar la obstrucción del filtro de entrada y la conductancia de las tuberías.
- El vacío límite no sube y el aceite se vuelve blanco: han entrado gases condensables en el aceite; resolver primero el lastre de gas y la condensación previa.
- La válvula de lastre de gas no está bien cerrada: equivale a abrir una fuga en el lado de aspiración y el fenómeno se parece mucho al desgaste de paletas