
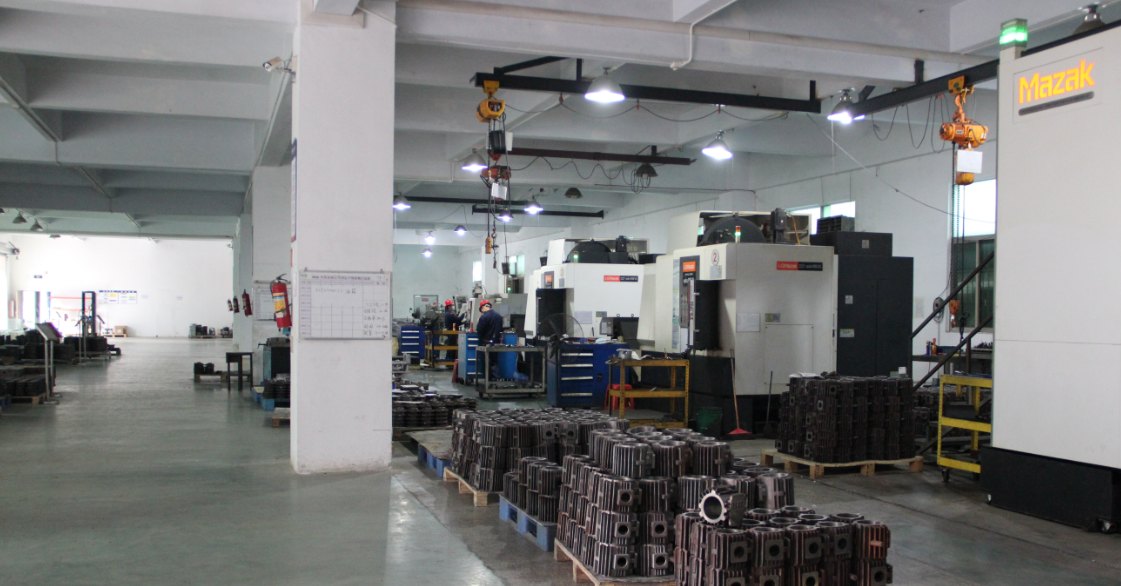
La estanqueidad de una bomba de vacío no es algo que se consiga apretando los tornillos durante el montaje. Con el mismo plano, una diferencia de decenas de grados en la temperatura de colada, un ciclo de envejecimiento menos, o una planitud de la superficie de sellado fuera de tolerancia por unas pocas micras, acaban manifestándose en el mismo fenómeno: la bomba se detiene al alcanzar cierta presión, o el tiempo de aspiración es una fracción más largo que el del prototipo. El cuerpo de la bomba es el punto de partida de esta cadena; la estanqueidad ya queda definida en las dos etapas de fundición y mecanizado, y el montaje solo la pone de manifiesto.
Primero, distingamos dos indicadores: rapidez de bombeo y límite de presión alcanzado
Cuando el cuerpo de la bomba tiene fugas, el usuario observa dos síntomas distintos, y el cálculo también es diferente.
El tiempo de aspiración se estima según t = (V / S) × ln(p0 / p1). Tomando DPL-2V18 como ejemplo, una velocidad de bombeo nominal de 17 m³/h equivale a 4.72 L/s, y para una cámara de 8 L desde 1013 mbar hasta 1 mbar: t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Este valor solo depende del volumen y de la velocidad de bombeo; que el cuerpo de la bomba tenga fugas o no apenas cambia la velocidad de aspiración en la primera etapa.
La presión límite es otra cosa: p = Q / S, donde Q es la carga de gas total que entra en la cámara (fugas + desgasificación de materiales + desgasificación del proceso) y S es la velocidad de bombeo efectiva. DPL-2V18 declara una presión límite de 1×10⁻³ mbar; despejando, la carga admisible es Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Si la tasa de fuga supera esta línea, la bomba no alcanzará la presión límite nominal por sí misma. Por eso, el criterio de estanqueidad de una bomba de vacío no es «que no se vea fuga a simple vista», sino esta línea de Q.
Etapa de fundición: los poros de gas y la porosidad de contracción no desaparecen por sí solos en el mecanizado de precisión
Los modelos de bomba de paletas rotativas y de bomba Roots en producción en el sitio tienen material indicado como hierro fundido / aluminio fundido. Las piezas de hierro fundido gris se aceptan según GB/T 9439-2010 «Piezas de hierro fundido gris» en resistencia a la tracción, dureza y estructura metalográfica; la forma del grafito y la compacidad de la matriz determinan directamente la calidad superficial y la capacidad de soportar presión de la pieza fundida después del mecanizado. Los cuerpos de bomba con grandes diferencias de espesor de pared son los más propensos a presentar porosidad de contracción en la unión entre paredes gruesas y delgadas.
El ensayo por líquidos penetrantes (GB/T 18851.1) solo detecta defectos abiertos a la superficie; los poros internos, la porosidad de contracción y las inclusiones de escoria requieren rayos X o CT industrial, y en la inspección radiográfica de piezas de aluminio fundido se cita con frecuencia GB/T 11346. El tratamiento de estas dos clases de defectos es completamente distinto: los abiertos se pueden reparar; los internos, no.
La impregnación al vacío y a presión se considera a menudo un «proceso correctivo», pero solo es eficaz en porosidad conectada; no sirve para poros cerrados, inclusiones de escoria ni juntas frías. Antes de la impregnación debe evaluarse la conectividad de los poros, y después de la impregnación debe repetirse la medición de la tasa de fuga; de lo contrario, seguirá habiendo fugas en la prueba de presión: esta es una fuente habitual de un volumen elevado de retrabajo en la línea de producción.
Etapa de mecanizado: en el resultado pesa más la planitud de la superficie de sellado que la rugosidad
La superficie de contacto entre el cuerpo de la bomba y la tapa determina si la junta o la junta tórica pueden comprimirse de manera uniforme. La planitud se evalúa según GB/T 1958-2017 «Especificación geométrica de productos (GPS). Tolerancias geométricas. Verificación y detección» mediante escaneo por cuadrícula de puntos con una máquina de medición por coordenadas.
En los
Lecturas relacionadas
- Filtración en la admisión de la bomba de vacío: cómo configurarla en condiciones de polvo
- Lista de verificación para la instalación y la primera puesta en marcha de bombas de vacío
- Ruido y vibración en bombas de vacío: control desde la instalación
- Preguntas frecuentes sobre bombas de vacío: selección, mantenimiento y cotización
- Conjunto de bomba de vacío (estación de bomba de vacío integrada)
- Calculadora de selección de bombas de vacío: tiempo de evacuación y conversión de velocidad de bombeo