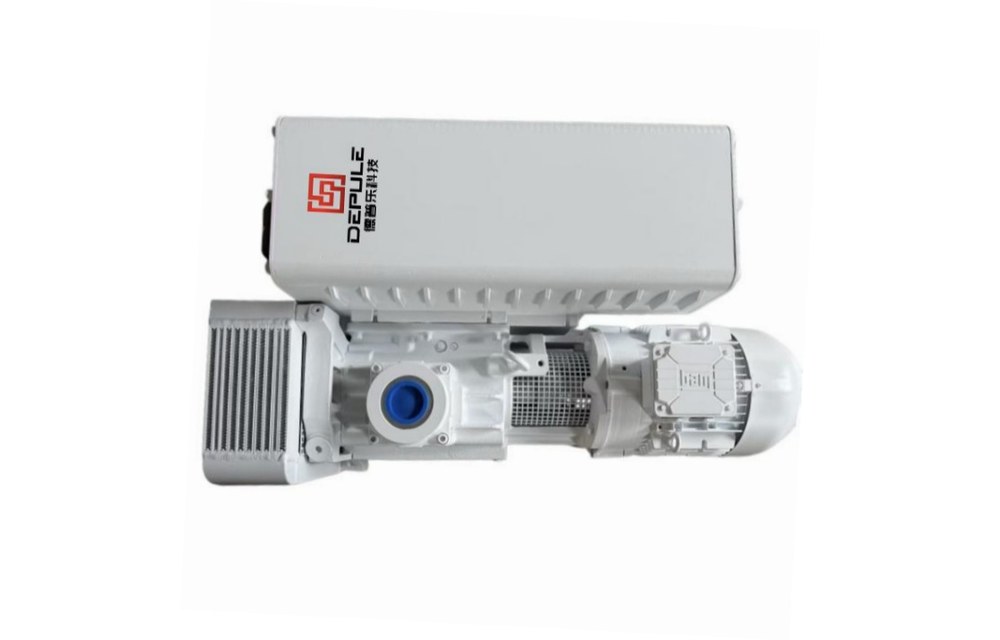
La capacidad de producción y la consistencia de la película de la línea de recubrimiento dependen en gran medida de la etapa de bombeo. Con la misma cámara y el mismo lote de piezas, el turno de mañana tarda 6 minutos en bombear desde presión atmosférica hasta la presión de transferencia, y la misma hornada por la tarde tarda 8 minutos y medio; la cámara no cambió y la bomba tampoco reportó fallas, pero el ritmo no se mantiene estable. Este «cada vez más lento al bombear» en la mayoría de los casos no se debe a que la bomba esté averiada, sino a que la velocidad de bombeo efectiva cae en la etapa intermedia.
La razón por la que el sistema de vacío de recubrimiento por PVD teme las fluctuaciones de velocidad de bombeo es que lo persiguen tres cosas a la vez: ritmo (un minuto más lento en el prebombeo significa un minuto más lento en cada hornada), vacío base (si la presión antes de entrar al proceso no llega al punto requerido, la adherencia y la uniformidad de la película se desvían), presión de proceso (la etapa de pulverización catódica mantiene una presión de trabajo del orden de 10⁻³~10⁻² mbar mediante válvulas de mariposa y caudal de gas; si la etapa previa queda floja, por más que se ajuste la válvula de mariposa no se recupera). Por eso, la selección no puede basarse solo en un número de velocidad de bombeo de la placa de características; hay que seguir cuatro pasos: «lista de condiciones de trabajo → cálculo del prebombeo → cálculo de la etapa de mantenimiento → configuración del grupo de bombas».
I. Primero, enumere las condiciones de trabajo; no se apresure a mirar el modelo
La demanda de vacío de una línea de recubrimiento parece ser en todos los casos «bombear hasta alto vacío», pero las diferencias reales están en esta tabla. Antes de hablar de selección, complete claramente los ocho puntos siguientes; si quedan dos o más vacíos, la configuración elegida se basa básicamente en conjeturas.
| Condición de trabajo | Qué debe completarse | Por qué afecta directamente la velocidad de bombeo |
|---|---|---|
| Volumen de la cámara | Volumen neto de la cámara vacía, incluido el espacio ocupado por utillajes y piezas | El tiempo de bombeo es proporcional al volumen; si el volumen se calcula a la mitad, el tiempo se calcula a la mitad |
| Tiempo de prebombeo por lote | Segundos permitidos por el proceso desde presión atmosférica hasta la presión de transferencia | Indicador rígido del ritmo; de él se deduce la velocidad de bombeo efectiva mínima requerida |
| Presión de transferencia | Punto de presión en el que la bomba mecánica entrega a la bomba de alto vacío | Comúnmente del orden de 5~20 mbar; cuanto más bajo el punto de presión, más exige la velocidad de bombeo |
| Presión de trabajo del proceso | Presión mantenida en la etapa de pulverización catódica y tipo de gas | Determina la carga de gas de la etapa de mantenimiento; es una cuenta distinta de la del prebombeo |
| Caudal de gas de proceso | Valor en sccm del gas de trabajo, como argón | Se convierte directamente en carga de flujo Q; verifica si la bomba de etapa previa alcanza bajo contrapresión |
| Medio bombeado | Polvo, vapor de agua, vapor de disolventes, volátiles del blanco | Determina si se necesita filtración antes de la bomba, condensación y balasto de gas |
| Coeficiente de uso simultáneo | Cuántas cámaras comparten un grupo de bombas y grado de desfase | Al compartir bomba, los picos se suman y la velocidad de bombeo realmente disponible se reparte |
| Condiciones de la tubería | Distancia de la sala de bombas a la cámara, diámetro nominal, codos y cantidad de válvulas | La resistencia al flujo de la tubería es el mayor descuento oculto de la velocidad de bombeo efectiva |
II. Etapa de prebombeo: cómo se calcula el tiempo de bombeo
En la etapa de vacío grueso se usa la aproximación isotérmica; el tiempo de bombeo es:
t = (V / S) × ln(p₁ / p₂)
V es el volumen de la cámara, S es la velocidad de bombeo efectiva, p₁ es la presión inicial y p₂ es la presión objetivo. Tomando como ejemplo el bombeo de 1013 mbar a 10 mbar, ln(1013/10) ≈ 4.62.
| Volumen de la cámara | Bomba principal | Velocidad de bombeo nominal | Tiempo de bombeo ideal | Convertido según 70% de velocidad de bombeo efectiva |
|---|---|---|---|---|
| 0.5 m³ | DPL-V0155 | 150 m³/h | 55 s | 79 s |
| 1.0 m³ | DPL-V0202 | 200 m³/h | 83 s | 119 s |
| 2.0 m³ | DPL-V0302 | 300 m³/h | 111 s | 158 s |
| 2.5 m³ | DPL-V300B | real 240 m³/h | 173 s | 247 s |
| 3.0 m³ | DPL-V630B | real 640 m³/h | 78 s | 111 s |
Las dos columnas de la tabla difieren bastante; la segunda columna es la cifra que se puede usar para reportar el ritmo. El 70% es una conversión gruesa de tubería y válvulas: si el diámetro nominal es pequeño, la línea es larga o hay demasiados codos, el coeficiente de conversión real debe reducirse aún más. Esto no es un error de estimación, sino una pérdida que se pasa por alto con más frecuencia en los sistemas de vacío: la velocidad de bombeo medida junto a la cámara y la medida en la sala de bombas con más de diez metros de tubería pueden diferir en la mitad.
También hay dos cosas que aplanan la curva: la desgasificación de las paredes de la cámara y de los utillajes, y la tasa de fuga de las superficies de sellado y bridas. No cambian linealmente con la presión y se vuelven más evidentes cuanto más cerca se está de la presión objetivo. Por eso en la etapa de prebombeo a menudo se mantiene abierto el balasto de gas: el balasto introduce aire seco, reduce la presión parcial de los componentes condensables (especialmente el vapor de agua) y evita que se condensen en el aceite de la bomba antes de que se abra la válvula de escape; el costo es que baja la presión límite, así que al acercarse a la presión de transferencia hay que cerrar el balasto y seguir bajando. Cuánto tiempo abrirlo y cuándo cerrarlo debe probarse según la cantidad real de vapor de agua; no dejarlo abierto todo el año sin más.
III. Etapa de mantenimiento: la carga de gas de proceso determina el límite inferior de la bomba de etapa previa
El prebombeo calcula «mover aire»; la etapa de pulverización catódica calcula «mover gas de proceso»; son cuentas completamente distintas. La relación en la etapa de mantenimiento es:
Q = p × S
Q es la carga de gas, p es la presión de trabajo y S es la velocidad de bombeo efectiva en ese punto de presión. 1 sccm equivale aproximadamente a 1.27×10⁻² mbar·L/s; un caudal de argón de 200 sccm equivale aproximadamente a 2.54 mbar·L/s. Distribuyendo esta carga entre distintas contrapresiones:
| Contrapresión de la etapa previa | Velocidad de bombeo necesaria para 200 sccm |
|---|---|
| 0.5 mbar | 18.3 m³/h |
| 0.3 mbar |
Lecturas relacionadas
- Selección de bombas de vacío para líneas de envasado al vacío de alimentos: cálculo de V0040A y otros modelos según cuatro factores: grado de vacío, caudal de bombeo, medio y modo de operación
- Selección de la bomba de vacío rotativa de paletas lubricada con aceite DPL-V0100: verificación de medios condensables, polvo y corrosivos
- Selección de bombas de vacío de 200–700 m³/h: coincidencia entre diámetro de conexión y potencia
- Products
- Calculadora de selección de bombas de vacío: tiempo de evacuación y conversión de velocidad de bombeo
- Preguntas frecuentes sobre bombas de vacío: selección, mantenimiento y cotización