
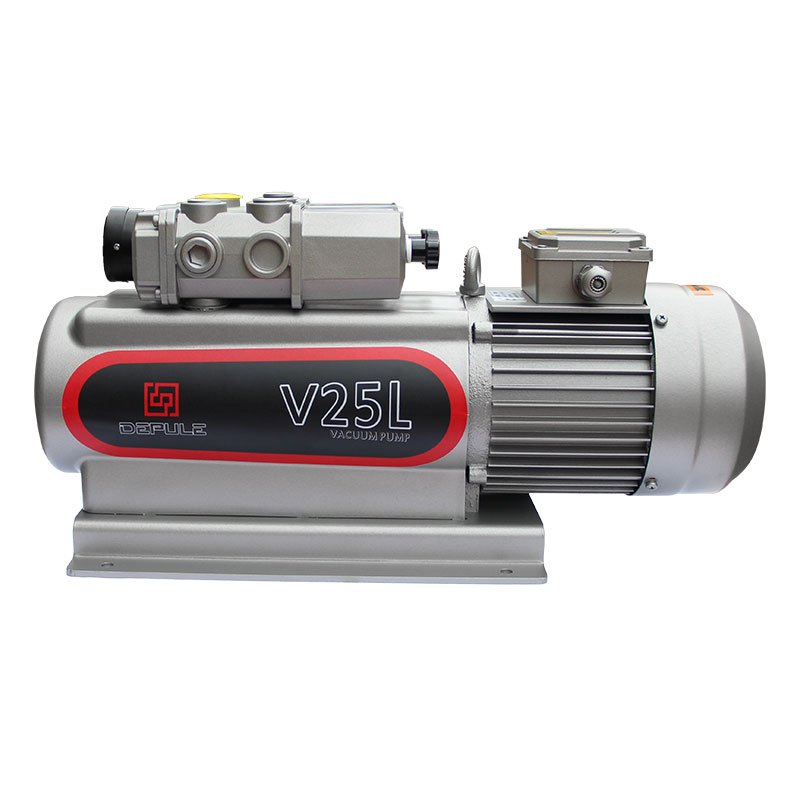
En la tabla de selección, el vacío límite de V3, V8, V10 y V16 figura como 90 kPa. Muchas personas, al ver esta cifra, primero dudan: menos de una atmósfera, ¿se puede sujetar algo? Las ventosas de las líneas de ensamblaje electrónico, los cabezales de toma y colocación de las máquinas de cintas y los extremos de los robots realizan una gran cantidad de movimientos precisamente con bombas de esta gama. El problema no está en la bomba, sino en cómo se calcula la fuerza de succión.
90 kPa es el grado de vacío, no significa que se haya extraído el 90% del aire
Los 90 kPa de la tabla se refieren al grado de vacío respecto a la atmósfera. Convertido según la presión atmosférica estándar de 101.3 kPa, la presión en la boca de la bomba, contada desde el vacío, es de unos 11 kPa. La página del producto también indica un «grado de vacío de servicio de 85 kPa», lo que significa que, en funcionamiento continuo, la boca de la bomba se mantiene aproximadamente en 16 kPa contados desde el vacío. La diferencia entre ambas cifras es de 5 kPa, y corresponde a la pérdida de carga de la tubería y a las fugas de la ventosa; el valor límite nominal solo se lee cuando se bloquea por completo la entrada de aire.
La fuerza que recibe la ventosa solo depende de la diferencia de presión y del área de aplicación:
F = ΔP × A
El área de la ventosa φ50 es 19.63 cm²; con un grado de vacío de 60 kPa, la diferencia de presión se toma como 60 kPa: F = 0.001963 m² × 60000 Pa ≈ 118 N, aproximadamente 12 kgf. Este es el valor teórico; a continuación se enumeran por diámetro:
| Diámetro de ventosa | Área efectiva | Con vacío de 60 kPa | Con vacío de 85 kPa |
|---|---|---|---|
| φ20 | 3.14 cm² | 18.8 N / 1.9 kgf | 26.7 N / 2.7 kgf |
| φ30 | 7.07 cm² | 42.4 N / 4.3 kgf | 60.1 N / 6.1 kgf |
| φ40 | 12.57 cm² | 75.4 N / 7.7 kgf | 106.8 N / 10.9 kgf |
| φ50 | 19.63 cm² | 117.8 N / 12.0 kgf | 166.9 N / 17.0 kgf |
| φ80 | 50.27 cm² | 301.6 N / 30.7 kgf | 427.3 N / 43.6 kgf |
| φ100 | 78.54 cm² | 471.2 N / 48.0 kgf | 667.6 N / 68.1 kgf |
En la misma tabla, al calcular con 85 kPa, los valores se multiplican por 1.42. Si la diferencia de presión se duplica, la fuerza se duplica; no hay una relación directa con la potencia de la bomba.
Factor de seguridad: el valor teórico debe reducirse a la mitad
La ventosa no es un cuerpo rígido; la superficie de la pieza puede tener película de aceite, textura o deformación, y el labio de sellado tampoco puede adaptarse por completo. En ingeniería, el coeficiente se toma según la dirección de succión: para succión horizontal hacia arriba y sin aceleración, 2 veces; para succión lateral, con aceleración o superficie de pieza rugosa, 3 veces o más.
Ejemplo: placa de aluminio de 2 kg, 4 ventosas φ30, vacío de 60 kPa. Cada una 4.3 kgf, total 17.2 kgf; con un coeficiente de 2 se permiten 8.6 kgf, un margen de más de 4 veces. Para la misma pieza se usan 2 ventosas φ20, con un total de 3.8 kgf; al reducir a la mitad quedan 1.9 kgf, por debajo del peso de la pieza: así se producen los desprendimientos esporádicos, poco frecuentes.
La velocidad de bombeo determina cuánto tarda en sujetar, no si puede sujetar
Que la fuerza de succión sea suficiente es un problema de diferencia de presión; que la succión sea rápida es un problema de velocidad de bombeo. La velocidad de bombeo de V8 es 6.8 m³/h (50 Hz), es decir, 1.89 L/s. En el lado del equipo hay un tanque amortiguador de 20 L; se bombea desde presión atmosférica hasta 40 kPa contados desde el vacío:
t = V / S × ln(P₁/P₂) = 20 / 1.89 × ln(101.3 / 40) ≈ 9.8 s
Estos 9.8 s solo consideran el bombeo; aún no incluyen las fugas antes de que la pieza se adhiera. En las mismas condiciones, con V16 (16 m³/h, 4.44 L/s) y un tanque de 50 L, son unos 10.5 s. Si el ciclo exige sujetar en 3 s, a menudo es más eficaz reducir el tanque amortiguador que aumentar la bomba: al bajar el volumen del tanque de 20 L a 5 L, el tiempo de bombeo de V8 se reduce a unos 2.5 s.
La capacidad de mantenimiento depende de la fuga de aire, no del vacío límite
Las piezas porosas (cartón, espuma, tejido, piezas sinterizadas), los conectores de manguera y las uniones giratorias presentan fugas. La velocidad de bombeo nominal de V8 es 133 L/min. Si el sistema tiene una fuga de 20 L/min con una diferencia de presión de 60 kPa, la velocidad de bombeo efectiva queda en 113 L/min y el punto de presión aún se mantiene; sin embargo, la bomba trabaja a plena carga durante largos periodos, y el aumento de temperatura y el ruido aparecen. Cuando la fuga se acerca a la velocidad de bombeo nominal, la bomba ya no mantiene el punto de ajuste, lo que se manifiesta como desprendimientos intermitentes de la ventosa.
¿Cuándo son realmente insuficientes 90 kPa?
Tres tipos de condiciones de trabajo:
En primer lugar, cuando se requiere vacío con una presión en la cámara inferior a 10 kPa contada desde el vacío, por ejemplo en envasado al vacío, impregnación o desgasificación; un grado de vacío de 90 kPa no se alcanza físicamente.
En segundo lugar, como etapa previa para recubrimiento o tratamiento térmico, se requiere del orden de 0.1 mbar y hay que usar bombas de paletas selladas por aceite; el vacío límite de V0025A es 0.5 mbar, y el de V0040A a V0100 es 0.1 mbar.
En tercer lugar, en puestos remotos con tuberías largas y muchos codos, la pérdida de carga consume más de diez kPa; en ese caso, primero se calcula el diámetro de la tubería y no necesariamente hay que cambiar la bomba.
Tres preguntas para la selección
- Qué diferencia de presión se necesita para sujetar la pieza. Se deduce a partir del peso de la pieza, el número de ventosas y el factor de seguridad, y luego se decide si se calcula con 60 kPa o con 85 kPa.
- En cuántos segundos se debe establecer el vacío. t = V/S·ln(P₁/P₂); V debe incluir el volumen total de ventosas, mangueras y tanque amortiguador, no solo el del tanque.
- Cuánta fuga de aire hay. En piezas porosas, medirla en la práctica; en piezas normales de chapa metálica, dejar un margen de 20 a 30 L/min.
Una vez respondidas las tres preguntas, básicamente se puede definir la gama entre V3 (3.4 m³/h), V8 (6.8 m³/h), V10 (10 m³/h) y V16 (16 m
Lecturas relacionadas
- ¿Qué condiciones de trabajo son adecuadas para las bombas de vacío de paletas sin aceite?
- Puntos clave del mantenimiento diario de la bomba de vacío de paletas rotativas sin aceite
- Estructura y proceso de trabajo de la bomba de paletas rotativas sin aceite de una etapa
- Bomba de vacío de paletas rotativas sin aceite de una etapa V15/25/40H
- V25/40 bomba de vacío rotativa de paletas sin aceite de una etapa (aspiración simple)
- Bomba de vacío de paletas rotativas sin aceite de una etapa V10