
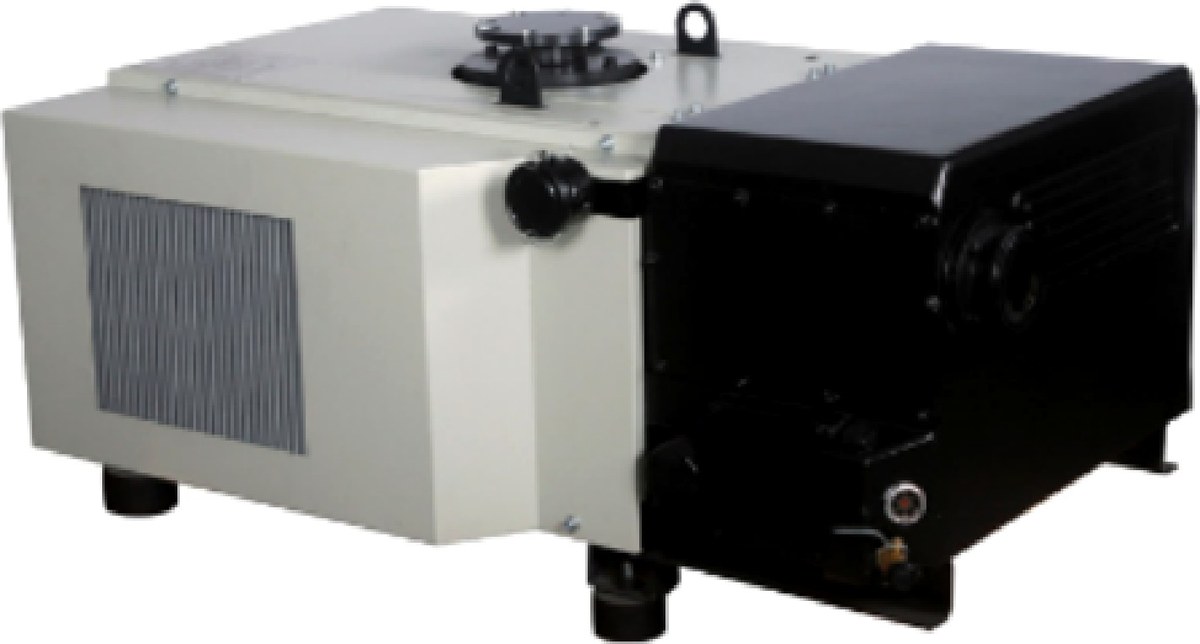
En el sistema de vacío de un horno de tratamiento térmico en vacío, los problemas rara vez están en la bomba misma; con frecuencia están en que no se aclararon las condiciones de proceso previas. Una misma bomba de 630 m³/h basta en un horno de temple que acaba de secarse, pero no basta en un horno cuyo aislamiento térmico ha absorbido humedad y cuya carga además trae residuos de aceite: la diferencia no está en la bomba, sino en la cantidad de gas desprendido.
Este artículo recorre el orden real de configuración: primero la lista de condiciones de proceso, luego el cálculo de la velocidad de bombeo, después la combinación de modelos y, al final, varios problemas que se repiten.
I. El bombeo del horno en realidad tiene dos fases
Desde la presión atmosférica hasta la presión de trabajo, la cantidad de gas es principalmente el aire del volumen de la cámara y se extrae rápido; la parte que realmente consume tiempo es, al acercarse a la presión de trabajo, el gas que desprenden de forma continua las paredes del horno, el aislamiento térmico, los útiles y la propia carga, así como las pequeñas fugas en bridas, ventanas de observación y pasos de electrodos.
Las dos fases tienen naturaleza distinta y también criterios de selección distintos:
- En la fase de volumen manda la velocidad de bombeo: cuanto más grande sea la bomba, más corto será el tiempo, y la relación es casi lineal;
- En la fase de desgasificación manda la velocidad de bombeo efectiva de la bomba en el punto de presión de trabajo y hasta qué presión puede bajar. En esta fase, por grande que sea la bomba, si el vacío límite no alcanza, el tiempo se vuelve interminable.
Por eso, primero hay que confirmar en cuál de las dos fases cae la presión exigida por el proceso y después decidir la especificación de la bomba. La bomba mecánica cubre el tramo desde la presión atmosférica hasta 0.1 mbar (los modelos de dos etapas llegan al orden de 10⁻⁴ mbar); las presiones más bajas las asume una bomba de alto vacío, y la bomba mecánica actúa como respaldo en esta combinación.
II. Lista de condiciones de proceso que hay que aclarar antes de empezar
| Ítem | Concepto | Por qué preguntarlo |
|---|---|---|
| 1 | Volumen neto de la cámara (descontando el espacio ocupado por los útiles) | Define el tiempo de bombeo en la fase de volumen |
| 2 | Peso de la carga y superficie de la canasta de carga | La desgasificación superficial de la carga es la fuente principal en la fase de desgasificación |
| 3 | Material y espesor del aislamiento térmico, fecha del último secado del horno | Después de absorber humedad, la fibra refractaria aumenta varias veces su desgasificación |
| 4 | Presión de trabajo del proceso y rango de fluctuación permitido | Determina si se usa una o dos etapas y si hace falta añadir Roots |
| 5 | Tiempo de ciclo por horno (desde el cierre de la puerta hasta que se puede iniciar el calentamiento) | Define el límite superior de la velocidad de bombeo; no se trata de reducirla sin límite, sino de cumplir el ciclo |
| 6 | Si hay aceite de temple, grasa lubricante o residuos orgánicos en el horno | Determina si hay que activar el lastre de gas y si hace falta una trampa fría previa |
| 7 | Tipo de gases de proceso y si se rellena con nitrógeno, argón o hidrógeno | Los requisitos de compresión y descarga del hidrógeno y de los gases inertes son distintos |
| 8 | Si el bombeo es continuo o una vez por horno, y número de hornadas al día | En operación continua hay que considerar la temperatura del aceite y la disipación de calor |
| 9 | Alimentación eléctrica en sitio: tensión, número de fases y frecuencia | Algunos modelos no son aptos para regiones de 60Hz; hay que confirmarlo antes de realizar el pedido |
| 10 | Destino del escape: interior, exterior o escape centralizado | La contrapresión de escape afecta directamente el vacío límite |
| 11 | Espacio de instalación, dimensiones de la abertura de puerta y capacidad de carga del suelo | Un equipo completo de la clase de 660 kg requiere una cimentación calculada según el peso |
| 12 | Si varias cámaras comparten una fuente de vacío | En caso de compartir, hay que calcular el factor de uso simultáneo y el tanque amortiguador |
De estos 12 puntos, los puntos 3, 6 y 10 son los que más se omiten y los que con más frecuencia obligan a rehacer el trabajo durante la puesta en marcha.
III. Cómo calcular la velocidad de bombeo: el gas de volumen solo es el límite inferior
Para la fase de volumen se usa una estimación isotérmica:
t = (V / S) · ln(p₁ / p₂)
V es el volumen neto de la cámara, S es la velocidad de bombeo nominal de la bomba (convertida a m³/s), p₁ se toma como 1013 mbar y p₂ es la presión objetivo.
El tiempo calculado con esta fórmula suele sorprender por lo corto:
| Volumen neto de la cámara | Bomba principal | Velocidad de bombeo nominal | Tiempo ideal de 1013 → 0.5 mbar |
|---|---|---|---|
| 1.5 m³ | V0302 | 300 m³/h | aprox. 2.3 min |
| 2.5 m³ | V0630B | 630 m³/h | aprox. 1.8 min |
| 5 m³ | V0630B | 630 m³/h | aprox. 3.6 min |
| 10 m³ | V0630B | 630 m³/h | aprox. 7.3 min |
| 10 m³ | V0630B + LC1200 | 1200 m³/h (nominal de Roots) | aprox. 3.8 min |
Se puede llegar a 0.5 mbar en menos de diez minutos, mientras que en sitio a menudo pasan media hora y aún no se ha llegado. La diferencia está en la desgasificación y las fugas. Por eso esta tabla solo puede tomarse como límite inferior: indica hasta qué punto se retrasa si la bomba es más pequeña, pero no indica el ciclo real.
La fase de desgasificación debe deducirse a partir de datos medidos. El método es sencillo: método de aumento de presión con válvula cerrada:
- Bombee el horno hasta cerca de la presión de trabajo, cierre la válvula principal y registre la presión inicial;
- Mantenga 5 minutos y registre el aumento de presión Δp;
- El caudal total de gas desprendido y de fuga es Q = V × Δp / Δt (unidad mbar·m³/s);
- La velocidad de bombeo efectiva necesaria a la presión de trabajo p es S = Q / p.
Ejemplo: en un horno de temple al vacío de 2 m³, al cerrar la válvula durante 5 minutos la presión sube de 0.5 mbar a 5.5 mbar, Δp = 5 mbar; entonces Q = 2 × 5 / 300 ≈ 0.033 mbar·m³/s. Para mantener esta desgasificación a 0.5 mbar, la velocidad de bombeo efectiva necesaria es S = 0.033 / 0.5 ≈ 0.067 m³/s, equivalente a 240 m³/h.
Tenga en cuenta que esta es la velocidad de bombeo efectiva, no la velocidad de placa. Hay que descontar tuberías, codos, válvulas y filtros; es habitual tomar un coeficiente de tubería de alrededor de 0.7 y, al convertirlo a valor de placa, quedan unos 340 m³/h. En este punto, V0302 (300 m³/h) queda justo al límite; V0630B sí tiene margen.
En hornos nuevos o que han estado fuera de servicio durante mucho tiempo, el primer bombeo tarda claramente más debido a la humedad absorbida por el aislamiento térmico. En estos casos no hay que apresurarse a cambiar la bomba; primero se seca el horno siguiendo la curva de secado y el aumento de presión bajará por sí mismo.
IV. Tabla de configuración de modelos
Según los tipos de horno habituales, se ofrece un conjunto de combinaciones; cada proyecto concreto debe seguir verificándose con los 12 puntos anteriores:
| Tipo de horno | Volumen neto de la cámara | Tramo de presión de trabajo | Configuración principal | Observaciones |
|---|---|---|---|---|
| Horno de caja para laboratorio, horno tubular | 0.3 ~ 0.8 m³ | Nivel de 1 mbar | V0155 (150/175 m³/h, 4.0 kW, 0.3 mbar, G2") | Bombeo directo con una sola máquina, filtro delante de la bomba; el cuerpo de 388 mm de ancho facilita instalarlo junto a la mesa de trabajo |
| Horno de revenido y horno de recocido de tamaño medio | 1 ~ 2 m³ | 0.5 mbar | V0302 (300 m³/h, 7.5 kW, 0.5 mbar) | El margen de velocidad de bombeo no es amplio; el diámetro de la tubería debe dimensionarse conforme a G2" |
| Horno de tamaño medio que requiere nivel de 0.1 mbar | 1 ~ 2 m³ | 0.1 mbar | V300B (280 m³/h, 5.5 kW, 0.08 mbar, cuerpo de 1100 mm) | Cuerpo corto, fácil de colocar dentro de un equipo completo |
| Horno grande de temple al vacío | 3 ~ 6 m³ | 0.5 mbar | V0630B (630 m³/h, 15 kW, 0.1 mbar, DN100) | Lastre de gas de tres posiciones 0.1 / 0.8 / 2 mbar; 660 kg requiere una cimentación calculada según el peso |
| Horno grande + tramo de bombeo profundo | 5 ~ 10 m³ | Por debajo de 0.05 mbar | 2V80 (74 m³/h, 3 kW, 4×10⁻⁴ mbar) + LC250, o 2V275 (255 m³/h, 7.5 kW, 5×10⁻⁴ mbar) + LC500 | En una bomba de una etapa, 0.1 mbar es el piso; para bajar más hay que usar dos etapas; 2V275 requiere agua de refrigeración |
| Fuente de vacío compartida por varios hornos | — | Combinada según los requisitos de cada horno | Sistema central de vacío: V0630B o 2V275 como bomba principal + tanque receptor + uno en servicio y uno en reserva | Primero se calcula el factor de uso simultáneo y luego se determina el número de bombas principales y el volumen del tanque |
Algunos puntos de la tabla que se pasan por alto con facilidad:
Las tres posiciones de lastre de gas de V0630B no son un adorno. Con el lastre de gas desactivado, el vacío límite es 0.1 mbar; con lastre de una etapa, 0.8 mbar; con lastre de dos etapas, 2 mbar. En hornos que bombean vapor de agua o volátiles del aceite de temple hay que activar el lastre de gas para proteger el aceite, pero con el lastre activado no se puede mantener una presión por debajo de 0.5 mbar. Si el proceso exige a la vez baja presión y extracción de humedad, la forma correcta es añadir un condensador y un separador de agua y gas delante de la bomba para eliminar primero los componentes condensables, en lugar de forzar el bombeo con el lastre de gas activado.
La velocidad de bombeo de 2V275 y V0630B es parecida (255 frente a 630, una diferencia de más del doble), pero el vacío límite difiere en tres órdenes de magnitud. Cuál elegir depende de la presión objetivo, no de la velocidad de bombeo.
V. Cuándo añadir Roots y de qué tamaño
La etapa Roots tiene la función de multiplicar la velocidad de bombeo en un mismo punto de presión de trabajo; no cambia el vacío límite del sistema: el límite lo determina la bomba de respaldo, y aquí es donde muchas personas configuran incorrectamente.
Orden de decisión:
- Primero se define la bomba de respaldo. El vacío límite de la bomba de respaldo debe ser inferior a la presión objetivo y dejar margen. Si el objetivo es 0.5 mbar, se elige una bomba de una etapa de nivel 0.1 mbar; si el objetivo es 0.05 mbar, la bomba de respaldo debe cambiarse a dos etapas.
- Luego se comprueba si la velocidad de bombeo en ese punto de presión es suficiente. Solo si no lo es se añade Roots.
- La relación entre la velocidad de bombeo nominal de Roots y la de la bomba de respaldo: las configuraciones típicas que aparecen en las páginas de producto del sitio son 2V80 + LC250 (aprox. 3.4 veces), 2V275 + LC2600, V0630B + LC1200 (aprox. 1.9 veces) y V0630B + LC2600 (aprox. 4.1 veces). Cuanto mayor es la relación, más se puede multiplicar la velocidad de bombeo, pero también es mayor el requisito sobre la velocidad de la bomba de respaldo en ese punto de presión.
- En el control debe haber un enclavamiento por presión: antes de arrancar la Roots, hay que bombear el sistema hasta la presión de entrada permitida por la Roots; si la diferencia de presión es demasiado grande, el arranque sobrecarga el motor.
También hay que tener en cuenta un punto: la velocidad de bombeo nominal de Roots es un valor al que se aproxima solo cuando la presión de entrada es suficientemente baja. Cuanto más baja es la presión, más depende la velocidad real de la bomba de respaldo. Por eso, al calcular tiempos en un punto como 0.5 mbar, los números obtenidos con la velocidad nominal son optimistas; en la práctica hay que aplicar un descuento.
VI. Ocho problemas que se repiten
- Tomar la fórmula de volumen como tiempo de ciclo. Ya se calculó arriba: 10 m³ bombeados hasta 0.5 mbar dan un valor ideal de 7 minutos, pero en sitio a menudo se tarda media hora o más. La restricción real es la desgasificación y la fuga; primero se mide Q con el método de aumento de presión y después se habla de selección.
- Pensar que añadir Roots aumenta el grado de vacío. No. Con un piso de 0.1 mbar en la bomba de respaldo, aunque la Roots llegue a 4200 m³/h, se sigue en 0.1 mbar.
- Mantener el lastre de gas activado todo el tiempo para bombear humedad. Con el lastre activado, V0630B queda en 0.8 mbar con lastre de una etapa y en 2 mbar con lastre de dos etapas; si el proceso exige 0.5 mbar, no se puede mantener. La humedad debe tratarse con condensación y separación previas; el lastre de gas es solo una medida transitoria.
- Dejar que el gas caliente entre directamente en la bomba. Si se empieza a bombear antes de que el horno baje a la temperatura permitida por la bomba, la temperatura del aceite sube, el aceite se degrada más rápido y también se afecta la vida de los sellos. Las condiciones de operación continua indicadas en la página de producto son temperatura ambiente de 0 ~ 35 ℃; en el lado del proceso también hay que controlar la temperatura del gas de entrada.
- No hacer pretratamiento para polvo de piezas de grafito u óxidos. El polvo que entra en la cámara de bombeo desgasta las paletas y la pared del cilindro. Hay que añadir un filtro en el lado de entrada y, cuando el polvo es abundante, un preseparador ciclónico; la pérdida de carga del filtro debe incluirse en la velocidad de bombeo efectiva.
- Resolver la conexión con reducciones forzadas. V0025A es G3/4", de V0040A a V0302 es G2", V0630B es DN100 y LC1200 es ISO160. Los tramos con reducción y las tuberías largas, en la fase de bombeo grueso, son una pérdida real de velocidad de bombeo.
- Tubería de escape demasiado fina y larga. El diámetro de escape suele ser menor que el de entrada (V0630B tiene entrada DN100 y LC1200 tiene escape ISO100); cuando la contrapresión de escape sube, el vacío límite empeora. La tubería de escape debe dimensionarse según el caudal de escape, y el separador de niebla de aceite también debe elegirse según ese caudal.
- Pedir con parámetros de 50Hz en proyectos de 60Hz. La velocidad de bombeo cambia con la velocidad de giro, y además algunos modelos no son aptos para regiones de 60Hz; antes de realizar el pedido hay que confirmar la alimentación eléctrica y la compatibilidad del modelo.
VII. Método de selección en una frase
Primero aclare los 12 puntos de proceso, mida la cantidad de gas desprendido con el método de aumento de presión, deduzca la velocidad de bombeo efectiva con S = Q / p, divídala por el coeficiente de tubería para obtener la velocidad de placa necesaria y, por último, según la presión objetivo decida una o dos etapas y, según el déficit de velocidad de bombeo, decida si añadir Roots. La especificación de la bomba se calcula, no se compara.
Algunos modelos no son aptos para regiones de 60Hz; para proyectos de exportación, confirme con nosotros la alimentación eléctrica y la compatibilidad del modelo antes de realizar el pedido.
Lectura relacionada
- ¿Basta una bomba de paletas sellada por aceite de una etapa con 0.1 mbar?: criterio para la bomba de respaldo de recubrimiento
- Válvula de lastre de gas: cuándo abrirla y por cuánto tiempo
- 2V80 de dos etapas frente a V0100 de una etapa: ¿vale la pena 4×10⁻⁴ mbar?
- Bombas de paletas rotativas selladas por aceite de una etapa V0025A–V0100
- Bomba de paletas rotativas sellada por aceite de una etapa V0155
- Bomba de paletas rotativas sellada por aceite de una etapa V0630B
Lecturas relacionadas
- ¿Basta 0.1 mbar en una bomba de una etapa sellada por aceite?: criterios para la bomba de respaldo en recubrimiento
- Cuándo abrir la válvula de lastre de gas y durante cuánto tiempo
- 2V80 de dos etapas y V0100 de una etapa: ¿vale la pena 4×10⁻⁴ mbar?
- V0025A – V0100 Bomba de vacío de paletas rotativas de una etapa con sello de aceite
- V0155 Bomba de vacío de paletas rotativas de una etapa lubricada por aceite
- Bomba de vacío de paletas rotativas de una etapa con sellado de aceite V0630B