
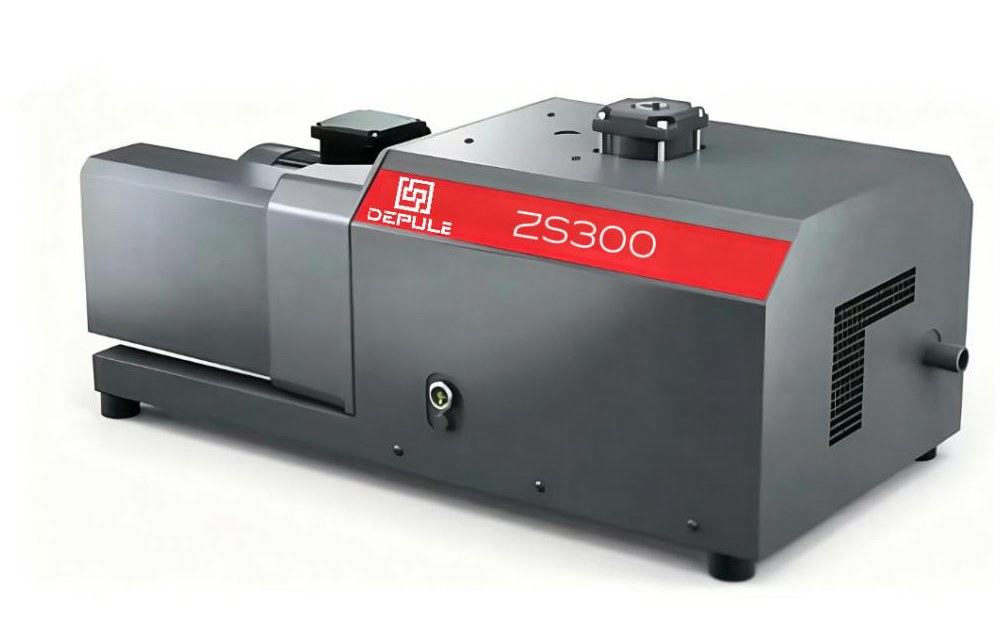
La différence entre les pompes à vide pour la transformation des plastiques ne réside pas dans la pompe elle-même, mais dans le fait que le procédé exige un débit ou une pression stable. Le thermoformage sous vide nécessite d’évacuer rapidement la cavité jusqu’au niveau requis, tandis que le calibrage à l’extrusion et le manchon de calibrage nécessitent un vide sans fluctuations sur une longue durée : les logiques de sélection sont différentes.
Thermoformage sous vide et thermoformage
Après chauffage, la feuille est plaquée contre le moule par la différence de pression ; le temps d’évacuation détermine directement la cadence. La vitesse de pompage est déterminée en convertissant le volume de la cavité de formage × le nombre de cycles de formage par heure en consommation d’air totale, puis en sélectionnant selon le niveau de vide de service de 40 ~ 90 kPa.
- Petites surfaces, mono-poste : pompes à palettes sans huile V8 / V10 / V16, raccord G3/8″, échappement sans brouillard d’huile, installation possible directement à côté de la machine.
- Grandes surfaces, postes multiples : V25 / V40 ou V25L / V40L (corps court, facilitant l’installation sous le capot de la machine), raccord G3/4″.
- Plusieurs lignes partageant une même source de vide : pompe à palettes lubrifiée à un étage avec réservoir d’air, ou réseau de tuyauterie selon un système de vide centralisé.
Pour les postes à cadence rapide, surveiller le diamètre des conduites et le temps de réponse des vannes ; un diamètre trop petit réduit fortement la vitesse de pompage effective, et une vitesse de pompage nominale plus élevée ne compense pas cette perte.
Calibrage à l’extrusion et manchons de calibrage
Après extrusion, le profilé est plaqué contre la paroi du manchon de calibrage par le vide ; le niveau de vide doit rester stable et sans pulsations sur une longue durée.
La stabilisation de la pression repose sur deux éléments : l’écrêtage des pics par le réservoir d’air (volume calculé à 1/5 ~ 1/3 de la vitesse de pompage de la pompe), et le réglage de la limite basse de vide dans la plage de fonctionnement stable de la pompe — sans fonctionner au voisinage du vide limite. Des pompes à palettes lubrifiées à un étage V0040A ~ V0100 avec réservoir tampon constituent une configuration courante dans ce cas.
Dégazage par injection et dégazage des résines
Le dégazage du fourreau de la presse à injection et le dégazage des résines époxy et des silicones pompent des gaz contenant une faible quantité de composés volatils ; les modèles lubrifiés doivent activer le ballast de gaz et prévoir un filtre côté aspiration, afin d’éviter que la poussière de résine et les condensables pénètrent dans la chambre de pompage. Omettre cette étape est souvent la cause directe de l’émulsion de l’huile de pompe et de la baisse de la vitesse de pompage après quelques milliers d’heures.
Préhension et maintien par le vide
Calculer le débit requis selon le poids de la pièce, le nombre de ventouses et la surface d’une ventouse, puis multiplier par un coefficient de fuite (les surfaces rugueuses, les cartons et les sacs tissés présentent des écarts importants de fuite). En cas de mise en parallèle de plusieurs postes, vérifier séparément le diamètre de chaque branche, sinon le poste qui se déclenche en premier accapare le débit.
Les postes de préhension pour le travail du bois, la pierre et le verre génèrent beaucoup de poussière ; un filtre doit être installé côté aspiration, car l’entrée de poussière dans la chambre de pompage est l’une des voies les plus rapides d’usure des palettes.
Recommandations de configuration
| Procédé | Données à confirmer | Équipement associé |
|---|---|---|
| Thermoformage sous vide / thermoformage | Volume de cavité, nombre de cycles par heure, niveau de vide de service | Réservoir d’air, diamètre des conduites, vanne d’échappement rapide |
| Calibrage à l’extrusion | Nombre de manchons de calibrage, plage de fluctuation de pression admissible | Réservoir tampon, filtration fine, régulation de pression |
| Dégazage par injection / dégazage | Type de composés volatils, présence ou non de poudre | Ballast de gaz, filtration à l’aspiration, séparation du brouillard d’huile |
| Préhension par le vide | Poids de la pièce, nombre et surface des ventouses, matériau de surface | Filtre, vannes de branche, manomètre à vide |
Pour obtenir une recommandation de sélection, transmettez-nous les données ci-dessus ; nos ingénieurs calculeront la vitesse de pompage selon les conditions d’exploitation et fourniront une liste d’équipements associés. Certains modèles ne conviennent pas aux régions en 60Hz ; pour une exportation vers un marché en 60Hz, veuillez indiquer le pays, la tension et la fréquence lors de la demande de devis.