
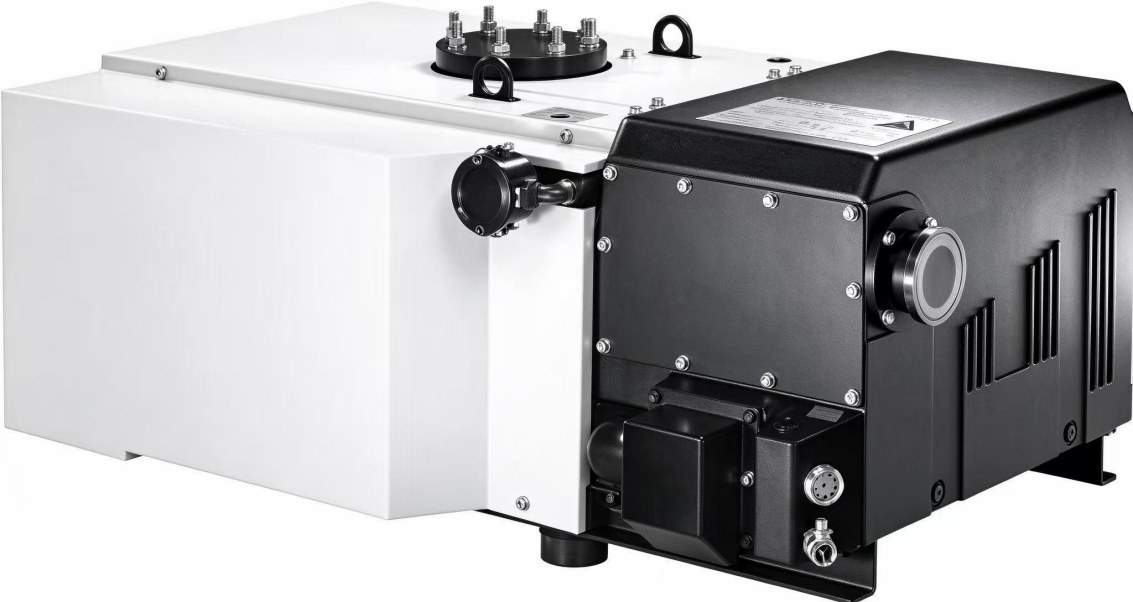
Lorsqu’un groupe de pompage pour four de traitement thermique sous vide est mal configuré, le cas le plus fréquent n’est pas une pompe sous-dimensionnée, mais le fait de ne pas avoir calculé le tronçon intermédiaire après le montage. Avec un four de 4 m³ et une pompe dont la plaque indique 640 m³/h, le calcul laisse penser qu’il faut deux ou trois minutes pour atteindre 0.5 mbar, alors que sur site il en faut sept ou huit — l’écart ne vient pas de la pompe, mais des quelques mètres de conduite et des deux brides entre l’ouverture du four et l’entrée de la pompe.
Cet article suit une démarche de calcul d’ingénierie : d’abord la formule du système en série, puis un exemple complet de groupe de pompage pour four de traitement thermique sous vide reliant vitesse de pompage, diamètre de conduite et temps de pompage, ensuite le ratio des Roots pour la phase de pompage poussé, et enfin une vérification par le taux de remontée en pression.
I. Un groupe de pompage n’est pas simplement deux pompes raccordées : en série, la vitesse de pompage est déterminée par le tronçon le plus étroit
Entre la pompe et la chambre, il y a toujours des conduites, des vannes et des filtres. Chaque tronçon possède une conductance C, de même unité que la vitesse de pompage (m³/h ou L/s). En série, on n’additionne pas les valeurs : on additionne leurs inverses :
1 / S_effectif = 1 / S_pompe + 1 / C_conduite
Cette relation détermine un fait de base pour le groupe de pompage d’un four de traitement thermique sous vide : lorsque la conductance de la conduite est inférieure à la vitesse de pompage de la pompe, une pompe plus grosse ne sert à rien ; la vitesse de pompage effective est plafonnée par la conductance, et sa limite est la conductance elle-même.
Pour un long tube circulaire, la formule de conductance dépend du régime d’écoulement. Pour l’air à 20 ℃, la viscosité est η = 1.82×10⁻⁵ Pa·s ; en écoulement visqueux (nombre de Knudsen Kn < 0.01, régime qui couvre l’essentiel du vide grossier), on utilise :
C = π d⁴ p̄ / (128 η L)
d est le diamètre intérieur de la conduite (m), L la longueur de la conduite (m) et p̄ la pression moyenne dans la conduite (Pa). Dans cette formule, d est à la puissance quatre — si le diamètre intérieur est divisé par deux, la conductance tombe à 1/16. C’est aussi pourquoi, avec une même pompe, les courbes de pompage obtenues en DN100 et en DN50 peuvent différer de plus du double.
Les coudes et les tés n’ont pas de solution analytique ; en ingénierie, on les convertit en longueur équivalente : chaque coude, vanne ou soufflet est converti en un tronçon droit valant plusieurs diamètres de conduite, puis ajouté à la longueur droite pour le calcul. Dans cet exemple, une conduite droite de 6 m est convertie en une longueur équivalente de 10 m, ce qui reste une hypothèse plutôt conservatrice.
II. Exemple 1 : chambre de 4 m³, conduite DN100, pompage jusqu’à 0.5 mbar
Conditions : four de trempe sous vide, volume net de chambre 4 m³ (outillage déduit), pression de travail cible 0.5 mbar, pompe principale DPL-V630B (vitesse de pompage réelle à 50Hz 640 m³/h, pression limite avec ballast de gaz fermé ≤8×10⁻² mbar, entrée DN100/DN160).
Commençons par calculer l’évolution de la conductance avec la pression pour DN100 et une longueur équivalente de 10 m :
| Pression moyenne dans la conduite | Conductance C (DN100, L=10 m) | Vitesse de pompage effective S_effectif | Par rapport à la plaque |
|---|---|---|---|
| 1 mbar | 4855 m³/h | 565 m³/h | 88% |
| 0.5 mbar | 2427 m³/h | 506 m³/h | 79% |
| 0.1 mbar | 485 m³/h | 276 m³/h | 43% |
Ce tableau montre un point facile à négliger : plus la pression est basse, plus la conductance d’une même conduite est faible (la conductance en écoulement visqueux est proportionnelle à la pression). En pompage primaire, la conduite ne représente presque aucune perte ; plus on va vers le pompage poussé, plus elle agit comme une vanne d’étranglement. À 0.1 mbar, cette conduite DN100 ne laisse passer que 43 % de la vitesse de pompage.
Le temps de pompage est calculé par approximation isotherme, par segments :
t = (V / S) × ln(p₁ / p₂)
- 1013 → 10 mbar, en prenant 565 m³/h, valeur plutôt basse pour ce segment : t₁ = (4 / 565) × 3600 × ln(101.3) = 118 s ≈ 2.0 min
- 10 → 0.5 mbar, en prenant 550 m³/h (moyenne sur l’intervalle 0.5~10 mbar) : t₂ = (4 / 550) × 3600 × ln(20) = 78 s ≈ 1.3 min
Total : environ 196 s, soit 3.3 min. Pour la même pompe, si l’on néglige toutes les pertes de conduite et que l’on calcule avec 640 m³/h, on obtient seulement 172 s (2.9 min) — la conduite contribue à environ 14 % du temps, et plus la pression cible est basse, plus cette proportion augmente.
Remplaçons ensuite le DN100 par un réducteur DN50 (sur beaucoup de sites, l’ouverture du four est en G2″ et l’entrée de pompe en DN100, avec un réducteur ajouté au milieu) :
| Conduite | Conductance à 0.5 mbar | Vitesse de pompage effective | Par rapport à la plaque |
|---|---|---|---|
| DN100, L=10 m | 2427 m³/h | 506 m³/h | 79% |
| DN50, L=10 m | 152 m³/h | 123 m³/h | 19% |
Avec la même DPL-V630B, une pompe de plus de 630 m³/h, la vitesse de pompage effective ne tombe plus qu’à 123 m³/h. En recalculant le segment 10→0.5 mbar avec cette vitesse, le temps passe de 78 s à 320 s (5.3 min), et le temps de pompage total du four passe de 3.3 min à 7.3 min — c’est l’une des causes les plus fréquentes de « la pompe n’est pas en panne, mais le cadencement n’est pas atteint ». Le tronçon de réduction doit être aussi court que possible, et son diamètre nominal doit être aligné sur celui de l’entrée de pompe, pas sur le filetage de l’ouverture du four.
III. Exemple 2 : pompage poussé à 0.05 mbar, pourquoi la LC2600 ne fournit plus qu’un peu plus de deux cents m³/h
Le procédé exige moins de 0.05 mbar ; le plancher d’une pompe à un étage se situe autour de 0.1 mbar, il faut donc passer à deux étages avec une pompe Roots. La configuration reprend l’appariement typique indiqué sur la page produit du site : DPL-2V275 (255 m³/h, 7.5 kW, limite 5×10⁻⁴ mbar, entrée ISO63) comme pompe primaire, et LC2600 (2600 m³/h, entrée ISO160, refoulement ISO100) comme étage de surcompression.
À 0.05 mbar, calcul avec une conduite DN100 (longueur équivalente 10 m) :
| Conduite | Conductance C | S_effectif après mise en série (pompe 2600 m³/h) |
|---|---|---|
| DN100, L=10 m | 243 m³/h | 222 m³/h |
| DN160, L=10 m | 1591 m³/h | 987 m³/h |
Une pompe Roots de 2600 m³/h raccordée à une conduite DN100 ne fournit qu’une vitesse de pompage effective de 222 m³/h à la chambre. Avec du DN160, la même pompe passe à 987 m³/h, soit un rapport de 4.4. Le fait de ne pas aligner le diamètre de conduite sur celui de l’entrée de la Roots est l’erreur la plus fréquente à ce niveau de pression en termes de reprise.
La deuxième limitation de ce segment vient de la pompe primaire. Une pompe Roots ne comprime pas elle-même le gaz : elle le transporte de l’entrée de la pompe primaire vers le refoulement de celle-ci, si bien que le débit disponible à l’entrée est limité par la capacité de la pompe primaire. La relation approximative est « débit d’entrée de la Roots ≤ vitesse de pompage de la pompe primaire × taux de compression à cette pression ». Le rapport de vitesse entre la 2V275 et la LC2600 est d’environ 1:10, ce qui correspond à l’appariement typique indiqué sur le site ; la pompe primaire ne devient pas le goulot d’étranglement en premier — le véritable goulot d’étranglement de ce projet est la conduite, pas la pompe. L’ordre de diagnostic est donc fixe : calculer d’abord la conductance de la conduite, examiner ensuite le rapport de vitesse entre la Roots et la pompe primaire, et seulement en dernier suspecter le corps de pompe.
Deux autres points doivent être intégrés à la logique de commande : une pompe Roots ne doit pas démarrer directement depuis la pression atmosphérique ; il faut attendre que la pompe primaire ait amené l’entrée à la pression autorisée avant de l’engager, la valeur autorisée étant celle du manuel fourni avec la machine. L’ordre d’arrêt est inverse : arrêter d’abord la Roots, puis la pompe primaire, sinon, dès que la pompe primaire s’arrête, le côté refoulement de la Roots se retrouve immédiatement en surpression. Le verrouillage par différence de pression ne doit être ni supprimé ni shunté artificiellement.
IV. Vérification par le taux de remontée en pression : quelle part de la vitesse de pompage est réellement absorbée par les fuites et le dégazage
Après le choix de la pompe, un calcul inverse de la charge gazeuse à partir du taux de remontée en pression permet de clarifier la question « la pompe suffit-elle ? ». Pour une chambre de 4 m³, selon le critère de 0.67 Pa/h de la norme JB/T 8195.3 (sur certains équipements, le taux de remontée en pression mesuré après arrêt de la pompe peut atteindre l’ordre de 0.4 Pa/h, comme dans les indicateurs publics du four de traitement thermique sous vide DB-SAF644) :
Q = V × Δp / Δt = 4 × 0.67 = 2.68 Pa·m³/h = 7.44×10⁻⁴ Pa·m³/s, soit 7.44×10⁻³ mbar·L/s.
- Maintenir cette charge à 1 mbar : S = Q / p = 7.44×10⁻³ / 1 = 7.4×10⁻³ L/s, soit 0.027 m³/h. Une pompe mécanique est largement suffisante pour le dégazage dans ce domaine de pression.
- Maintenir la même charge à 6×10⁻³ Pa : S = 7.44×10⁻⁴ / 6×10⁻³ = 0.124 m³/s, soit 446 m³/h. Mais cette pression dépasse déjà la plage de fonctionnement d’une pompe à palettes ; le besoin de vitesse de pompage doit être assuré par une pompe à vide poussé.
La conclusion est directe : dans la plage des mbar, le choix de la pompe dépend du volume et du cadencement, pas du dégazage ; c’est en dessous de 10⁻² Pa que le dégazage devient réellement contraignant. Augmenter la pompe mécanique pour résoudre la lenteur du pompage poussé est une mauvaise direction.
V. Configurations de groupes de pompage pour trois types de fours typiques
| Type de four | Volume net de chambre | Pression de travail | Groupe de pompage | Remarque |
|---|---|---|---|---|
| Four expérimental à caisson, four tubulaire | 0.3~0.8 m³ | niveau 1 mbar | DPL-V0155 seul (150/175 m³/h, 4.0 kW, 0.3 mbar, G2″) | Pompage direct avec une seule machine, filtre en amont de la pompe ; dimensionner la conduite en G2″ sans la réduire à G1″ |
| Four de revenu moyen, four de recuit | 1~2 m³ | 0.5 mbar | DPL-V0302 (300/360 m³/h, 7.5 kW) | Marge de vitesse de pompage limitée ; une conduite inférieure à DN100 rallonge nettement le temps |
| Four moyen, exigence de niveau 0.1 mbar | 1~2 m³ | 0.1 mbar | DPL-V300B (280 m³/h, 5.5 kW, ≤0.08 mbar) | Corps court, facile à intégrer dans un équipement complet |
| Grand four de trempe sous vide | 3~6 m³ | 0.5 mbar | DPL-V630B (700 nominal / 640 réel m³/h, 15 kW, DN100/DN160) | Ballast de gaz à trois positions ; 730 kg, prévoir les fondations selon le poids |
| Grand four + étage de pompage poussé | 5~10 m³ | moins de 0.05 mbar | DPL-2V275 + LC2600 (255 + 2600 m³/h) | Conduite entre étages en ISO160 ; du DN100 réduirait la vitesse de pompage de la Roots de 80 % |
VI. Cinq erreurs récurrentes
- Dimensionner la conduite selon le filetage de l’entrée de pompe. L’ouverture du four est souvent en G2″, l’entrée de pompe en DN100, avec un réducteur au milieu : à 0.5 mbar, la conductance tombe de 2427 m³/h à 152 m³/h. Le réducteur doit être aussi court que possible, et le diamètre nominal doit suivre celui de l’entrée de pompe.
- Calculer le cadencement avec la vitesse de la plaque. La valeur de la plaque est celle à la bride d’entrée de la pompe ; il faut déduire les pertes de conduite, de coudes et de filtre pour obtenir la vitesse utilisable au niveau de la chambre. Plus la pression cible est basse, plus la correction est importante.
- Utiliser la Roots comme un « amplificateur de vitesse de pompage ». La Roots amplifie la vitesse de pompage à un même point de pression, sans modifier le vide limite ; la limite est déterminée par la pompe primaire. Si la pression limite de la pompe primaire est insuffisante, quelle que soit la taille de la Roots, le système reste plaqué au même plancher.
- Dimensionner la conduite entre étages selon le diamètre de la pompe primaire. Le tronçon qui va du côté refoulement de la Roots vers la pompe primaire détermine la contre-pression de la Roots ; un tronçon long et fin revient à augmenter artificiellement cette contre-pression, avec élévation de température et surcharge à la clé.
- Recopier les paramètres 50Hz pour un projet 60Hz. La vitesse de pompage et la puissance du moteur varient avec la fréquence, et certains modèles ne conviennent pas aux régions en 60Hz ; avant de commander pour un projet d’exportation, il faut vérifier la compatibilité entre l’alimentation et le modèle.
Lectures associées
- Configuration des pompes à vide et calcul de la vitesse de pompage pour four de traitement thermique sous vide
- Pompes à vide Roots de la série LC LC250–LC4200
- DPL-V630B, pompe à vide à palettes à bain d’huile mono-étagée
- Pompes à vide à palettes à bain d’huile à deux étages 2V80 / 2V275
- Pompes pour le traitement thermique sous vide et la métallurgie
- Calculateur de vitesse de pompage et de temps de pompage
Certains modèles ne conviennent pas aux régions en 60Hz ; avant de commander pour un projet d’exportation, veuillez confirmer avec nous la compatibilité entre l’alimentation et le modèle.
Lectures associées
- Choix des pompes à vide pour une ligne d’emballage sous vide alimentaire : calcul de V0040A et d’autres modèles selon les quatre paramètres que sont le niveau de vide, la vitesse de pompage, le fluide et le mode de fonctionnement
- Choix de la pompe à vide à palettes à bain d’huile DPL-V0100 : vérification des vapeurs condensables, des poussières et des fluides corrosifs
- Choix d’une pompe à vide de 200–700 m³/h : correspondance entre le diamètre de raccord et la puissance
- Centre de produits
- Calculateur de dimensionnement (temps de pompage et conversion d’unités)
- Questions fréquentes sur les pompes à vide
A lire aussi
- Sélection des pompes à vide pour une ligne d’emballage sous vide alimentaire : calcul des modèles V0040A et autres selon le niveau de vide, le débit de pompage, le fluide et le mode de fonctionnement
- Sélection de la pompe à vide à palettes à bain d’huile DPL-V0100 : vérification des composants condensables, des poussières et des fluides corrosifs
- Choix d’une pompe à vide de 200–700 m³/h : diamètre de raccord et puissance adaptés
- Products
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis