
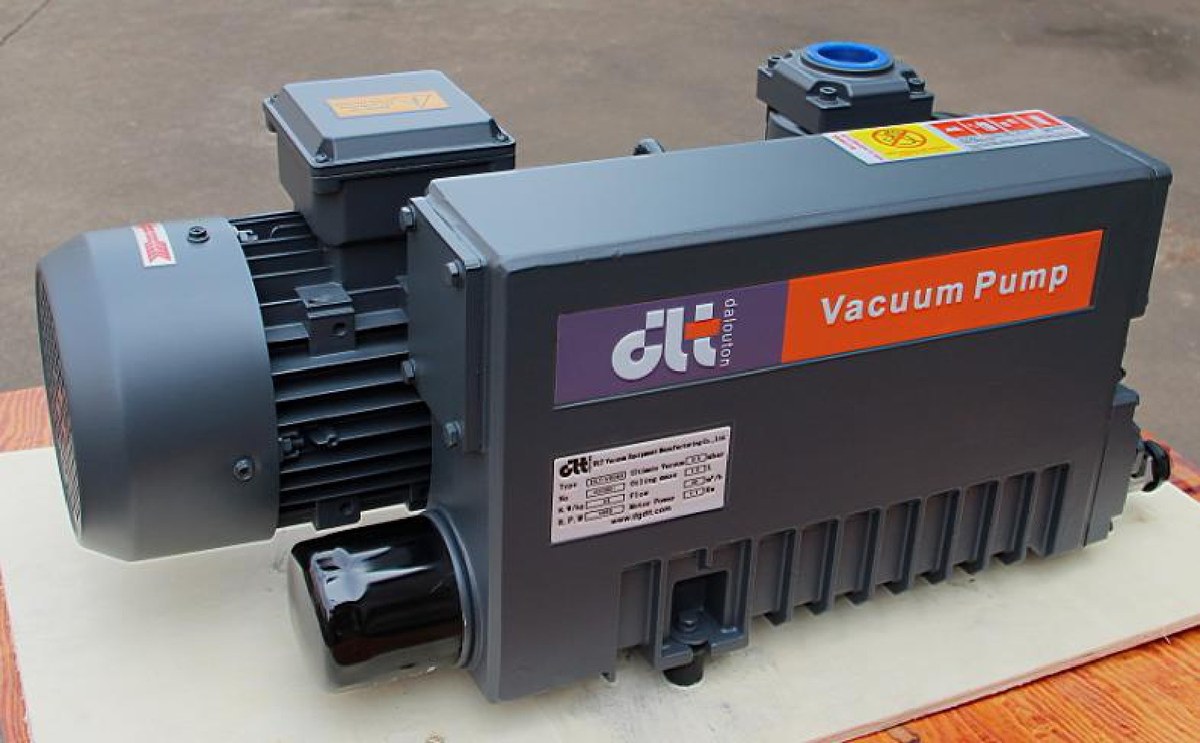
La même pompe à palettes lubrifiée, lorsqu’elle pompe de l’air sec, peut rester stable à 0.1 mbar ; avec un gaz de procédé contenant 0.5 kg/h de vapeur d’eau, l’huile s’émulsionne et blanchit en un trimestre. Le premier véritable embranchement dans le choix d’une pompe à vide n’est pas le débit de pompage, mais le gaz lui-même : les fractions condensables se condensent dans l’huile, les poussières usent le jeu entre palettes et corps, les milieux corrosifs attaquent d’abord les clapets puis la chambre de pompage. Ces trois types de problèmes correspondent à trois actions très différentes — ouvrir le ballast de gaz, ajouter une filtration en amont, changer de type de pompe — et chacune peut être vérifiée par calcul dès la phase de sélection.
I. Commencer par classer le gaz en trois catégories
| Caractéristique du gaz | Où la pompe se dégrade d’abord | Action à prévoir lors de la sélection |
|---|---|---|
| Fractions condensables (vapeur d’eau, vapeurs de solvants) | Émulsion de l’huile, vide limite qui ne descend pas, intervalle de vidange ramené de 2000 h à quelques centaines d’heures | Ouvrir le ballast de gaz + condensation en amont, vérifier selon la pression partielle côté refoulement |
| Poussières, particules | Usure des palettes, altération de la circularité du corps, obstruction du circuit d’huile | Filtration à l’aspiration, recalcul du débit de pompage effectif selon la conductance en série |
| Milieux corrosifs acides, halogénés, solvants | Corrosion des clapets et de la paroi interne du corps, défaillance des joints | Lavage/condensation en amont, ou passage à une pompe sèche sans huile dans la chambre |
Parmi les trois, le cas le plus difficile est le régime cumulé : présence de vapeur d’eau et d’acide, le condensat tombe directement dans l’huile, corrosion et émulsion se produisent en même temps.
II. Gaz condensables : calculer la vapeur d’eau côté refoulement, puis décider d’ouvrir ou non le ballast de gaz
Beaucoup ne calculent que la pression à l’aspiration et estiment que 8 mbar est encore loin de la pression de vapeur saturante de l’eau ; en réalité, la vapeur d’eau n’est évacuée qu’après avoir été comprimée dans la chambre de pompage jusqu’à une pression proche de la pression atmosphérique, et la condensation se produit côté refoulement.
Trois formules suffisent :
- Débit volumique de vapeur d’eau V_w = (m / M) × R × T / p, où m est le débit massique de vapeur d’eau (g/h), M = 18.015 g/mol, R = 8.314 J/(mol·K), T en température thermodynamique, p en pression totale à l’aspiration (Pa).
- Pression partielle occupée par la vapeur d’eau à l’aspiration p_w = p × (V_w / S), S étant le débit de pompage de la pompe au point de pression considéré.
- Pression partielle de vapeur d’eau côté refoulement p_dis = p_w × K, rapport de compression K ≈ p_refoulement / p_aspiration ; pour un refoulement à l’atmosphère, prendre p_refoulement ≈ 1013 mbar.
Exemple : chambre à 8 mbar, 40 ℃, le procédé évacue 0.5 kg/h de vapeur d’eau, avec une DPL-V0100 (débit de pompage à 50 Hz 100 m³/h, 3.0 kW, vide limite 0.1 mbar ballast fermé, 0.5 mbar ballast ouvert).
- Débit molaire : 500 g/h ÷ 18.015 g/mol = 27.75 mol/h
- Débit volumique à 40 ℃ et 8 mbar : 27.75 × 8.314 × 313.15 ÷ 800 = 90.3 m³/h
- Part du débit de pompage : 90.3 ÷ 100 = 90%, soit 7.2 mbar de vapeur d’eau dans les 8 mbar à l’aspiration
- Rapport de compression : 1013 ÷ 8 ≈ 127, pression partielle de vapeur d’eau côté refoulement ≈ 7.2 × 127 ≈ 915 mbar
- À une température de pompe de 70 ℃, la pression de vapeur saturante de l’eau est d’environ 312 mbar (calculée par l’équation d’Antoine, cohérente avec les données thermophysiques de l’eau IAPWS), 915 mbar lui est très supérieur
Conclusion claire : sans ouvrir le ballast de gaz, cette vapeur d’eau se condensera forcément dans l’huile. Inversement, pour calculer la valeur admissible, sans ballast de gaz la pression partielle de vapeur d’eau à l’aspiration ne doit pas dépasser 312 ÷ 127 ≈ 2.5 mbar, soit au plus trois dixièmes de la pression totale de 8 mbar ; cette pompe n’est pas utilisable du tout dans ce régime.
Après ouverture du ballast de gaz, le rapport de compression est dilué à environ 10 (l’article Quand ouvrir le ballast de gaz en a calculé le principe), la pression partielle admissible de vapeur d’eau à l’aspiration monte à 312 ÷ 10 ≈ 31 mbar, ce qui laisse une marge d’un facteur 4 sur 7.2 mbar. Le prix à payer est une dégradation du vide limite de 0.1 mbar à 0.5 mbar. Par conséquent, lorsque le procédé exige moins de 0.5 mbar, il ne faut pas compter sur une ouverture prolongée du ballast de gaz pour tenir ; il faut ajouter un condenseur côté aspiration pour retenir d’abord la vapeur d’eau — paramètres voir pompes à palettes lubrifiées monocellulaires V0025A–V0100.
III. Régime poussiéreux : la perte de charge du filtre doit être convertie en débit de pompage effectif selon la conductance en série
Le débit de pompage nominal est la valeur à l’aspiration de la pompe ; le filtre à poussières étant monté devant la pompe, la perte de charge se combine selon les conductances en série et consomme une partie du débit de pompage. Deux formules :
- Conductance équivalente du filtre C = p × S ÷ Δp (p étant la pression de service en mbar, S le débit de pompage de la pompe à cette pression en m³/h, Δp la perte de charge du filtre en mbar)
- Débit de pompage effectif S_eff = 1 ÷ (1/S + 1/C)
Exemple : DPL-V0063 (50 Hz 63 m³/h, 2.2 kW), pression de service 100 mbar, perte de charge d’une cartouche neuve à ce débit 8 mbar.
- C = 100 × 63 ÷ 8 ≈ 787 m³/h
- S_eff = 1 ÷ (1/63 + 1/787) ≈ 58.3 m³/h, soit 7.4% de moins que le nominal
Après formation d’un pont de poussières à la surface du média filtrant, la perte de charge monte à 30 mbar :
- C = 100 × 63 ÷ 30 = 210 m³/h
- S_eff = 1 ÷ (1/63 + 1/210) ≈ 48.5 m³/h, soit 23% de moins que le nominal
Sur la capacité de production, cela donne : pour une chambre de 2 m³ pompée de 1013 mbar à 100 mbar, estimation selon t = (V / S_eff) × ln(p1 / p2) (isotherme, fuites et dégazage négligés, débit de pompage pris au voisinage de 100 mbar) :
- Cartouche neuve : t = (2 ÷ 58.3) × ln(10.13) ≈ 0.079 h, soit environ 283 s
- Perte de charge 30 mbar : t = (2 ÷ 48.5) × ln(10.13) ≈ 0.099 h, soit environ 355 s
72 s de plus par cycle. À raison de 100 cycles par poste, cela représente 2 heures de capacité, sans compter la baisse du débit de pompage due à l
A lire aussi
- Choix de pompe pour une ligne d’emballage sous vide alimentaire : calculez d’abord ces quatre paramètres
- Comment choisir entre pompe à palettes sans huile et pompe à palettes lubrifiée à l’huile de même vitesse de pompage : les limites des DPL-V15L/V25L/V40L
- Diamètre des tuyauteries et des vannes de vide : comment le définir sans affecter la vitesse de pompage
- Products
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis