
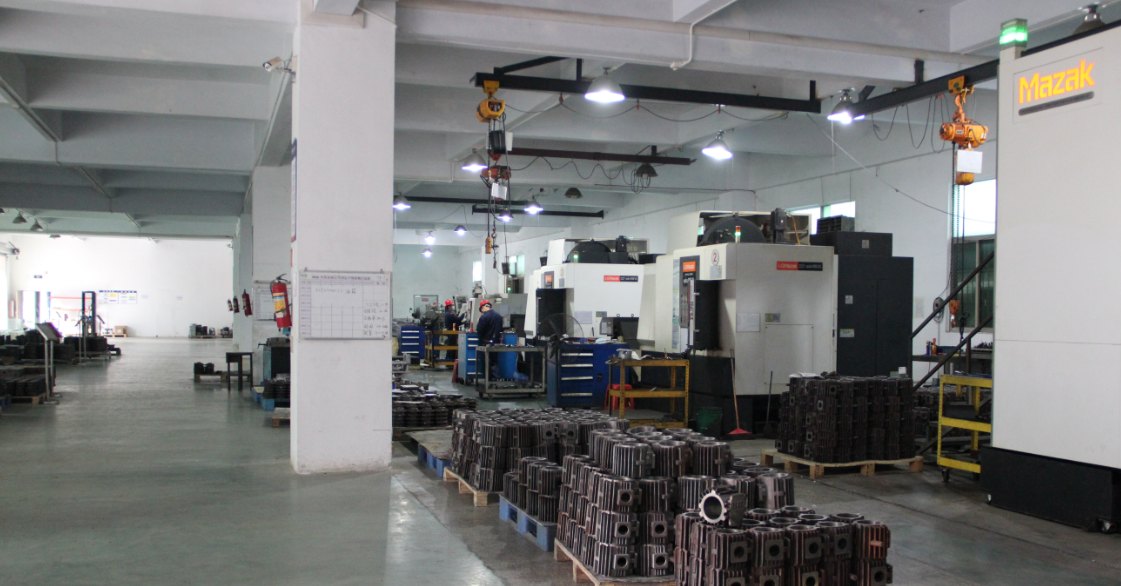
L’étanchéité d’une pompe à vide n’est pas obtenue en serrant les boulons lors du montage. Sur un même plan, un écart de quelques dizaines de degrés sur la température de coulée, une stabilisation omise une fois, une planéité de surface d’étanchéité dépassant de quelques micromètres se traduisent finalement par le même phénomène : la pompe s’arrête à une certaine pression, ou le temps de pompage est sensiblement plus long que celui du prototype. Le corps de pompe est le point de départ de cette chaîne ; l’étanchéité est déjà fixée lors des deux opérations de fonderie et d’usinage, le montage ne fait que la révéler.
Distinguer d’abord deux indicateurs : pomper vite et pomper jusqu’à la limite
Une fuite du corps de pompe se manifeste à l’utilisateur par deux symptômes différents, et les calculs ne sont pas les mêmes.
Le temps de pompage est estimé par t = (V / S) × ln(p0 / p1). Prenons le DPL-2V18 : sa vitesse de pompage nominale de 17 m³/h correspond à 4.72 L/s ; pour une chambre de 8 L passant de 1013 mbar à 1 mbar : t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Ce chiffre ne dépend que du volume et de la vitesse de pompage ; que le corps de pompe fuie ou non, la vitesse de pompage en phase initiale varie peu.
La pression limite est une autre affaire : p = Q / S, où Q est la charge gazeuse totale entrant dans la chambre (fuite + dégazage des matériaux + dégazage du procédé) et S la vitesse de pompage effective. Le DPL-2V18 est donné pour une pression limite de 1×10⁻³ mbar ; la charge admissible se déduit par Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Dès que le taux de fuite dépasse cette ligne, la pompe, même bonne, n’atteint pas la pression limite nominale. Le critère d’étanchéité d’une pompe à vide n’est donc pas « ne pas fuir à l’œil nu », mais cette ligne de Q.
Étape de fonderie : les porosités et les retassures ne disparaissent pas d’elles-mêmes à l’usinage de finition
Les pompes à palettes et les pompes Roots en production présentées sur le site sont indiquées en fonte / aluminium moulé. Les pièces en fonte grise sont réceptionnées selon GB/T 9439-2010 « Pièces en fonte grise » pour la résistance à la traction, la dureté et la structure métallographique ; la forme du graphite et la densité de la matrice déterminent directement la qualité de surface et la capacité à tenir la pression des pièces usinées. Les corps de pompe à forte différence d’épaisseur de paroi sont les plus sujets aux retassures à la jonction entre parois épaisses et minces.
Le contrôle par ressuage (GB/T 18851.1) ne détecte que les défauts débouchant à la surface ; les porosités internes, retassures et inclusions de laitier nécessitent des rayons X ou un CT industriel, le contrôle radiographique des pièces moulées en alliage d’aluminium se référant souvent à GB/T 11346. Ces deux types de défauts se traitent de manière totalement différente : ceux qui débouchent peuvent être réparés, ceux qui sont internes ne le peuvent pas.
L’imprégnation sous vide sous pression est souvent considérée comme une « opération de rattrapage »,
A lire aussi
- Filtration à l’admission de la pompe à vide : comment la configurer en conditions poussiéreuses
- Liste de contrôle pour l’installation et la première mise en service d’une pompe à vide
- Bruit et vibrations des pompes à vide : maîtriser dès l’installation
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis
- Groupe de pompes à vide (station de vide préassemblée)
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage