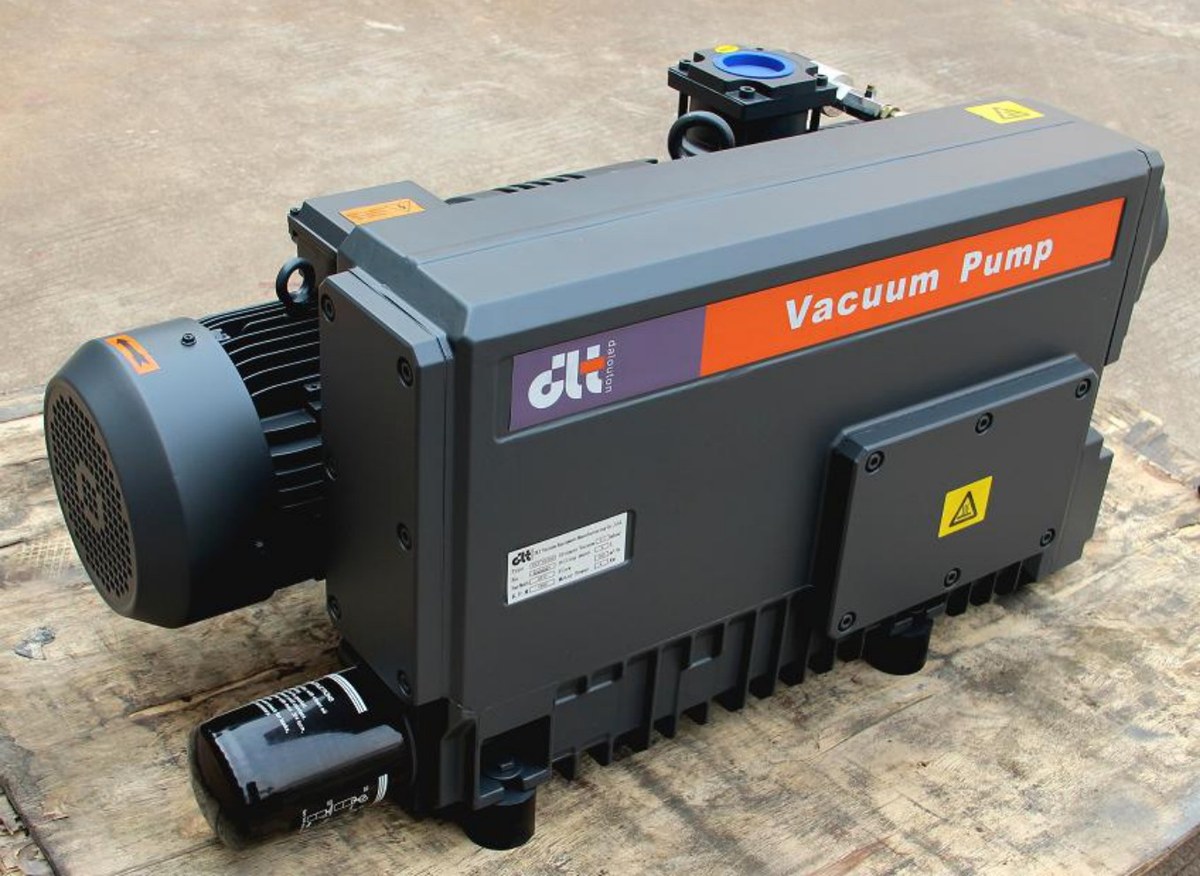
Sur site, une baisse du débit de pompage d’une pompe à vide est souvent interprétée directement comme « la pompe ne tient plus la charge » ; en réalité, après ouverture du corps de pompe, la proportion de machines sans défaut n’est pas faible : le gaz entre par un autre chemin, ou le débit de pompage n’atteint pas du tout la chambre. En suivant l’ordre « d’abord classer les symptômes, ensuite mesurer les données, enfin démonter la machine », on peut circonscrire le problème en deux ou trois heures.
1. Classer d’abord les symptômes en deux catégories
Des symptômes différents renvoient à des causes totalement différentes ; une question bien posée permet d’éviter la moitié des détours :
| Symptôme | Base d’appréciation | Cause visée |
|---|---|---|
| La pression limite n’est pas atteinte | Après fermeture de la vanne, la pression stabilisée reste supérieure à la pression limite de la pompe | Taux de fuite, gaz condensables, huile, capacité limite propre à la pompe |
| La pression limite est atteinte, mais le pompage est lent | Valeur stabilisée normale, temps de pompage plus long qu’auparavant | Baisse du débit effectif : ligne, filtration, pertes de charge locales, fuite interne à la pompe |
Comparer avec la colonne de pression limite de la pompe : V0025A à V0100, ballast fermé 0.1 mbar, ballast ouvert 0.5 mbar ; V0160 à V0302, ballast fermé 0.1 mbar (0.5 mbar pour V0250 et V0302) ; V630B, ballast fermé ≤8×10⁻² mbar ; 2V80, ballast fermé 4×10⁻⁴ mbar. Si la valeur stabilisée reste bloquée à 0.08 mbar alors que la pompe est une V0160, ne pas suspecter d’abord la pompe : calculer d’abord la charge de gaz.
2. Commencer par la méthode de montée en pression, moins coûteuse
Fermer la vanne d’admission, isoler la chambre de la pompe et enregistrer la courbe de montée de la pression en fonction du temps. Le taux de fuite se calcule selon
Q = (ΔP · V) / t
Application numérique : chambre V = 2 m³, pression passant de 0.02 mbar à 0.17 mbar en 300 s, ΔP = 0.15 mbar, donc Q = 0.15 × 2 ÷ 300 × 1000 = 1 mbar·L/s.
Calculons d’abord l’effet d’un taux de fuite de cet ordre sur une V0160 : 160 m³/h correspond à 44.4 L/s ; le seul apport de fuite relève la pression de 1 ÷ 44.4 ≈ 0.023 mbar. Autrement dit, la pompe peut atteindre 0.1 mbar par elle-même, mais le système reste bloqué autour de 0.12 mbar, sans pouvoir descendre plus bas quels que soient les réglages.
La même formule permet aussi de déterminer la précision de recherche de fuite : une 2V80 (74 m³/h, soit environ 20.6 L/s) doit rester stable à 1×10⁻³ mbar ; la limite supérieure de taux de fuite admissible est donc de 1×10⁻³ × 20.6 ≈ 0.02 mbar·L/s, soit 48 fois moins que le 1 mbar·L/s ci-dessus. La méthode de montée en pression ne distingue pas cette échelle : il faut passer à la méthode des gaz traceurs. L’ISO 20485:2017 définit deux types de pratiques (détection de fuite sous vide par entrée de gaz et détection de fuite sous pression par sortie de gaz) ; la norme chinoise correspondante est GB/T 40335-2021, appliquée selon le mode d’adoption modifié. Le balayage au pistolet doit être lent ; un balayage rapide manque les petites fuites.
La lecture de la courbe de montée en pression a une condition préalable : le tronçon qui suit immédiatement la fermeture de la vanne monte vite ; il correspond au dégazage des parois et aux gaz résiduels. Il faut attendre que la courbe entre dans sa partie linéaire pour prendre la pente ; sinon, le « taux de fuite » calculé est en réalité un taux de dégazage.
3. Déduire le débit effectif de la courbe de pompage
La montée en pression permet d’écarter la fuite ; il reste le débit de pompage. La relation de base du temps de pompage est
t = (V / S) · ln(p₁ / p₂)
En restant sur une chambre de 2 m³ et une V0160 (160 m³/h nominal), pour passer de 1013 mbar à 10 mbar : t = (2 ÷ 160) × 3600 × ln(101.3) ≈ 208 s, soit trois minutes et demie.
Sur site, la même séquence mesurée prend 210 s, ce qui semble acceptable ; mais la mesure porte sur le segment de 100 mbar à 10 mbar, dont la valeur théorique n’est que de 104 s. En reportant la valeur mesurée
S_eff = (V / t) · ln(p₁ / p₂)
soit seulement 49% du débit nominal. La pompe tourne et la pression baisse, mais le débit reçu au niveau de la chambre a chuté de moitié : à ce stade, il faut chercher « ce qui est perdu entre l’orifice de pompe et la chambre », et non les palettes de la pompe.
4. Conductance de la ligne : chiffrer le débit perdu
Le débit effectif, le débit de la pompe et la conductance sont en série :
S_eff = (S_p · C) / (S_p + C)
Avec S_eff = 79 m³/h et S_p = 160 m³/h, on déduit C :
C = (S_eff · S_p) / (S_p - S_eff)
Vérifier ensuite avec les dimensions réelles. DN50 (diamètre intérieur 5 cm), 4 m de tube droit, deux coudes à 90° convertis en 2 m de longueur équivalente à raison de 20 fois le diamètre : longueur équivalente totale 6 m. Conductance d’un long tube circulaire en régime visqueux
C = (π d⁴ / (128 η L)) · p
En remplaçant d = 0.05 m et L = 6 m : à 100 mbar, C ≈ 1.4×10⁴ L/s ; à 10 mbar, environ 1.4×10³ L/s ; à 1 mbar, 142 L/s ; à 0.1 mbar, il ne reste que 14.2 L/s. En régime moléculaire, on utilise C = 12.1×d³/L (d et L en cm, résultat en L/s) ; pour un DN50 de 600 cm de long, on obtient seulement 2.5 L/s.
La comparaison est directe : autour de 10 mbar, la conductance théorique de la ligne est de l’ordre de 5×10³ m³/h, alors que la conductance équivalente mesurée n’est que de 156 m³/h, soit un écart d’un ordre de grandeur ou plus — le problème ne vient pas du diamètre du tube, mais d’une perte de charge locale quelque part. Par ordre de probabilité : robinet à boisseau sphérique pas complètement ouvert, cartouche filtrante d’admission encrassée, flexible aplati par le vide, clapet anti-retour bloqué à demi-ouvert, diamètre intérieur du soufflet inférieur d’un cran à celui de l’orifice de pompe. Ce point est aussi un piège souvent négligé à l’installation : l’orifice d’admission de la V0160 est en G2″, et une réduction au niveau du raccord revient à réduire inutilement l’entrée.
Cela explique aussi un autre retour de terrain : « le pompage ralentit au-dessous de 1 mbar ». Ce n’est pas une illusion : à 0.1 mbar, la conductance de ce même tube DN50 n’est que de 51 m³/h ; une pompe plus grande reste bridée par la ligne. Après avoir confirmé que la ligne est correcte, vérifier la pompe : niveau et qualité de l’huile, émulsion de l’huile, colmatage du filtre d’admission, usure des palettes et des clapets d’échappement, colmatage de la cartouche de séparation d’huile (une élévation de la contre-pression à l’échappement fait chuter le débit sur toute la plage), glissement de l’élastomère d’accouplement. Vérifier aussi la vitesse de rotation : une même pompe n’a pas le même débit en 50Hz et en 60Hz (V0160 : 160 / 190 m³/h), mais certains modèles ne conviennent pas aux régions en 60Hz ; avant de changer la fréquence ou d’exporter, il faut confirmer auprès de l’usine la configuration du moteur et de la vitesse, sans conversion directe à partir du catalogue.
5. Si la pompe et la ligne sont correctes, examiner le fluide
Pour les procédés qui pompent de la vapeur d’eau ou des vapeurs de solvant, la pompe peut évacuer le gaz, mais les composants condensables s’accumulent dans l’huile de pompe ; lorsque l’huile s’émulsionne, la pression limite et le débit de pompage chutent ensemble. Le traitement de ces procédés consiste à ouvrir le ballast de gaz : le compromis est clairement indiqué dans le catalogue — V0025A à V0100, ballast fermé 0.1 mbar, ballast ouvert 0.5 mbar ; V630B, de ≤8×10⁻² mbar à ≤0.7 mbar. Après ouverture du ballast de gaz, la dégradation de la pression limite est prévue par la conception et ne constitue pas une panne ; il faut alors considérer le temps de pompage et l’état de l’huile, sans reprendre la pression limite comme critère. La périodicité de changement d’huile d’une pompe lubrifiée dépend du procédé ; pour le jugement détaillé, voir Quand changer l’huile d’une pompe à vide.
6. Récapitulatif de l’ordre de diagnostic
- Relever les données du site : volume de la chambre, pression cible, temps de pompage, valeur stabilisée, huile et heures de fonctionnement.
- Calculer le taux de fuite par montée en pression et le comparer à la valeur admissible ; s’il est dépassé, localiser la fuite par la méthode des gaz traceurs.
- Déduire le débit effectif de la courbe de pompage et le comparer au débit nominal.
- Déduire la conductance équivalente et la comparer à la conductance théorique calculée d’après le diamètre de la ligne, afin de déterminer s’il s’agit du diamètre ou d’une perte de charge locale.
- Vérifier l’ouverture des vannes, les cartouches filtrantes, les flexibles et le clapet anti-retour.
- Vérifier la pompe elle-même : huile, filtration, palettes, contre-pression côté échappement.
- Remettre la vérification du dimensionnement à plus tard — si S_eff mesuré reste nettement inférieur au besoin du procédé, recalculer avec le calculateur de dimensionnement à partir du volume de la chambre et du temps de pompage, plutôt que de payer davantage pour passer à une pompe de taille supérieure sur l’ancien modèle.
L’intérêt de cet ordre est que chaque étape s’appuie sur des chiffres et permet de décomposer « le débit ne convient pas » en « quel taux de fuite, quelle conductance, quel débit restant à la pompe ». Lorsque les paramètres ne concordent pas, consulter d’abord les valeurs de catalogue des pompes à palettes lubrifiées à un étage V0160–V0302 et des pompes à palettes lubrifiées à deux étages 2V80 / 2V275, puis revenir aux questions fréquentes pour vérifier les critères de dimensionnement.
À lire également
- Dimensionnement de pompes à vide pour lignes d’emballage sous vide alimentaire : calcul des V0040A et autres selon quatre paramètres — niveau de vide, débit de pompage, fluide, mode de fonctionnement
- Dimensionnement de la pompe à vide à palettes lubrifiées DPL-V0100 : vérification des milieux condensables, poussiéreux et corrosifs
- Comment choisir entre 15–40 m³/h : pompes à palettes sans huile DPL-V15L/V25L/V40L face aux pompes lubrifiées V0040A/DPL-2V18
- Centre produits
- Calculateur de dimensionnement (temps de pompage et conversion d’unités)
- Questions fréquentes sur les pompes à vide
A lire aussi
- Sélection des pompes à vide pour une ligne d’emballage sous vide alimentaire : calcul des modèles V0040A et autres selon le niveau de vide, le débit de pompage, le fluide et le mode de fonctionnement
- Sélection de la pompe à vide à palettes à bain d’huile DPL-V0100 : vérification des composants condensables, des poussières et des fluides corrosifs
- Comment choisir dans la plage 15–40 m³/h : pompes à palettes sans huile DPL-V15L/V25L/V40L face aux pompes lubrifiées à l’huile V0040A/DPL-2V18
- Products
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis