Dans un lyophilisateur, l’élément principal qui déplace l’eau est le piège froid, pas la pompe. La pompe primaire ne fait que deux choses : évacuer les gaz incondensables de la chambre et maintenir la pression de la chambre sous la pression de vapeur saturante de la glace correspondant à la température du produit. Ces deux fonctions délimitent le choix : le point de pression de service détermine l’usage d’une pompe à un ou deux étages, le débit de vapeur d’eau qui traverse le piège froid détermine l’association pompe/piège froid, et le temps de pompage en fin de cycle détermine le diamètre des tuyauteries. Une fois ces trois valeurs calculées, le modèle se resserre largement.
I. Point de pression de service : la ligne des 0.1 mbar écarte les pompes à un étage
Le préalable physique de la lyophilisation est la sublimation : la pression dans la chambre doit être inférieure à la pression de vapeur saturante de la glace pour que l’eau passe directement de l’état solide à la phase gazeuse. La pression de vapeur saturante de la glace diminue rapidement avec la température : −35 ℃ environ 0.22 mbar, −40 ℃ environ 0.13 mbar, −50 ℃ environ 0.039 mbar. Plus la température du produit est basse, plus la pression exigée dans la chambre est basse. La plage de service courante en séchage primaire se situe entre 0.1 et 0.3 mbar.
Comparons cette ligne aux paramètres produits. DPL-V0025A : débit de pompage 20 m³/h, vide limite 0.5 mbar ; au point de service 0.1 mbar, on est déjà sous sa pression limite, la pompe ne pompe plus à ce point, et la pression ne peut être maintenue que par les fuites et la désorption. Parmi les pompes à palettes lubrifiées à un étage, celle qui atteint 0.1 mbar est la DPL-V0040A (0.1 mbar ballast fermé), exactement sur sa limite, sans marge.
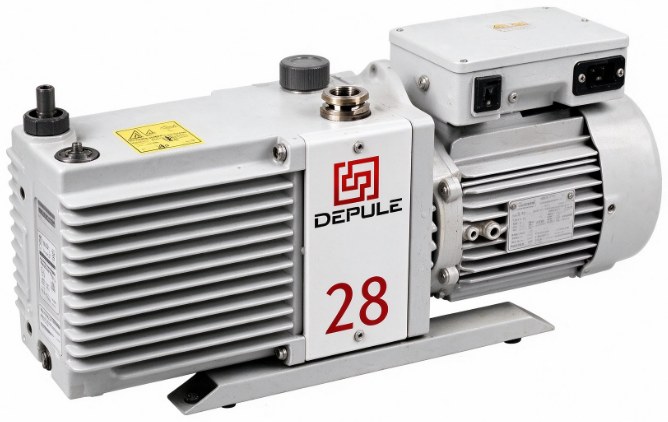
La solution adaptée à cette ligne est la pompe à deux étages. DPL-2V18 : débit de pompage 17 m³/h, pression limite 1×10⁻³ mbar ; DPL-2V28 : débit de pompage 27.5 m³/h, pression limite 1×10⁻³ mbar. Le point de service est deux ordres de grandeur au-dessus de la limite, et le débit de pompage se situe près de la valeur nominale. Règle empirique : la pression de service doit être supérieure d’au moins un ordre de grandeur à la pression limite de la pompe. 0.1 mbar avec 1×10⁻³ mbar donne une marge d’un facteur dix ; 0.1 mbar avec 0.1 mbar donne une marge nulle. Paramètres voir /fr/products/dp-2v18/ et /fr/products/dp-2v28/.
II. Charge de vapeur d’eau : si le piège froid laisse passer trois millièmes, la pompe est saturée
Calculons d’abord le volume occupé par l’eau à 0.1 mbar. Pour un lot de 20 kg de glace sublimé en 24 heures, le débit moyen est de 0.833 kg/h, soit 2.31×10⁻⁴ kg/s. À 0.1 mbar (10 Pa) et 20 ℃, le volume spécifique de la vapeur d’eau, calculé en gaz parfait, est : v = RT/P = 461.5 × 293 / 10 ≈ 13,500 m³/kg.
Débit volumique = 2.31×10⁻⁴ × 13,500 ≈ 3.13 m³/s, soit 11,300 m³/h.
La DPL-2V28 est à 27.5 m³/h, soit un écart d’un facteur 400. Compter sur la pompe pour évacuer directement l’eau contenue dans le produit ne fonctionne pas en lyophilisation ; le piège froid est nécessaire, ce n’est pas une option.
Après que le piège froid a retenu l’eau, la pompe voit le résidu qui traverse le piège froid. Pour la glace à la surface d’un piège froid à −50 ℃, la pression de vapeur saturante est de 0.039 mbar ; sous une pression de chambre de 0.1 mbar, la pression partielle de vapeur d’eau est maintenue sous cette valeur, et le résidu théorique n’est que de l’ordre du milligramme par heure. Mais c’est une valeur idéale : le piège froid comporte des trajets directs, la température de surface remonte à mesure que la couche de givre s’épaissit, et un taux de traversée de quelques millièmes est plus proche du terrain. Un taux de traversée de 0.3 % correspond à 2.5 g/h, soit, à 0.1 mbar, 34 m³/h : une 2V28 à 27.5 m³/h est saturée par ce seul poste.
La pompe et le piège froid forment donc un couple de paramètres à définir ensemble. Le ballast de gaz peut augmenter la tolérance à la vapeur d’eau, au prix d’une dégradation de la pression limite : 2V18 et 2V28 donnent 1×10⁻³ mbar ballast fermé et 1.5×10⁻² mbar ballast ouvert. 1.5×10⁻² mbar reste sous le point de service de 0.1 mbar ; ouvrir le ballast en fin de cycle est donc possible. Sur la DPL-V0040A à un étage, ballast ouvert donne 0.5 mbar, au-dessus du point de service ; on ne peut pas le laisser ouvert longtemps.
III. Pompage en fin de cycle : ce sont les tuyauteries qui limitent, pas la pompe
Le temps de pompage est estimé par t = V/S × ln(P₁/P₂). Pour une chambre de 1.2 m³ pompée de la pression atmosphérique à 1 mbar : 2V18 (17 m³/h) 29 min, 2V28 (27.5 m³/h) 18 min, DPL-2V80 (74 m³/h) 6.7 min. Pour ce tronçon de pompage primaire, la 2V28 suffit déjà.
Ce qui prend vraiment du temps, c’est le passage de 1 mbar à 0.1 mbar. En dessous de 1 mbar, l’écoulement entre en régime transitoire et moléculaire ; on estime la borne inférieure de la conductance de la tuyauterie par C = 12.1 d³/L (L/s, d et L en cm) : pour DN25 et 1.5 m de long, C ≈ 1.26 L/s ; le débit de pompage effectif S_eff = 1/(1/S_pompe + 1/C) = 1/(1/7.64 + 1/1.26) ≈ 1.08 L/s. Pour une chambre de 1.2 m³, ce tronçon demande 1,200/1.08 × ln10 ≈ 2,560 s, soit 43 min.
On recalcule en changeant le diamètre de tuyauterie :
| Tuyauterie d’admission | Conductance C | Débit de pompage effectif | Temps de 1→0.1 mbar |
|---|---|---|---|
| DN25 × 1.5 m | 1.26 L/s | 1.08 L/s | 43 min |
| DN40 × 1.5 m | 5.16 L/s | 3.08 L/s | 15 min |
| DN50 × 1.5 m | 10.1 L/s | 4.35 L/s | 11 min |
| DN63 × 1.5 m | 20.2 L/s | 5.54 L/s | 8 min |
L’orifice d’admission de la 2V28 est en NW25 ; la pompe elle-même ne pose pas de problème, ce qui est limité, c’est le tronçon de tuyauterie situé devant elle. Le temps de pompage en fin de cycle se calcule à partir du diamètre de tuyauterie, pas à partir de la pompe : ce point est souvent négligé sur site. Le tableau utilise la borne inférieure du régime moléculaire ; autour de 0.1 mbar, l’écoulement est en réalité transitoire, la conductance réelle est plus élevée, et ce calcul reste prudent.
IV. Taux de fuite : il détermine si le vide tient, pas la taille de la pompe
Pour une chambre maintenue 30 min et une remontée de pression de 0.02 mbar, le taux de fuite équivalent d’un volume de 1.2 m³ est Q = V·ΔP/t = 1,200 × 0.02 / 1,800 ≈ 0.013 mbar·L/s. Pour évacuer ces gaz à 0.1 mbar, il suffit de S = Q/P = 0.13 L/s, soit 1.7 % de la capacité de pompage de la 2V28.
Deux lectures : les gaz incondensables ne sont pas le critère principal de sélection, la taille de la pompe est fixée par le temps de pompage ; si le taux de fuite dépasse la limite, le niveau de vide ne tient pas, et passer à une pompe de taille supérieure ne compense pas. Lors de la réception, commencer par l’essai de remontée en pression est plus efficace que de changer de pompe d’abord. (La valeur de remontée en pression est prise selon le protocole de réception du projet ; en pratique, se référer à l’accord technique de l’équipement.)
Synthèse
| Scénario | Pompe primaire | Points clés |
|---|---|---|
| Lot de 1.2 m³ / 20 kg | DPL-2V28, 27.5 m³/h, 0.75 kW | Tuyauterie d’admission DN40 ou plus, fin de cycle 15 min |
| Lot de 5 m³ / 100 kg | DPL-2V80, 74 m³/h, 3 kW | Pression atmosphérique à 1 mbar en 28 min, fin de cycle à calculer séparément |
| Chambres multiples / forte capacité | 2V80 + surpresseur Roots LC250, ou groupe de vide complet | Le Roots n’agit qu’une fois la pompe primaire en place |
Les autres contraintes des lignes de lyophilisation alimentaire et pharmaceutique (propreté de l’échappement, environnement de lavage, fonctionnement continu) sont présentées dans [/fr/industries/food
A lire aussi
- Sélection des pompes à vide pour une ligne d’emballage sous vide alimentaire : calcul des modèles V0040A et autres selon le niveau de vide, le débit de pompage, le fluide et le mode de fonctionnement
- Sélection de la pompe à vide à palettes à bain d’huile DPL-V0100 : vérification des composants condensables, des poussières et des fluides corrosifs
- Choix d’une pompe à vide de 200–700 m³/h : diamètre de raccord et puissance adaptés
- Products
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis