
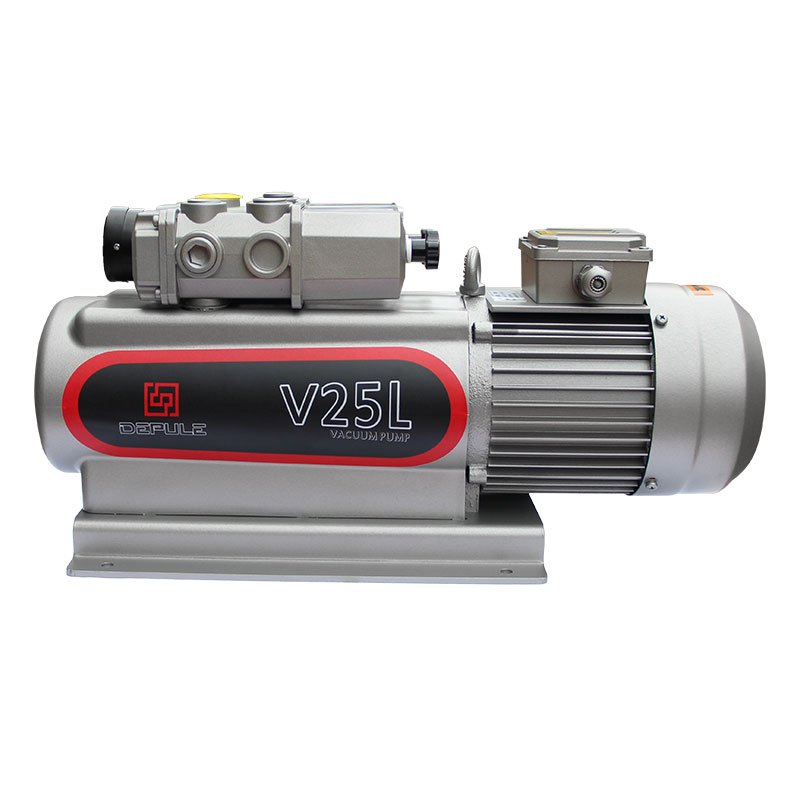
Sur le tableau de sélection, le vide limite des V3, V8, V10 et V16 est indiqué à 90 kPa. Beaucoup de personnes, en voyant ce chiffre, commencent par douter : avec moins d’une atmosphère, peut-on tenir une pièce par aspiration ? Les ventouses des lignes d’assemblage électronique, les têtes de préhension des machines de mise en bande et les extrémités des robots réalisent un grand nombre de mouvements précisément avec cette gamme de pompes. Le problème ne vient pas de la pompe, mais du calcul de la force d’aspiration.
90 kPa est un niveau de vide, pas 90% de l’air évacué
Le 90 kPa indiqué dans le tableau désigne le niveau de vide par rapport à la pression atmosphérique. Converti sur la base d’une pression atmosphérique standard de 101.3 kPa, la pression à l’orifice de la pompe, mesurée par rapport au vide, est d’environ 11 kPa. La page produit indique également « niveau de vide en service 85 kPa », ce qui signifie qu’en fonctionnement continu, l’orifice de la pompe se maintient approximativement à 16 kPa mesurés par rapport au vide. Les deux valeurs diffèrent de 5 kPa, cet écart correspond aux pertes de charge du circuit et aux fuites au niveau des ventouses — la valeur limite nominale ne peut être lue qu’en obturant l’entrée d’air.
La force subie par une ventouse dépend seulement de la différence de pression et de la surface d’application :
F = ΔP × A
Une ventouse φ50 a une surface de 19.63 cm² ; sous un niveau de vide de 60 kPa, la différence de pression est calculée à 60 kPa, F = 0.001963 m² × 60000 Pa ≈ 118 N, soit environ 12 kgf. Il s’agit d’une valeur théorique ; voici un relevé par diamètre :
| Diamètre de ventouse | Surface effective | Sous un niveau de vide de 60 kPa | Sous un niveau de vide de 85 kPa |
|---|---|---|---|
| φ20 | 3.14 cm² | 18.8 N / 1.9 kgf | 26.7 N / 2.7 kgf |
| φ30 | 7.07 cm² | 42.4 N / 4.3 kgf | 60.1 N / 6.1 kgf |
| φ40 | 12.57 cm² | 75.4 N / 7.7 kgf | 106.8 N / 10.9 kgf |
| φ50 | 19.63 cm² | 117.8 N / 12.0 kgf | 166.9 N / 17.0 kgf |
| φ80 | 50.27 cm² | 301.6 N / 30.7 kgf | 427.3 N / 43.6 kgf |
| φ100 | 78.54 cm² | 471.2 N / 48.0 kgf | 667.6 N / 68.1 kgf |
Avec le même tableau calculé à 85 kPa, les valeurs sont multipliées par 1.42. Lorsque la différence de pression double, la force double ; cela n’a pas de relation directe avec la puissance de la pompe.
Facteur de sécurité : la valeur théorique doit être divisée par deux
Une ventouse n’est pas un corps rigide ; la surface de la pièce peut présenter un film d’huile, une texture, une déformation, et la lèvre d’étanchéité ne peut pas non plus épouser parfaitement la surface. En ingénierie, on choisit un coefficient selon la direction d’aspiration : pour une aspiration horizontale vers le haut et sans accélération, on prend un coefficient de 2 ; pour une aspiration latérale, avec accélération ou avec une surface rugueuse, on prend un coefficient de 3 ou plus.
Exemple : une plaque d’aluminium de 2 kg, 4 ventouses φ30, un niveau de vide de 60 kPa. Chaque ventouse fournit 4.3 kgf, soit un total de 17.2 kgf ; avec un coefficient de 2, la charge admissible est de 8.6 kgf, ce qui laisse une marge de plus de 4 fois. Pour la même pièce, avec 2 ventouses φ20, le total est de 3.8 kgf ; après division par deux, il ne reste que 1.9 kgf, inférieur au poids de la pièce — c’est de là que viennent les décrochages occasionnels, peu fréquents.
La vitesse de pompage détermine le temps nécessaire pour établir l’aspiration, pas la capacité à tenir la pièce
Que la force d’aspiration soit suffisante ou non est une question de différence de pression ; la rapidité d’aspiration est une question de vitesse de pompage. La vitesse de pompage du V8 est de 6.8 m³/h (50 Hz), soit 1.89 L/s. L’installation comporte un réservoir tampon de 20 L ; le passage de la pression atmosphérique à une pression de 40 kPa mesurée par rapport au vide donne :
t = V / S × ln(P₁/P₂) = 20 / 1.89 × ln(101.3 / 40) ≈ 9.8 s
Ces 9.8 s ne comptent que le pompage, sans les fuites avant l’application de la pièce. Dans les mêmes conditions, avec un V16 (16 m³/h, 4.44 L/s) et un réservoir de 50 L, on obtient environ 10.5 s. Si le cycle exige que l’aspiration soit établie en 3 s, augmenter la taille de la pompe est souvent moins efficace que réduire le réservoir tampon : en passant d’un réservoir de 20 L à 5 L, le temps de pompage du V8 descend à environ 2.5 s.
La capacité de maintien dépend du débit de fuite, pas du vide limite
Les pièces poreuses (carton, mousse, textile, pièces frittées), les raccords de tuyau souple et les raccords rotatifs fuient tous. La vitesse de pompage nominale du V8 est de 133 L/min ; si le système fuit 20 L/min sous une différence de pression de 60 kPa, il reste une vitesse de pompage effective de 113 L/min, le point de pression peut encore être maintenu, mais la pompe fonctionne longtemps à pleine charge, ce qui fait monter la température et le bruit. Lorsque le débit de fuite s’approche de la vitesse de pompage nominale, la pompe ne peut plus maintenir le point de consigne, ce qui se traduit par des décrochages intermittents des ventouses.
Quand 90 kPa ne suffit-il vraiment pas
Trois types de conditions :
Premièrement, les applications de mise sous vide qui exigent une pression dans la chambre inférieure à 10 kPa mesurée par rapport au vide, par exemple l’emballage sous vide, l’imprégnation ou le dégazage : un niveau de vide de 90 kPa ne permet pas physiquement d’atteindre une telle pression ; Deuxièmement, pour le pompage primaire en dépôt de couches minces ou en traitement thermique, il faut un ordre de grandeur de 0.1 mbar ; il faut alors utiliser une pompe à palettes à joint d’huile, le vide limite du V0025A étant de 0.5 mbar et celui des V0040A à V0100 de 0.1 mbar ; Troisièmement, lorsque le poste éloigné comporte de longues tuyauteries et de nombreux coudes, les pertes de charge absorbent plus de dix kPa ; il faut alors d’abord calculer le diamètre des tuyaux, le remplacement de la pompe n’étant pas forcément nécessaire.
Trois questions pour le choix du modèle
- Quelle différence de pression faut-il pour tenir la pièce ? Partir du poids de la pièce, du nombre de ventouses et du facteur de sécurité pour remonter au besoin, puis décider si le calcul se fait sur la base de 60 kPa ou de 85 kPa.
- En combien de secondes le vide doit-il être établi ? t = V/S·ln(P₁/P₂), V doit inclure le volume total des ventouses, des tuyaux souples et du réservoir tampon, et pas seulement celui du réservoir.
- Quel est le débit de fuite ? Pour les pièces poreuses, le mesurer ; pour les pièces courantes en tôle, prévoir une marge de 20 à 30 L/min.
Une fois ces trois questions traitées, le choix peut généralement être fixé entre le V3 (3.4 m³/h), le V8 (6.8 m³/h), le V10 (10 m³/h) et le V16 (16 m³/h) ; si la première réponse indique « il faut une pression inférieure à 10 kPa mesurée par rapport au vide », il est plus simple de passer directement à une pompe à palettes à joint d’huile.
Certains modèles ne conviennent pas aux régions à 60 Hz, et la vitesse de pompage varie aussi avec la vitesse de rotation (V8 : 6.8/8.6 m³/h, V10 : 10/12 m³/h, V16 : 16/18.2 m³/h, toutes à 50/60 Hz). Pour les projets à l’étranger, veuillez confirmer avec nous la configuration de tension et de fréquence avant de passer commande.
A lire aussi
- À quels cas d’utilisation les pompes à vide à palettes sans huile sont-elles adaptées
- Points essentiels de l’entretien quotidien des pompes à vide à palettes sans huile
- Structure et processus de fonctionnement d’une pompe à palettes sans huile à un étage
- Pompe à vide à palettes sans huile à un étage V15/25/40H
- V25/40 Pompe à vide à palettes sans huile à un seul étage (aspiration simple)
- V10 Pompe à vide à palettes rotatives mono-étagée sans huile