
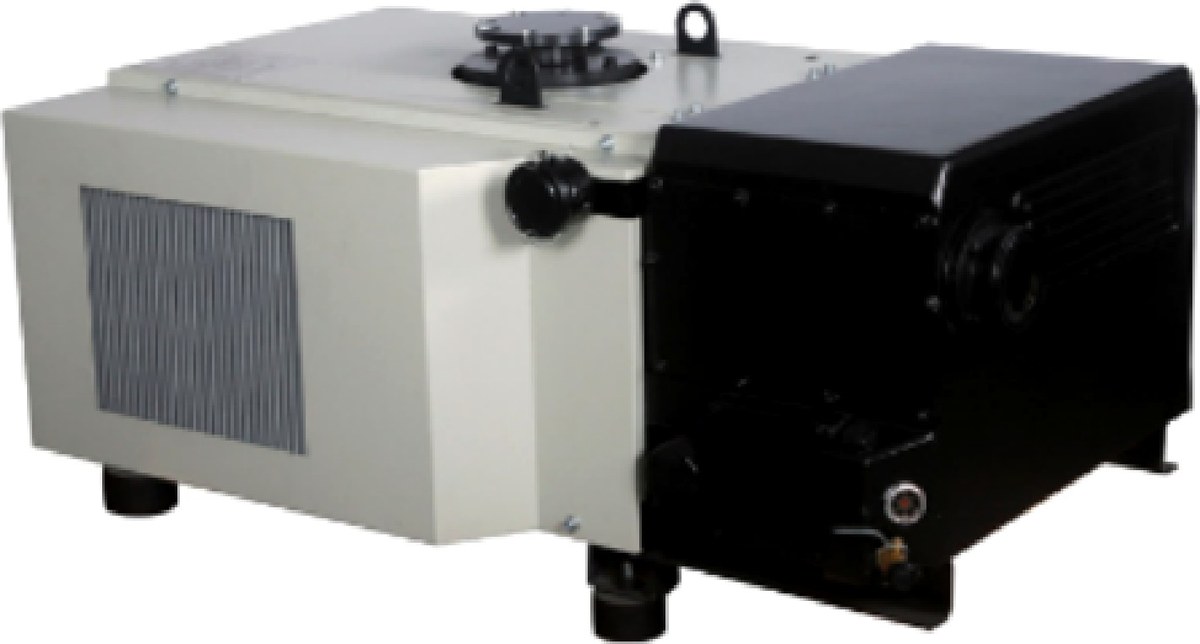
Dans le système de vide d’un four de traitement thermique sous vide, les problèmes viennent rarement de la pompe elle-même ; ils viennent le plus souvent de conditions d’exploitation en amont qui n’ont pas été clarifiées. La même pompe de 630 m³/h suffit sur un four de trempe qui vient d’être étuvé, mais elle ne suffit pas sur un four dont l’isolation a absorbé l’humidité et dont la charge comporte aussi des résidus d’huile — la différence ne tient pas à la pompe, mais au dégazage.
Cet article suit l’ordre réel d’une configuration : d’abord la liste des conditions d’exploitation, ensuite le calcul de la vitesse de pompage, puis la combinaison de modèles, et enfin plusieurs écueils rencontrés de façon récurrente.
1. Le pompage du four se déroule en réalité en deux phases
De la pression atmosphérique à la pression de travail, la quantité de gaz correspond principalement à l’air contenu dans le volume de la chambre, et le pompage est rapide ; ce qui prend réellement du temps, c’est, à l’approche de la pression de travail, le gaz libéré en continu par les parois du four, l’isolation, l’outillage et la charge elle-même, ainsi que les faibles fuites au niveau des brides, du hublot et des passages d’électrodes.
Les deux phases ont des natures différentes et les critères de dimensionnement diffèrent également :
- la phase de volume dépend de la vitesse de pompage : plus la pompe est grande, plus le temps est
A lire aussi
- Pompe à palettes à joint d’huile à un étage : 0.1 mbar suffit-il ? Méthode d’évaluation pour le pompage primaire en dépôt
- Quand ouvrir la vanne de ballast d’air, et pendant combien de temps
- 2V80 double étage et V0100 simple étage : 4×10⁻⁴ mbar en valent-ils la peine
- V0025A – V0100 pompe à vide à palettes rotatives à joint d’huile à un étage
- V0155 Pompe à vide à palettes rotatives lubrifiées à l’huile, mono-étagée
- V0630B — Pompe à vide à palettes à bain d’huile à un étage