
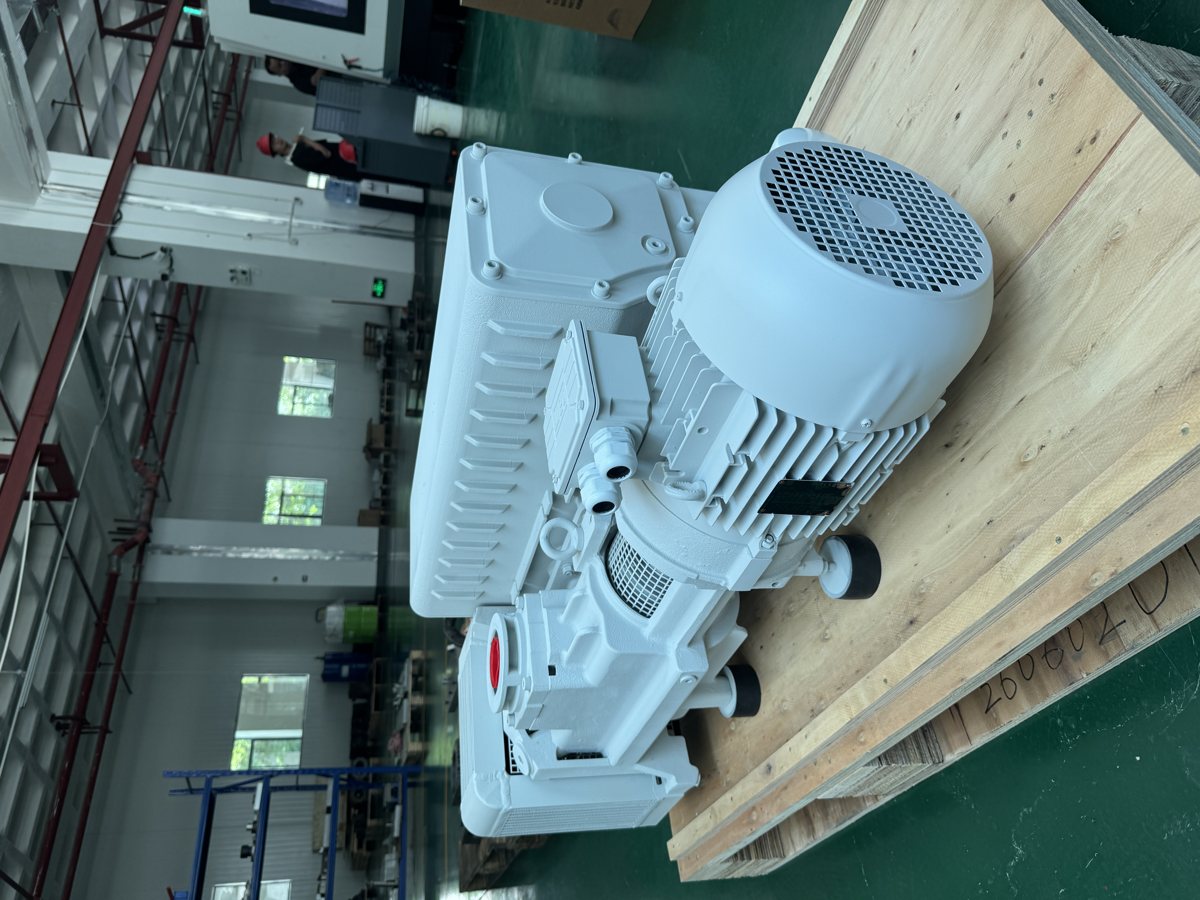
Les essais de réception d’une pompe à vide se réduisent souvent à « jeter un œil à la lecture du manomètre à vide puis signer », si bien que deux pompes ont été remplacées sans que le procédé devienne stable. Ce qu’il faut réellement valider sur site tient en trois valeurs : la pression limite atteignable dans l’enceinte, le taux de remontée en pression après isolement (puis converti en taux de fuite) et le temps de pompage depuis la pression atmosphérique jusqu’à la pression de travail. Chacune de ces valeurs a sa méthode de mesure et ses pièges — l’état du ballast de gaz, la plage de la jauge et le séchage ou non du panier de pièces peuvent tous fausser la conclusion. On déroule ci-dessous le cas d’un four de traitement thermique sous vide de 2 m³ équipé d’un DPL-V300B, avec les formules et le détail des substitutions.
I. Pression limite : confirmer d’abord trois conditions avant de relever la valeur
La première condition est l’état du ballast de gaz. Lorsque le ballast de gaz est fermé, la pression limite du DPL-V300B est ≤8×10⁻² mbar ; ballast de gaz ouvert, elle est ≤0.7 mbar. Pour la gamme V0040A à V0100, on passe de 0.1 mbar à 0.5 mbar. Mesurer la pression limite avec le ballast de gaz ouvert ne mesure pas la capacité de la pompe, mais le débit d’air sec introduit par le ballast de gaz. Si le procès-verbal de réception n’indique pas si le ballast de gaz est ouvert ou fermé, cette valeur n’est pas comparable.
La deuxième condition est la stabilité. Une valeur relevée alors que la lecture continue de descendre n’a pas de sens. En pratique, on relève trois fois à 30 minutes d’intervalle ; un écart entre les trois relevés inférieur à 5% est considéré comme stable. Pour une enceinte de 2 m³ équipée d’un V300B, un four vide à froid atteint généralement le palier stable en 60 à 90 minutes, avec une lecture autour de 0.09 mbar, ce qui correspond à la valeur d’échantillon ≤8×10⁻² mbar avec ballast de gaz fermé.
La troisième condition concerne la jauge et le point de prélèvement de pression. En dessous de 0.1 mbar, la lecture d’une jauge Pirani est nettement influencée par la nature du gaz : selon que l’on pompe de l’air ou de l’argon, l’indication diffère. Pour lire un ordre de grandeur de 10⁻³ mbar, utiliser une jauge à membrane capacitive ou une jauge combinée. Le point de prélèvement doit aussi être précisé : mesurer au port de la pompe donne la capacité de la pompe ; mesurer dans l’enceinte donne la capacité du système, avec les conduites et les vannes entre les deux. La pression de base définie par l’ISO 21360-1:2020 est mesurée avec un dôme d’essai normalisé ; cette valeur et la lecture dans une enceinte sur site ne sont pas la même chose par nature. Il est donc souvent vain de comparer directement une valeur d’échantillon à une lecture sur site.
II. Taux de remontée en pression : une même valeur, deux unités
La méthode consiste à pomper l’enceinte jusqu’à la pression limite, à arrêter le groupe de pompage et la vanne principale, à isoler l’enceinte, puis à enregistrer la courbe de montée en pression au cours du temps. Selon le 5.3.2 de la T/CSEA 36-2025 « Spécification technique des équipements de pulvérisation plasma sous vide » : la durée d’enregistrement ne doit pas être inférieure à 12 heures ; prendre deux points sur la partie linéaire de la courbe, espacés d’au moins 300 secondes, et normaliser la pression en fonction de la température thermodynamique afin d’éliminer les fausses remontées dues aux fluctuations de température ambiante.
Exemple de calcul : enceinte de 2 m³, pompée jusqu’à 0.12 mbar puis vanne fermée ; à t₁ = 0, p₁ = 0.12 mbar ; à t₂ = 4 heures (14,400 secondes), p₂ = 0.35 mbar.
- Remontée de pression Δp = 0.35 − 0.12 = 0.23 mbar = 23 Pa
- Taux de remontée en pression = 23 Pa ÷ 4 h = 5.75 Pa/h
- Taux de fuite Q = V·Δp/Δt = 2 m³ × 23 Pa ÷ 14,400 s = 0.0032 Pa·m³/s
Lorsque la température passe de 295 K à 297 K, après normalisation selon p/T, la remontée de pression est de 0.229 mbar et le taux de remontée de 5.73 Pa/h, soit seulement 1% d’écart avec les 5.75 Pa/h non corrigés. Une fluctuation de température dans ±3 K peut être négligée ; au-delà, une correction est nécessaire, sinon la mesure peut refléter une élévation de la température ambiante plutôt qu’une fuite.
Le critère s’apprécie selon deux référentiels. La norme GB/T 22561—2008 « Traitement thermique sous vide » 5.1.6 exige, pour un four vide à froid suffisamment séché, un taux de remontée en pression inférieur à 0.67 Pa/h ; l’annexe A de la même norme donne, selon le matériau, le taux maximal admissible en fonctionnement : titane et alliages de titane 1.33 Pa/h, alliages de nickel et de cobalt 2.66 Pa/h, aciers de construction alliés et diverses nuances d’acier à moules 6.65 Pa/h. Avec 5.73 Pa/h face aux 0.67 Pa/h d’un four vide à froid, le dépassement est de 8.5 fois.
Un dépassement ne signifie pas nécessairement que le corps du four fuit. Le dégazage et les fuites virtuelles font aussi monter la pression, mais ils s’atténuent vite et leur courbe n’est pas linéaire ; seule la contribution d’une fuite réelle est linéaire. La deuxième étape consiste donc à refaire l’essai par sections : fermer la vanne de communication entre le panier de pièces et les fixations dans le four, pomper uniquement le corps du four et refaire la mesure de la même manière, ce qui donne 0.45 Pa/h. 0.45 étant inférieur à 0.67, le corps du four est conforme ; les 5.3 Pa/h excédentaires proviennent du lot de paniers non séchés. Après avoir séché les paniers à 200 ℃ pendant deux heures puis les avoir remontés pour un nouvel essai, le taux de remontée en pression revient sous 0.6 Pa/h.
III. Convertir le taux de fuite en « pression minimale atteignable »
Le taux de fuite n’est pas une conclusion en soi ; la conclusion est la pression minimale qu’il limite. En régime établi, p = Q / S_eff, avec Q en mbar·L/s et S_eff en L/s. Conversion à retenir : 1 Pa·m³/s = 10 mbar·L/s ; les 0.0032 Pa·m³/s ci-dessus correspondent donc à 0.032 mbar·L/s.
La vitesse de pompage nominale du V300B est de 280 m³/h, mesurée à 240 m³/h, soit 66.7 L/s ; avec un coefficient de réduction conduites-vannes de 0.7, la vitesse de pompage effective est de 46.7 L/s. Pression limite imposée par le taux de fuite :
p = 0.032 ÷ 46.7 = 6.9×10⁻⁴ mbar
Cette valeur est bien inférieure à la lecture mesurée de 0.09 mbar, ce qui montre que les 0.09 mbar relevés sur site ne sont pas limités par le taux de fuite, mais par la pression limite de la pompe elle-même et la lecture de la jauge. Ce diagnostic est utile : lorsque la lecture ne correspond pas à la valeur d’échantillon, commencer par calculer si le taux de fuite est insuffisant ou si le modèle de pompe ne convient pas, plutôt que de démonter les brides immédiatement.
Inversement, en déduire le taux de fuite admissible à partir de la pression cible donne un tableau de critères de réception (en supposant la vitesse de pompage effective de 46.7 L/s constante) :
| Pression de travail cible | Taux de fuite admissible Q = S·p | Marge avec les 0.032 mbar·L/s mesurés |
|---|---|---|
| 1×10⁻² mbar | 0.47 mbar·L/s | environ 15 fois, suffisant |
| 1×10⁻³ mbar | 0.047 mbar·L/s | environ 1.5 fois, marge faible |
| 1×10⁻⁴ mbar | 0.0047 mbar·L/s | insuffisant |
La dernière ligne ne signifie pas « refaire une recherche de fuite », mais que le modèle de pompe est mal choisi : la pression limite de la pompe à palettes lubrifiée à un étage V300B est ≤8×10⁻² mbar ; l’utiliser pour atteindre 1×10⁻⁴ mbar n’est pas viable par principe. Pour cet ordre de grandeur, il faut une pompe à deux étages ; le vide limite du 2V80 est de 4×10⁻⁴ mbar ; pour le choix précis, voir /fr/products/dp-2v80-2v275/. Les paramètres font foi selon /fr/products/dp-v300b/ et /fr/products/dp-v0020-v0100/.
IV. Temps de pompage : recalculer la vitesse de pompage effective à partir des mesures
Pour la phase de pompage primaire, estimer avec t = (V / S_eff) × ln(P₀ / P₁). Pour 2,000 L pompés de 1,013 mbar à 1 mbar, le terme ln vaut 6.92 ; temps théorique :
t = 2,000 ÷ 46.7 × 6.92 = 296 s
La mesure sur site a duré 480 secondes. L’écart ne vient pas d’une pompe inadaptée, mais du fait que la vitesse de pompage n’arrive pas jusqu’à l’enceinte. Le calcul inverse de la vitesse de pompage effective reprend l’approche de la méthode de pompage (pump-down method) de l’ISO 21360-1:2020 :
S_eff = V ÷ t × ln(P₀/P₁) = 2,000 ÷ 480 × 6.92 = 28.8 L/s
28.8 L/s correspondent à 104 m³/h, soit 43% de la valeur nominale de 240 m³/h. Vérifier trois points dans l’ordre : le diamètre de passage de la vanne est-il inférieur à l’orifice de la pompe (le V300B a une bride G2″ ; prévoir une vanne DN50 ou plus), la conduite d’admission comporte-t-elle des flexibles et plusieurs coudes, le filtre d’admission est-il déjà colmaté. Pour le détail des calculs de cette partie, voir /fr/news/piping-and-valves/ et /fr/news/pumping-speed-loss-measurement-first-troubleshooting-order/ ; une fois le diamètre de conduite fixé, le temps de pompage peut être recalculé avec /fr/calculator/.
L’étape suivante va de 1 mbar à 0.1 mbar ; ln(1/0.1) = 2.30 ; avec la valeur mesurée de 28.8 L/s, le calcul donne 160 secondes ; les deux phases totalisent 640 secondes, soit environ 10.7 minutes. En pratique, ce sera plus long : en dessous de 1 mbar, le débit volumique diminue avec la pression et la vitesse de pompage en fin de phase est nettement inférieure à celle de la phase de pompage primaire ; les courbes de procédé des fours de traitement thermique prévoient généralement une marge de 30% à 50% sur les valeurs mesurées.
V. Ce qu’il faut consigner dans le procès-verbal de réception
Réunir les trois tableaux donne une base pour signer :
| Élément | Contenu à consigner |
|---|---|
| Conditions de fonctionnement | Température ambiante, ballast de gaz ouvert/fermé, nature du gaz pompé, tension et fréquence (50 ou 60 Hz) |
| Pression limite | Modèle et plage de la jauge, emplacement du point de prélèvement de pression, critère de stabilité (écart entre trois relevés sur 30 minutes) |
| Taux de remontée en pression | Instant d’isolement, courbe sur 12 heures, deux points de la partie linéaire et intervalle de temps, méthode de normalisation en température, clause de la norme de référence |
| Temps de pompage | Pressions de début et de fin, durée mesurée en secondes, vitesse de pompage effective recalculée, pourcentage par rapport à la valeur nominale |
La fréquence mérite une mention séparée : une même pompe n’a pas la même vitesse de pompage à 50 Hz et à 60 Hz ; le V0025A est à 20/26 m³/h, le V0155 à 150/175 m³/h. La fiche technique indique que certains modèles ne conviennent pas aux régions en 60 Hz ; avant la réception d’un projet d’exportation, confirmer auprès de l’usine la configuration du moteur et de la vitesse. Pour la méthode de calcul sur les marchés à 60 Hz, voir /fr/news/running-60-hz-pumping-speed-motor-power-voltage/ ; pour les exigences de réception côté secteur, voir /fr/industries/heat-treatment/.
Questions fréquentes
Q : Combien de temps faut-il mesurer le taux de remontée en pression pour qu’il soit valable ? R : Avec la méthode statique de remontée en pression, enregistrer pendant au moins 12 heures et prendre deux points sur la partie linéaire de la courbe, espacés d’au moins 300 secondes. La clause 5.1.6 de la GB/T 22561—2008 impose, pour un four vide à froid suffisamment séché, un taux de remontée en pression inférieur à 0.67 Pa/h ; l’annexe A donne en outre des limites en fonctionnement selon le matériau.
Q : Un dépassement du taux de remontée en pression signifie-t-il nécessairement une fuite ? R : Non. Le dégazage et les fuites virtuelles font aussi monter la pression, mais ils s’atténuent vite et la courbe n’est pas linéaire. Commencer par fermer la vanne de communication entre le panier de pièces et les fixations, puis refaire l’essai par sections ; dans le cas présent, on passe de 5.75 Pa/h à 0.45 Pa/h, la partie excédentaire provenant des paniers non séchés.
Q : Comment convertir les Pa·m³/s en mbar·L/s ? R : 1 Pa·m³/s = 10 mbar·L/s. Pour une enceinte de 2 m³ qui remonte de 0.23 mbar en 4 heures, Q = 2×23÷14,400 = 0.0032 Pa·m³/s, soit 0.032 mbar·L/s.
Q : Le temps de pompage mesuré est deux fois plus long que le calcul ; que vérifier en premier ? R : Commencer par recalculer la vitesse de pompage effective à partir du temps mesuré : S = V÷t×ln(P₀/P₁). Pour 2,000 L en 480 secondes, S = 28.8 L/s, soit 104 m³/h, seulement 43% de la valeur nominale de 240 m³/h ; vérifier ensuite le diamètre de la vanne, les coudes des flexibles et le filtre d’admission.
Q : Pour un procédé à 1×10⁻⁴ mbar, un V300B avec recherche de fuite peut-il y parvenir ? R : Non. La pression limite du V300B avec ballast de gaz fermé est ≤8×10⁻² mbar ; le modèle de pompe limite lui-même la performance. Pour cet ordre de grandeur, il faut une pompe à deux étages : le vide limite du 2V80 est de 4×10⁻⁴ mbar, celui du 2V275 de 5×10⁻⁴ mbar.
Lectures associées
- Comment calculer les pertes de charge des conduites d’un système de vide centralisé : méthode pour huit postes alimentés par une conduite principale
- Comment configurer le groupe de pompage d’un four de traitement thermique sous vide : ratio Roots, conductance des conduites et vérification du temps de pompage
- Choix de la pompe à vide pour une ligne d’emballage sous vide alimentaire : calcul des V0040A et autres selon quatre paramètres — niveau de vide, vitesse de pompage, fluide, mode de fonctionnement
- Centre produits
- Calculateur de choix (temps de pompage et conversion d’unités)
- Questions fréquentes sur les pompes à vide
A lire aussi
- Comment calculer la perte de charge des canalisations d’un système de vide central : méthode pour une conduite principale desservant huit postes
- Comment configurer le groupe de pompage d’un four de traitement thermique sous vide : ratio des pompes Roots, conductance des conduites et calcul du temps de pompage
- Sélection des pompes à vide pour une ligne d’emballage sous vide alimentaire : calcul des modèles V0040A et autres selon le niveau de vide, le débit de pompage, le fluide et le mode de fonctionnement
- Products
- Calculateur de sélection de pompe à vide : temps de pompage et conversion de la vitesse de pompage
- Questions fréquentes sur les pompes à vide : sélection, maintenance et devis