
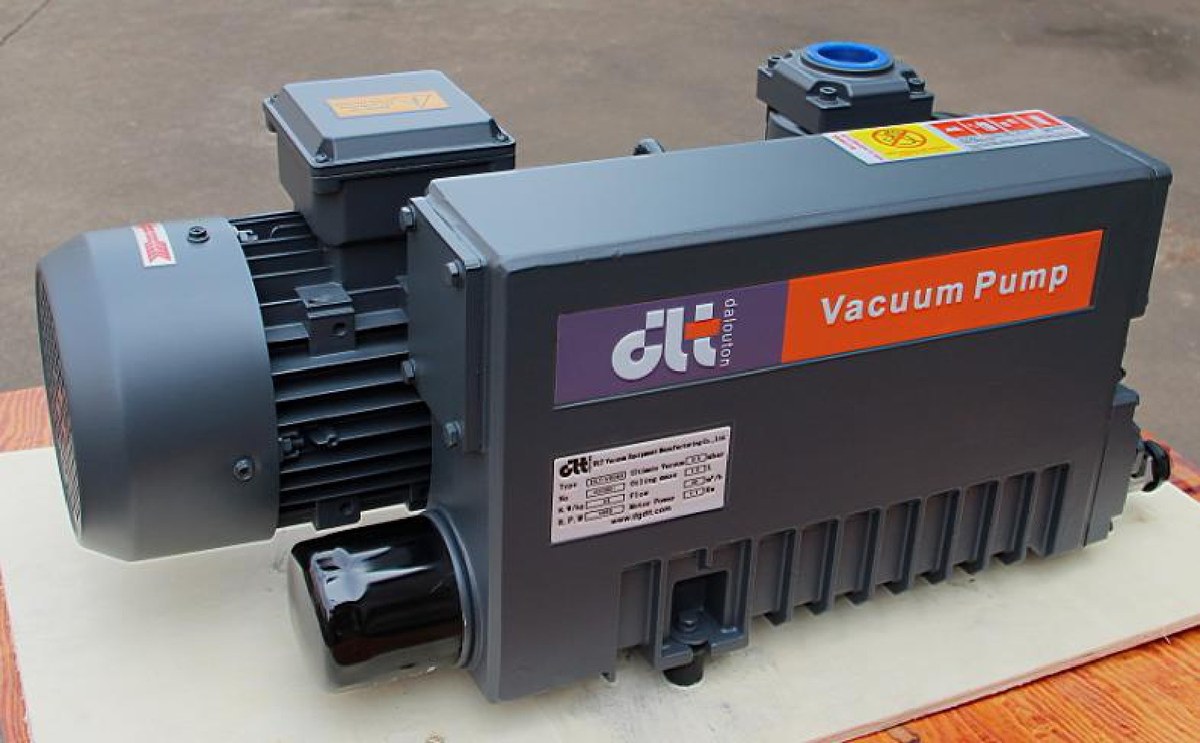
L’estimation du temps de pompage d’une pompe à vide ne dispose généralement que d’une formule dans les manuels : t = (V / S) × ln(P0 / P1). Appliquée à une chambre de 1 m³ pompée de la pression atmosphérique à 1 mbar, avec un DPL-V0100, elle donne 4.2 minutes ; sur site, la mesure est souvent de six à huit minutes. L’écart de temps ne vient généralement pas de la pompe, mais de trois éléments omis dans la formule : la pression minimale atteignable par la pompe, la perte du débit de pompage nominal dans la tuyauterie et le dégazage de la chambre elle-même. En ajoutant les trois corrections, l’estimation et la mesure peuvent concorder à un dixième près.
I. Formule de calcul du temps de pompage d’une pompe à vide : compléter d’abord trois prémisses
La formule des manuels t = (V / S) × ln(P0 / P1) comporte deux hypothèses implicites : la pompe peut pomper jusqu’à une pression nulle, et la charge gazeuse provient entièrement de la chambre elle-même. En ingénierie, il est plus sûr de déduire la pression limite de la pompe :
t = (V / S) × ln[(P0 − Pu) / (P1 − Pu)]
P0 prend la pression atmosphérique 1013 mbar, Pu la pression limite de ce modèle, V en m³, S en m³/h ; le résultat est en heures.
Cette correction explique ce que l’on rencontre régulièrement sur site : plus la cible est proche de la pression limite, plus le temps est long, et il tend vers l’infini lorsque le dénominateur tend vers zéro. Si l’on exige 1 mbar avec un DPL-V0025A dont la pression limite est de 0.5 mbar, le calcul théorique donne 22.8 minutes ; en pratique, avec le dégazage, on n’y arrive souvent pas. Il est d’usage, au dimensionnement, de prévoir une pression limite inférieure d’un facteur supérieur à deux à la pression cible.
II. Comment prendre le débit de pompage effectif : réduire le débit nominal à sept dixièmes
Entre l’orifice de la pompe et la chambre se trouvent la tuyauterie, les vannes et les filtres, chacun avec une conductance ; en série, 1/S_effectif = 1/S_pompe + 1/C_tuyauterie (méthode en fin d’article). Valeurs à retenir :
De la pression atmosphérique à 10 mbar, l’écoulement dans la conduite est visqueux, la conductance est élevée ; une tuyauterie courte et de gros diamètre ne perd qu’un dixième à deux dixièmes. En descendant vers 1 mbar, on entre dans la zone de transition ; pour un même diamètre, la conductance chute avec la pression et la perte peut dépasser trois dixièmes. Si le point final est 1 mbar, prendre un S_effectif de 0.6~0.8 fois le débit nominal est relativement représentatif ; avec une tuyauterie fine et longue et de nombreux coudes, prendre moins de 0.5.
En appliquant uniformément un facteur 0.7, l’erreur est d’environ un dixième.
III. Premier exemple : chambre de 1 m³ pompée à 1 mbar, écart réel entre quatre pompes
Conditions : volume net 1 m³, départ à 1013 mbar, cible 1 mbar, tuyauterie courte et de gros diamètre, S_effectif = 0.7 × débit nominal.
| Modèle | Débit de pompage nominal (50 Hz) | Pression limite, ballast de gaz fermé | Temps idéal | Après correction 0.7 |
|---|---|---|---|---|
| DPL-V0025A | 20 m³/h | 0.5 mbar | 22.8 min | 32.6 min |
| DPL-V0040A | 40 m³/h | 0.1 mbar | 10.5 min | 15.1 min |
| DPL-2V80 | 74 m³/h | 4×10⁻⁴ mbar | 5.6 min | 8.0 min |
| DPL-V0100 | 100 m³/h | 0.1 mbar | 4.2 min | 6.0 min |
| DPL-V0302 | 300 m³/h | 0.1 mbar | 1.4 min | 2.0 min |
La régularité dans le tableau : lorsque le point final est fixé à 1 mbar, le terme ln est constant (environ 7.0) ; le temps n’est proportionnel qu’à V/S, et si le débit de pompage est multiplié par plusieurs fois, le temps est divisé d’autant. La phase de pompage primaire n’a pas d’astuce : pour aller vite, il faut augmenter le débit de pompage effectif.
Le DPL-2V80 a un débit de pompage qui ne représente que un peu plus de sept dixièmes de celui du V0100, mais sa pression limite est inférieure de trois ordres de grandeur. Si le procédé ne demande que 1 mbar, l’argent supplémentaire dépensé pour une pompe à deux étages n’achète pas de temps ; en revanche, si l’on doit installer ensuite une pompe à vide poussé et disposer d’une pression primaire sous 10⁻² mbar, c’est le modèle qui a sa place.
IV. Deuxième exemple : calcul inverse — quel débit de pompage pour 6 m³ et 8 minutes jusqu’à 1 mbar
Le calcul direct est lent ; en dimensionnement, on utilise plus souvent le calcul inverse : fixer d’abord la cadence de production, puis déterminer le débit de pompage.
S = (V / t) × ln[(P0 − Pu) / (P1 − Pu)] = (6 ÷ 0.133 h) × 7.03 ≈ 316 m³/h (valeur idéale). En ramenant au débit nominal avec le facteur 0.7, il faut environ 452 m³/h.
- DPL-V300B : 280 m³/h, 5.5 kW, ≤8×10⁻² mbar. Après correction, débit réel 196 m³/h, t = (6 ÷ 196) × 7.03 h ≈ 12.9 minutes, soit loin des 8 minutes.
- DPL-V630B : à 50 Hz, débit réel 640 m³/h, 15 kW, ≤8×10⁻² mbar. Après correction, 448 m³/h, t = (6 ÷ 448) × 7.03 h ≈ 5.6 minutes, ce qui laisse une marge de 2.4 minutes pour le dégazage et les écarts de tuyauterie.
Un écart d’un cran : 12.9 minutes contre 5.6 minutes. Le calcul inverse quantifie le « suffisant ou non » : le V300B n’est pas inadapté, mais il lui manque 5 minutes de cadence.
V. Après la pression atmosphérique jusqu’à 1 mbar : quand faire intervenir le Roots
Si le point final est à 1 mbar, une pompe à palettes lubrifiée à un étage suffit ; un Roots est superflu. Un Roots ne peut pas refouler à l’atmosphère ; sa place est sous 10 mbar : lorsque le primaire a ramené la chambre à 10~100 mbar, on l’enclenche pour prendre le relais en vitesse.
Le débit de pompage primaire se règle à 10%20% de celui du Roots : le LC250 a un débit nominal de 250 m³/h, le primaire prend 2550 m³/h ; un DPL-V0040A (40 m³/h) ou un DPL-V0063 (63 m³/h) convient ; accroché directement au V0025A, le primaire ne tient pas, la pression différentielle et l’élévation de température augmentent.
Le chronométrage par segments est plus précis qu’un débit de pompage moyen : les débits effectifs des deux segments diffèrent d’un ordre de grandeur ; en les calculant séparément puis en les additionnant, l’erreur est plus faible qu’en appliquant un seul coefficient à l’ensemble. C’est là que pèche un tableau de dimensionnement qui utiliserait le même S de 1013 mbar jusqu’au bout.
VI. Après le calcul, vérifier : la vitesse de remontée en pression est plus fiable que la formule
Les estimations ci-dessus supposent une « chambre vide propre ». En réalité, les parois de la chambre, les outillages et les pièces dégazent, et il existe des microfuites ; la charge gazeuse Q fait remonter la pression finale : P1 = Q / S_effectif + Pu.
La méthode consiste à fermer la vanne pour mesurer la vitesse de remontée en pression : après stabilisation du pompage, fermer la vanne, relever l’augmentation de pression sur 1 heure ; multiplier par le volume pour obtenir la charge gazeuse. Si la vitesse de remontée en pression est trop élevée, traiter d’abord le dégazage et les fuites, avant de suspecter la pompe. L’ISO 21360-1:2020 (norme nationale équivalente GB/T 40344.1-2021) classe parmi les facteurs d’influence, lors de la mesure du débit volumique par la méthode de pompage, le taux de fuite, le dégazage, l’augmentation de la résistance d’écoulement dans le segment basse pression et le refroidissement par détente approximativement isentropique du gaz. La formule donne une valeur théorique ; la mesure est la base du dimensionnement.
La méthode d’utilisation est « calculer d’abord la direction, mesurer ensuite le résultat » : la formule indique s’il manque un cran ou trois crans, la mesure indique si l’écart vient de la pompe, de la tuyauterie ou du dégazage.
Lectures associées
- V0025A à V0100, pompe à vide à palettes lubrifiée à un étage
- V0160 à V0302, pompe à vide à palettes lubrifiée à un étage
- DPL-V630B, pompe à vide à palettes lubrifiée à un étage, à huile
- Configuration des pompes à vide et vérification du débit de pompage pour four de traitement thermique sous vide
- Questions fréquentes
- Calculateur de débit de pompage et de temps de pompage
Certains modèles ne conviennent pas aux régions en 60 Hz ; pour les projets d’exportation, confirmer avec nous l’adéquation entre l’alimentation et le modèle avant commande.
Lectures associées
- Comment configurer un groupe de pompes pour four de traitement thermique sous vide : ratio Roots, conductance de tuyauterie et calcul du temps de pompage
- Dimensionnement des pompes à vide pour ligne d’emballage sous vide alimentaire : V0040A et autres, calcul selon quatre paramètres — niveau de vide, débit de pompage, fluide, mode de fonctionnement
- Dimensionnement de la pompe à vide à palettes lubrifiée DPL-V0100 : vérification des milieux condensables, poussiéreux et corrosifs
- Centre de produits
- Calculateur de dimensionnement (temps de pompage et conversion d’unités)
- Questions fréquentes sur les pompes à vide