
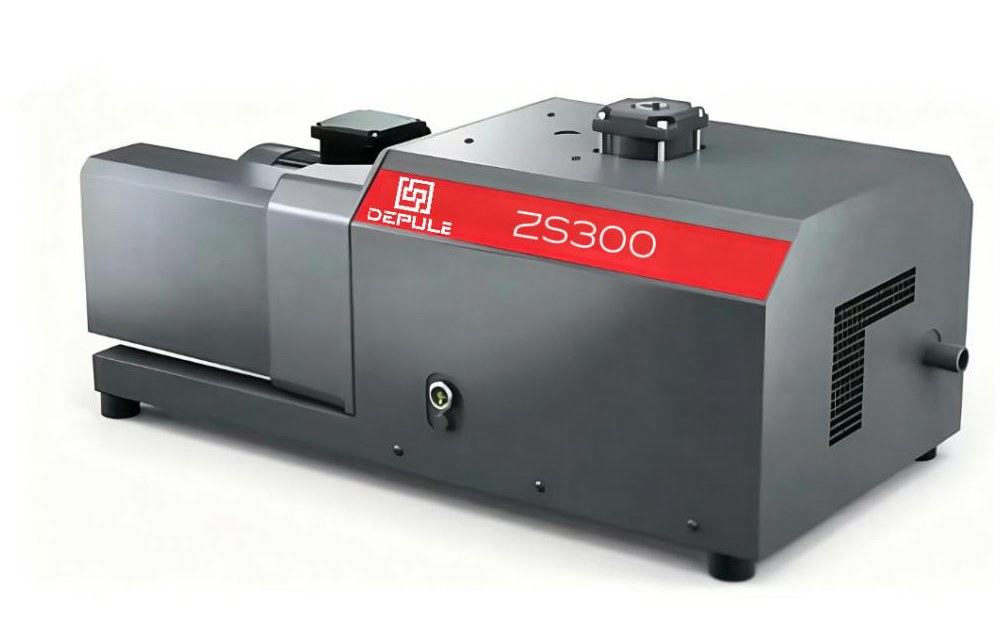
塑料加工用真空泵的差别不在泵本身,而在工艺要的是流量还是稳定的压力。吸塑成型要的是快速把腔体抽到位,挤出定型与定型套要的是长时间不波动的真空,两者选型逻辑不同。
吸塑与热成型
片材加热后靠压差贴模,抽气时间直接决定节拍。抽速按成型腔体容积 × 每小时成型次数折算总用气量,再按 40 ~ 90 kPa 的使用真空度选型。
- 小幅面、单工位:无油旋片泵 V8 / V10 / V16,接口 G3/8″,排气无油雾,可直接装在机台旁。
- 大幅面、多工位:V25 / V40 或 V25L / V40L(机身短,便于装进设备罩内),接口 G3/4″。
- 多条线共用一个真空源:单级油封旋片泵配储气罐,或按中央真空系统做管网。
成型快的工位要注意管路通径与阀门响应时间,通径偏小会让有效抽速大打折扣,铭牌抽速再大也补不回来。
挤出定型与定型套
挤出后的型材在定型套内靠真空贴住定径套壁,要求真空度长时间稳定、不脉动。
稳压靠两件事:储气罐削峰(按泵抽速的 1/5 ~ 1/3 容积配),以及把真空度下限设在泵的稳定工作区间内——不要贴着极限真空跑。单级油封旋片泵 V0040A ~ V0100 配缓冲罐是这个场景的常见配置。
注塑排气与树脂脱泡
注塑机料筒排气与环氧树脂、硅胶脱泡抽的是含少量挥发物的气体,油封机型要开气镇,并在进气侧加装过滤,避免树脂粉尘与可凝物进泵腔。这一步省掉,往往就是几千小时后泵油乳化、抽速下降的直接原因。
真空搬运与吸持
按工件重量、吸盘数量与单只吸盘面积核算所需流量,再乘上泄漏系数(粗糙表面、纸箱、编织袋的泄漏量差异很大)。多工位并联时支路通径要分别核对,否则先动的工位会把流量抢走。
木工、石材、玻璃的吸附工位粉尘大,进气侧必须加装过滤器,粉尘进入泵腔是旋片磨损最快的一条路径。
配套建议
| 工艺 | 需要确认的输入 | 配套 |
|---|---|---|
| 吸塑 / 热成型 | 腔体容积、每小时成型次数、使用真空度 | 储气罐、管路通径、快排阀 |
| 挤出定型 | 定型套数量、允许压力波动范围 | 缓冲罐、精密过滤、稳压控制 |
| 注塑排气 / 脱泡 | 挥发物种类、是否含粉体 | 气镇、进气过滤、油雾分离 |
| 真空搬运 | 工件重量、吸盘数量与面积、表面材质 | 过滤器、支路阀门、真空表 |
需要选型建议时,把上面这些输入发给我们,工程师按工况核算抽速并给出配套清单。部分机型不适用于 60Hz 地区,出口到 60Hz 市场请在询价时注明国家、电压与频率。
相关页面
常见问题解答
吸塑机选真空泵,先看抽速还是先看真空度?
先确认工艺要的使用真空度(这类工位一般在 40 ~ 90 kPa),再按成型腔体容积 × 每小时成型次数折算总用气量定抽速。管路通径与阀门响应会吃掉相当一部分有效抽速,铭牌抽速选够、管路偏小,成型节拍照样上不去。
挤出定型为什么要配储气罐?
定型套要求长时间稳定的负压,储气罐用来削峰,容积按泵抽速的 1/5 ~ 1/3 配。不配缓冲罐,压力会随挤出波动,型材尺寸与表面质量跟着不稳。另外真空度下限要设在泵的稳定工作区间内,不要贴着极限真空跑。
真空吸盘吸不住工件,是不是泵不够大?
不一定。先按工件重量、吸盘数量与单只面积核算所需流量,再乘泄漏系数(粗糙表面、纸箱、编织袋差异很大)。流量够了还吸不住,查支路通径、过滤器堵塞与接头泄漏 —— 这三点比换更大的泵省钱。