
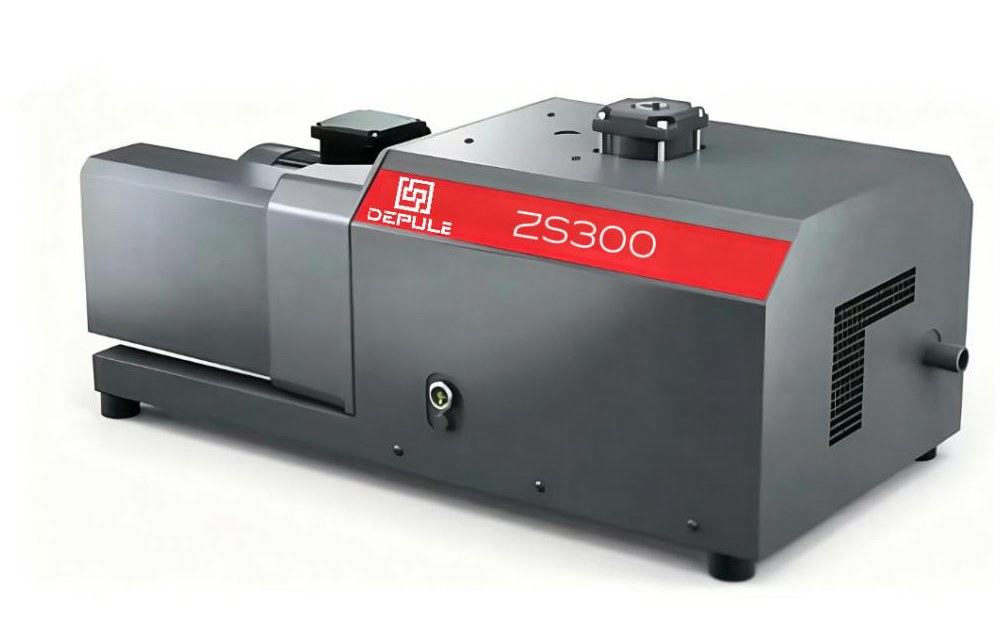
プラスチック加工用真空ポンプの違いはポンプ自体ではなく、工程が求めるのが流量なのか安定した圧力なのかにあります。真空成形ではキャビティを素早く所定の真空度まで引くことが重要で、押出定形と定形套では長時間変動しない真空が必要です。両者の選定ロジックは異なります。
真空成形と熱成形
シートを加熱した後、差圧で型に密着させます。排気時間がタクトを直接左右します。排気速度は成形キャビティ容積 × 毎時の成形回数から総必要空気量を換算し、40 ~ 90 kPa の使用真空度に合わせて選定します。
- 小サイズ・単一ステーション:無油ロータリベーン真空ポンプ V8 / V10 / V16、接続口 G3/8″。排気に油霧がなく、機械のすぐ横に設置できます。
- 大サイズ・多ステーション:V25 / V40 または V25L / V40L(本体が短く、装置カバー内に組み込みやすい)、接続口 G3/4″。
- 複数ラインで同一の真空源を共用:単段油封ロータリベーン真空ポンプにエアタンクを組み合わせるか、中央真空システムで配管網を構成します。
成形速度が速いステーションでは、配管径とバルブ応答時間に注意が必要です。配管径が小さいと有効排気速度が大きく低下し、銘板排気速度が大きくても補えません。
押出定形と定形套
押出後の形材は、定形套内で真空により定径套の壁に密着させます。真空度は長時間安定し、脈動しないことが求められます。
圧力安定化の要点は二つです。エアタンクでピークを削ること(ポンプ排気速度の 1/5 ~ 1/3 の容積を目安)、そして真空度の下限をポンプの安定動作域内に設定し、限界真空に張り付かせないことです。単段油封ロータリベーン真空ポンプ V0040A ~ V0100 に緩衝タンクを組み合わせる構成は、この用途でよく用いられます。
射出成形の排気と樹脂の脱泡
射出成形機のバレル排気や、エポキシ樹脂・シリコーンの脱泡では、少量の揮発成分を含むガスを吸引します。油封式モデルではガスバラストを開き、吸気側にフィルターを追加して、樹脂粉塵や凝縮性成分がポンプ室内に入るのを防ぎます。この工程を省くと、数千時間後にポンプ油が乳化し、排気速度が低下する直接的な原因になりやすいです。
真空搬送と吸着
ワーク重量、パッド数、パッド単体の面積から必要流量を算出し、そこに漏れ係数(粗い表面、段ボール、編み袋では漏れ量の差が大きい)を掛けます。多ステーション並列時は支路ごとに配管径を確認してください。そうしないと、先に動作したステーションが必要流量を奪います。
木工、石材、ガラスの吸着ステーションは粉塵が多いため、吸気側にフィルターを追加します。粉塵がポンプ室内に入ると、ロータリベーン摩耗が速く進む経路の一つになります。
組み合わせの提案
| 工程 | 確認する入力 | 組み合わせ |
|---|---|---|
| 真空成形 / 熱成形 | キャビティ容積、毎時の成形回数、使用真空度 | エアタンク、配管径、急速排気弁 |
| 押出定形 | 定形套の数、許容圧力変動範囲 | 緩衝タンク、精密フィルター、圧力安定化制御 |
| 射出成形の排気 / 脱泡 | 揮発成分の種類、粉体の有無 | ガスバラスト、吸気フィルター、油霧分離 |
| 真空搬送 | ワーク重量、パッド数と面積、表面材質 | フィルター、支路バルブ、真空計 |
選定提案が必要な場合は、上記の入力をお送りください。エンジニアが使用条件に基づいて排気速度を計算し、組み合わせリストを提示します。一部モデルは 60Hz 地域には適用できません。60Hz 市場へ輸出する場合は、お見積り時に国、電圧、周波数を明記してください。