
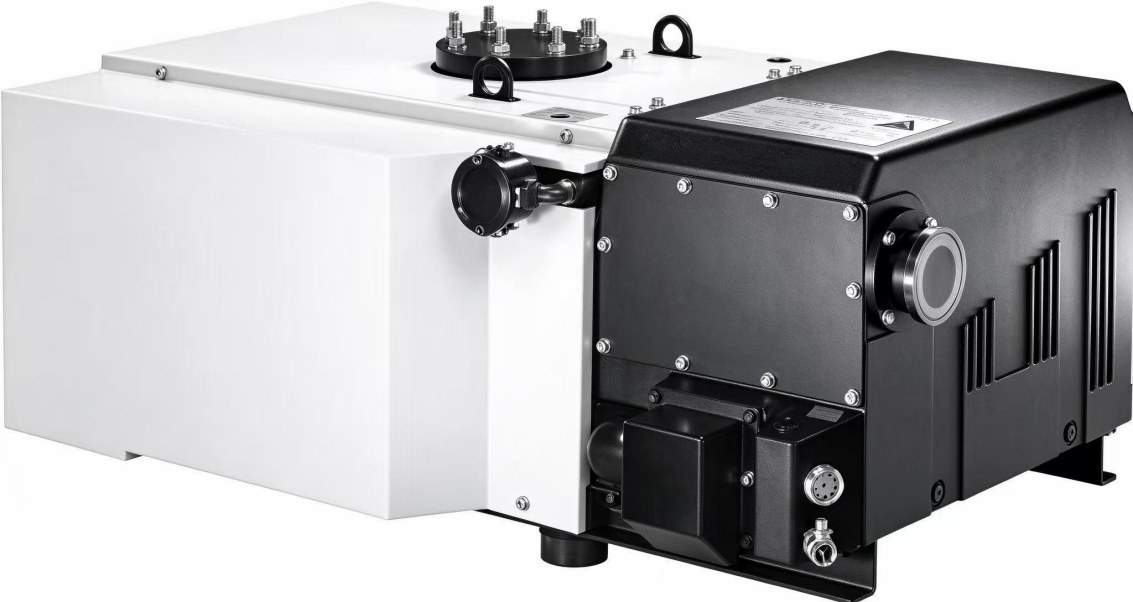
真空熱処理炉のポンプユニット構成を誤る最もよくあるケースは、ポンプが小さすぎるのではなく、構成後に中間区間を計算していないことです。炉は 4 m³、ポンプ銘板は 640 m³/h、帳簿上は 0.5 mbar まで 2~3 分で到達するはずが、現場では 7~8 分かかります——差の時間はポンプではなく、炉口からポンプ吸気口までの数メートルの配管と 2 つのフランジの間にあります。
この記事では工学的な計算手順を一通りたどります。まず直列システムの式を説明し、次に真空熱処理炉ポンプユニットの完全な計算例で排気速度、配管径、排気時間をつなげ、続いて深真空域のルーツ比を計算し、最後に圧力上昇率で一度検証します。
一、ポンプユニットは 2 台のポンプを接続するだけではない:直列後の排気速度は最も細い区間で決まる
ポンプとチャンバーの間には常に配管、バルブ、フィルターがあります。各区間にはコンダクタンス C があり、単位は排気速度と同じ(m³/h または L/s)です。直列時は加算ではなく、逆数の和で合成します:
1 / S_有効 = 1 / S_ポンプ + 1 / C_配管
この式は真空熱処理炉ポンプユニットの基本的事実を決めます:配管コンダクタンスがポンプ排気速度より小さい場合、ポンプを大きくしても意味がなく、実効排気速度はコンダクタンスに抑えられ、その上限はコンダクタンスそのものです。
長い円管のコンダクタンスは流態に応じて式を選びます。空気 20 ℃ では粘度 η = 1.82×10⁻⁵ Pa·s、粘性流(クヌーセン数 Kn < 0.01、粗真空域はほぼこの領域)では:
C = π d⁴ p̄ /(128 η L)
d は管内径(m)、L は管長(m)、p̄ は管内平均圧力(Pa)です。この式では d が 4 乗になっており、内径が半分になるとコンダクタンスは 1/16 に低下します。同じポンプでも DN100 と DN50 を接続した場合の排気曲線が 2 倍以上異なる理由もここにあります。
エルボとティーには解析解がないため、工学上は等価長さに換算します。エルボ、バルブ、ベローズをそれぞれ管径の数倍の直管に換算し、直管長さに加えて計算します。本計算例では 6 m の直管を 10 m の等価長さに換算しており、やや保守的な取り方です。
二、計算例 1:4 m³ 炉室、DN100 配管、0.5 mbar まで排気
条件:真空焼入れ炉、炉室の正味容積 4 m³(治具を差し引いた値)、目標使用圧力 0.5 mbar、主ポンプは DPL-V630B(50Hz の実際の排気速度 640 m³/h、ガスバラスト閉時の限界圧力 ≤8×10⁻² mbar、吸気 DN100/DN160)。
まず DN100、等価長さ 10 m のコンダクタンスの圧力による変化を計算します:
| 管内平均圧力 | コンダクタンス C(DN100、L=10 m) | 実効排気速度 S_有効 | 銘板比 |
|---|---|---|---|
| 1 mbar | 4855 m³/h | 565 m³/h | 88% |
| 0.5 mbar | 2427 m³/h | 506 m³/h | 79% |
| 0.1 mbar | 485 m³/h | 276 m³/h | 43% |
この表は見落とされやすい事実を示しています:圧力が低いほど、同じ管のコンダクタンスは小さくなります(粘性流のコンダクタンスは圧力に比例します)。粗引き段では配管はほとんど損失になりませんが、深真空域に向かうほど配管は関門のようになります。0.1 mbar ではこの DN100 の管は排気速度の 43% しか通しません。
排気時間は等温近似で区間ごとに計算します:
t =(V / S)× ln(p₁ / p₂)
- 1013 → 10 mbar、この区間の低めの値 565 m³/h を採用:t₁ =(4 / 565)× 3600 × ln(101.3)= 118 s ≈ 2.0 min
- 10 → 0.5 mbar、550 m³/h(0.5~10 mbar 区間の平均値)を採用:t₂ =(4 / 550)× 3600 × ln(20)= 78 s ≈ 1.3 min
合計は約 196 s、すなわち 3.3 min です。同じポンプで配管損失をすべて無視し、640 m³/h で計算すると 172 s(2.9 min)にすぎません——配管が時間の約 14% を占めます。目標圧力が低いほど、この割合は大きくなります。
次に DN100 を DN50 のレジューサに変えます(多くの現場では炉口が G2″、ポンプ吸気口が DN100 で、間に無理にレジューサを入れています):
| 配管 | 0.5 mbar でのコンダクタンス | 実効排気速度 | 銘板比 |
|---|---|---|---|
| DN100、L=10 m | 2427 m³/h | 506 m³/h | 79% |
| DN50、L=10 m | 152 m³/h | 123 m³/h | 19% |
同じ DPL-V630B、630 超 m³/h のポンプでも、実効排気速度は 123 m³/h まで低下します。この排気速度で 10→0.5 mbar の区間を再計算すると、時間は 78 s から 320 s(5.3 min)に延び、炉全体の排気時間は 3.3 min から 7.3 min になります——これが「ポンプは壊れていないのにタクトが基準に達しない」最もよくある原因です。レジューサ区間は短くできるなら短くし、呼び径はポンプ吸気口径に合わせ、炉口のねじに合わせないでください。
三、計算例 2:0.05 mbar の深真空排気で、LC2600 がなぜ 200 余りまでしか残らないのか
プロセス要求は 0.05 mbar 以下で、単段ポンプの下限は 0.1 mbar 程度にあるため、二段+ルーツが必要です。構成はサイト内製品ページに示された典型組み合わせを採用します:DPL-2V275(255 m³/h、7.5 kW、限界 5×10⁻⁴ mbar、吸気 ISO63)を前段、LC2600(2600 m³/h、ISO160 吸気、ISO100 排気)をブースター段とします。
0.05 mbar で DN100 配管(等価 10 m)により計算します:
| 配管 | コンダクタンス C | 直列後の S_有効(ポンプ 2600 m³/h) |
|---|---|---|
| DN100、L=10 m | 243 m³/h | 222 m³/h |
| DN160、L=10 m | 1591 m³/h | 987 m³/h |
2600 m³/h のルーツポンプを DN100 配管に接続すると、チャンバーまでの実効排気速度は 222 m³/h しかありません。 DN160 に変えると、同じポンプで 987 m³/h になり、4.4 倍の差になります。配管径をルーツ吸気口径に合わせていないことが、この圧力域で最も手戻りが多い誤りです。
この区間の 2 つ目の制約は前段から来ます。ルーツポンプ自体は気体を圧縮せず、気体を前段入口から前段排気側へ移送するため、入口で得られるガス量は前段の排気容量に制限されます。概略関係は「ルーツ入口排気速度 ≤ 前段排気速度 × その圧力での圧縮比」です。2V275 と LC2600 の排気速度比は約 1:10 で、サイト内に示された典型組み合わせであり、前段が先にボトルネックになることはありません——この案件の実際のボトルネックは配管であり、ポンプではありません。 そのため判断順も固定されます。まず配管コンダクタンスを計算し、次にルーツと前段の排気速度比を見て、最後にポンプ本体を疑います。
さらに 2 点は制御ロジックに組み込む必要があります。ルーツポンプは大気圧から直接起動できず、前段が入口を許容圧力まで排気した後に投入する必要があります。許容値は同梱の取扱説明書に従います。停止順序は逆で、先にルーツを停止し、その後に前段を停止します。そうしないと前段停止と同時にルーツ排気側の圧力が上昇します。差圧インターロックは省略できず、人為的に短絡してもいけません。
四、圧力上昇率による検証:漏れ率と放出ガスが排気速度をどれだけ損なうか
ポンプを選定した後、圧力上昇率からガス負荷を一度逆算すると、「ポンプが足りるか」を明確にできます。炉室 4 m³、JB/T 8195.3 の 0.67 Pa/h 基準(一部設備では、公開されている DB-SAF644 真空熱処理炉の指標のように、ポンプ停止後の圧力上昇率が 0.4 Pa/h 程度まで実測できるものもあります):
Q = V × Δp / Δt = 4 × 0.67 = 2.68 Pa·m³/h = 7.44×10⁻⁴ Pa·m³/s、すなわち 7.44×10⁻³ mbar·L/s。
- 1 mbar でこの負荷を維持する場合:S = Q / p = 7.44×10⁻³ / 1 = 7.4×10⁻³ L/s、0.027 m³/h に相当します。機械式ポンプはこの圧力域の放出ガス量に対して十分余裕があります。
- 6×10⁻³ Pa で同じ負荷を維持する場合:S = Q / p = 7.44×10⁻⁴ / 6×10⁻³ = 0.124 m³/s、446 m³/h に相当します。ただしこの圧力はすでにロータリーベーン真空ポンプの作動範囲を超えており、排気速度の要求は高真空ポンプで対応する必要があります。
結論は明白です:mbar 域のポンプ選定で見るのは容積とタクトであり、放出ガス量ではありません。放出ガス量が実際に効いてくるのは 10⁻² Pa 以下です。 機械式ポンプを大きくして深真空排気の遅さを解決しようとするのは、方向性が誤っています。
五、3 種類の典型炉型におけるポンプユニット構成
| 炉型 | 炉室正味容積 | 使用圧力 | ポンプユニット | 説明 |
|---|---|---|---|---|
| 実験用箱型炉、管状炉 | 0.3~0.8 m³ | 1 mbar 級 | DPL-V0155 単機(150/175 m³/h、4.0 kW、0.3 mbar、G2″) | 単機で直接排気、ポンプ前にフィルターを追加;配管は G2″ に合わせて十分に確保し、G1″ に縮めないでください |
| 中型焼戻し炉、焼なまし炉 | 1~2 m³ | 0.5 mbar | DPL-V0302(300/360 m³/h、7.5 kW) | 排気速度の余裕は大きくなく、DN100 以下の配管では時間が明らかに延びます |
| 中型炉、0.1 mbar 級要求 | 1~2 m³ | 0.1 mbar | DPL-V300B(280 m³/h、5.5 kW、≤0.08 mbar) | 短い胴体で、パッケージ設備内部に配置しやすい |
| 大型真空焼入れ炉 | 3~6 m³ | 0.5 mbar | DPL-V630B(公称 700 / 実際 640 m³/h、15 kW、DN100/DN160) | 3 段階ガスバラスト;730 kg、重量に応じた基礎を設置 |
| 大型炉 + 深真空域 | 5~10 m³ | 0.05 mbar 以下 | DPL-2V275 + LC2600(255 + 2600 m³/h) | 段間配管は ISO160 で構成し、DN100 ではルーツの排気速度が大きく削られます |
六、繰り返し踏みがちな 5 つの落とし穴
- ポンプ吸気口のねじに合わせて配管する。 炉口は多くの場合 G2″、ポンプ吸気口は DN100 で、間にレジューサを入れると、0.5 mbar でのコンダクタンスは 2427 m³/h から 152 m³/h に低下します。レジューサは短くできるなら短くし、呼び径はポンプ吸気口径に合わせます。
- 銘板排気速度でタクトを計算する。 銘板値はポンプ吸気口フランジ位置の値であり、配管、エルボ、フィルターを差し引いて初めてチャンバー位置で使える排気速度になります。目標圧力が低いほど、割引は大きくなります。
- ルーツを「排気速度の増幅器」として使う。 ルーツは同じ圧力点で排気速度を増幅するだけで、限界真空を変えません。限界は前段で決まります。前段の限界圧力が不足していれば、どんなに大きいルーツを組み合わせても同じ下限に抑えられます。
- 段間配管を前段の口径に合わせる。 ルーツ排気側から前段へ向かうこの配管がルーツの背圧を決めます。細く長い配管は人為的に背圧を高めることになり、温度上昇と過負荷を招きます。
- 60Hz 案件で 50Hz のパラメータをそのまま流用する。 排気速度とモーター出力はいずれも周波数により変化し、一部機種は 60Hz 地域に適用できません。輸出案件では発注前に電源と機種の適合を確認する必要があります。
関連記事
- 真空熱処理炉の真空ポンプ構成と排気速度計算
- LC シリーズルーツ真空ポンプ LC250–LC4200
- DPL-V630B 単段油封ロータリーベーン真空ポンプ
- 二段 2V80 / 2V275 油封ロータリーベーン真空ポンプ
- 真空熱処理・冶金業界向けポンプ
- 排気速度と排気時間の計算ツール
一部機種は 60Hz 地域に適用できません。輸出案件では発注前に、電源と機種の適合について当社までご確認ください。
関連記事
- 食品真空包装ラインの真空ポンプ選定:V0040A などは真空度、排気速度、媒体、運転方式の 4 項目で計算
- DPL-V0100 油封ロータリーベーン真空ポンプ選定:凝縮性、粉塵、腐食性媒体の確認
- 200–700 m³/h 真空ポンプ選定:接続口径と出力のマッチング
- 製品センター
- 選定計算ツール(排気時間と単位換算)
- 真空ポンプのよくある質問