
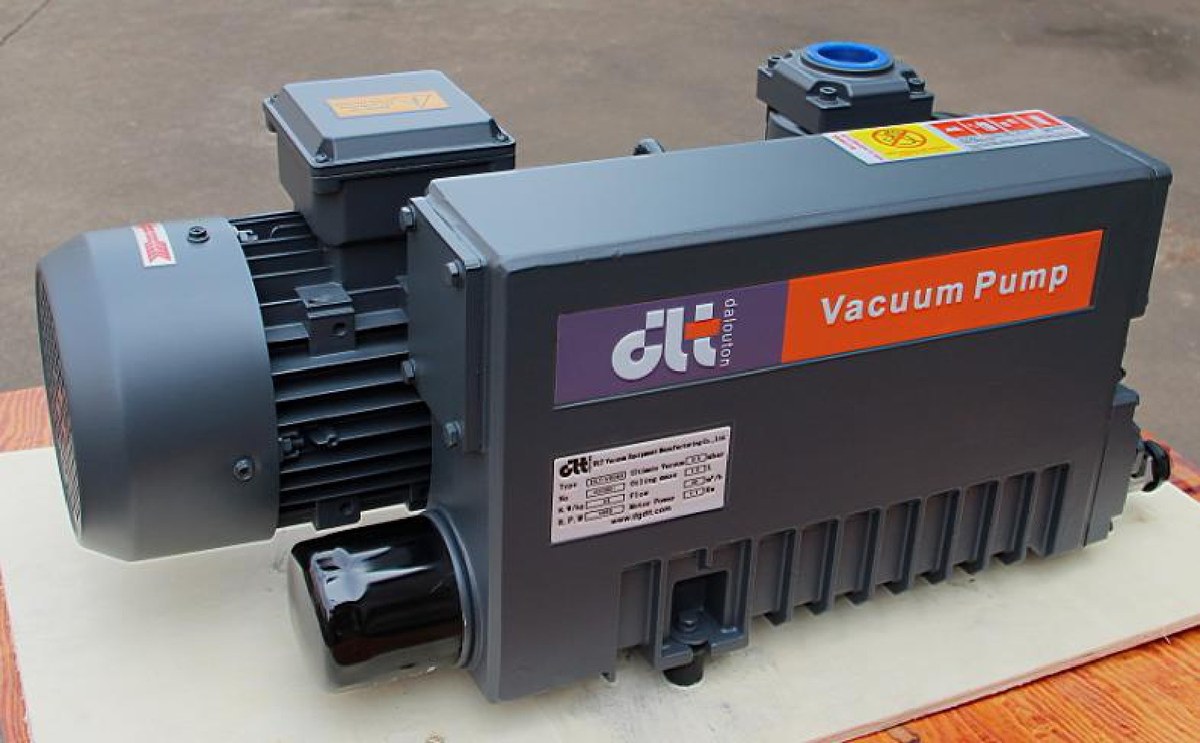
ベーンの摩耗はベーンポンプの典型的な漸進的故障であり、突然起きるものではない。まず排気速度が少しずつ落ち、到達真空度が少しずつ上がるという形で、数週間あるいは数ヶ月前からサインを発している。ポンプ内で常にケーシング壁に沿って摺動している部品はベーンだけであり、油封式ポンプは油膜で摩擦を低減し、オイルフリーポンプはグラファイトまたはカーボン-グラファイトの自己潤滑に頼っている。いずれにせよ、摩耗して失われた材料が自然に戻ることはない。問題は、現場の多くの人がワークが吸着しなくなったり、チャンバーがプロセス圧力まで排気できなくなって初めてポンプを調べることであり、その時点では摩耗はしばしばベーンからケーシング内壁にまで広がっており、ベーン交換の作業がポンプ交換の作業に変わってしまう。
以下では判断方法を「ポンプを分解しない」から「分解する」へと順に並べる。どのシグナルも始業前点検で測定できる。
一、ベーン摩耗がなぜ先に排気速度を奪い、次に到達真空度を奪うのか
ベーンはロータ溝の中で遠心力(一部の構造ではスプリングも加わる)によって振り出され、先端がケーシング壁に押し付けられ、三日月形の作動室を吸気側と圧縮側に仕切る。摩耗は2箇所で発生する:先端の接触帯が広がること、ベーンが半径方向に短くなること。どちらの変化も同じことを指し示す——先端とケーシング壁の隙間が大きくなり、圧縮側の高圧ガスが隙間を通って吸気側に逆流する。
逆流の結果は順番に現れる:
- 到達真空度が先に悪化する。 単段ポンプの到達真空度はもともと単段の圧縮比に制約されており、隙間が漏れると圧縮比が上がらない。DPL-V0025Aはガスバラスト閉時の到達真空度0.5 mbar、DPL-V0100は0.1 mbarであり、同じ単段油封式構造でも0.1 mbarのグレードは隙間により敏感で、先に落ちる。
- 排気速度がその後低下する。 容積効率が落ち、公称100 m³/hが実際にはフルに発揮できず、落ち込みが大きいほど顕著になる。
- 油温と騒音が上昇する。 逆流ガスが繰り返し圧縮され、仕事が熱に変わる;ベーンが溝の中でぐらつき、金属打音が発生する。
二、ポンプを分解しない5つのシグナル
| シグナル | 測定方法 | 異常とみなす基準 |
|---|---|---|
| 無負荷到達真空度 | 吸気バルブを全閉し、無負荷で15~20 min運転、ポンプ入口に真空計を直接接続 | 実測値が公称より一桁悪い(例:0.1 mbarグレードが1 mbarしか到達しない) |
| 固定条件での排気時間 | 同じチャンバーを大気圧から目標圧力まで排気する秒数を記録し、ベースラインを構築 | ベースラインより15%遅ければ調査開始、25%以上遅ければ分解 |
| ポンプ油中の異物 | 油交換時に古い油を一杯受け、静置して観察 | 銀白色の屑(鋳鉄ベーン)または黒色の細屑(カーボンベーン) |
| 運転騒音 | 定速運転時に聴く、または金属棒をポンプ本体に当てて内部を聴く | 均一な唸りが断続的な「カチッ」音に変わる;金属摩擦音が出たら即停止 |
| 油位と電流 | 毎週油位を記録、運転電流を記録 | 油位の減りが通常より早い(油が吸気側に持ち去られる);電流が定格より5%~10%低い |
3番目は初期シグナルであり、見落とされやすい——多くの人は油交換時に古い油をそのまま排出し、決して見ない。4番目は区別が必要だ:ベアリング故障の異音はエンドカバー側に偏り、ベーンのぐらつきによる「カチッ」音はポンプ本体の中下部で、回転数に同期する。
三、計算例:排気速度が20%落ちると、生産能力はどのくらい落ちるか
排気時間は t = (V / S) × ln(P0 / P1) で概算する。Vはチャンバー容積、Sは有効排気速度(m³/sに換算するか、Vと同じ単位にする)、P0、P1は開始圧力と終了圧力。DPL-V0100(50 Hz排気速度100 m³/h、3.0 kW、ガスバラスト閉時到達真空度0.1 mbar)で1 m³のチャンバーを1013 mbarから1 mbarまで排気する場合を例にとる:
- 新品ベーン:S = 100 m³/h、V/S = 1/100 h = 36 s、t = 36 × ln(1013) = 36 × 6.92 ≈ 249 s
- 有効排気速度が80 m³/hに低下(隙間漏れ20%):V/S = 45 s、t = 45 × 6.92 ≈ 311 s
1回あたり62 s増える。これは20%の生産能力損失ではなく、25%だ——排気時間は排気速度に反比例し、1 ÷ 0.8 = 1.25。1日に200サイクル運転すれば、余分にかかるのは3.4時間。この式は、現場で「少し遅くなった気がする」という感覚がすでに一割以上落ちていることが多い理由も説明している:人は十数秒の差には鈍感だが、毎日2~3時間多くかかることには敏感だ。
四、分解確認:3つの項目を測定する
漏れ箇所、油種、ガスバラストバルブを排除した後、分解して3つの項目を見る:
- ベーンの厚さと長さ、備品図と照合する。修理業界の通例の判断基準は、半径方向の摩耗量が約1 mmに達した場合、または欠けや貫通亀裂が発生した場合に交換する;この値は寿命の予告ではなく、「交換すべき」というレッドラインにすぎない。
- ケーシング内壁。指で触れ、ライトの下で見て、深い溝、引っかき傷、楕円度の明らかな変化があれば、隙間がすでにケーシング壁を削っていることを示す。この場合ベーンだけ交換しても無駄で、ケーシングまたはポンプ全体を交換する必要がある。
- ロータ溝。カーボン堆積物やバリがあるとベーンが溝の中で詰まり、伸縮が不十分になり、片側だけ摩耗が特に激しくなる。
交換時はセットで交換し、最も摩耗した1枚だけを交換してはならない。新旧ベーンの高さは0.数ミリ差があり、同じロータに取り付けると、新品ベーンがより強く押し付けられ、より多くの荷重を負担し、かえって残りの旧ベーンとケーシング壁を一緒に加速摩耗させる。V0025A–V0100シリーズは同じロータ上のベーン数が固定されており、セット単位で備品を注文する方が手間が省ける。
五、交換時期をどう決めれば支障が出ないか
時間数で計画を立てるのは参考程度にとどめるべきだ:オイルフリーポンプのカーボン-グラファイトベーンは、メーカーが一般的に10000~20000時間程度を示す;油封式ポンプは構造が異なり、油膜が密封に関与するため、点検時期はさらに後になる。これらの数値は異なる条件でのばらつきが大きく、粉塵を含むガスの排気、長期24時間高温運転、頻繁な起動停止などは、いずれも実寿命を押し下げる。
より信頼できる方法は二本立てだ:時間数で在庫を準備し、実測データで交換する。 毎週1回、無負荷到達真空度と固定条件での排気時間を記録し、2つの曲線が一緒に下がっていれば隙間が拡大している;いずれかがベースラインの25%を超えたら、停止ウィンドウに組み込む。こうすれば備品は1ヶ月前に到着し、ポンプが止まってから発注する必要がない。
ついでに言えば、ベーンが摩耗し始めるとき、しばしば他にも一緒に壊れているものがある:オイルミストセパレーターエレメントが詰まると油位が異常になり、クランクケース圧力が上昇する;吸気フィルターが破れると粉塵が直接チャンバーに入り、摩耗が速まる。この2箇所を先に処理すべきであり、吸気フィルターと粉塵条件には圧力損失から有効排気速度を換算する計算方法があり、ポンプ油の乳化の記事では乳化がどのようにベーンを追い詰めるかを説明している。ベーン交換時にポンプ油、オイルミストセパレーターエレメント、吸気フィルター、エンドカバーシールを一度に揃えて交換すれば、次回また分解するよりコストが抑えられる——DPL-V0100は油量2 L、DPL-V0025Aは油量0.75 L、V25オイルフリーモデルには油路がなく、メンテナンスはベーンと吸気フィルターに集中する。
六、これらの場合はまずポンプを分解しない
- 負荷時に真空が悪く、無負荷は正常:まずシステムの漏れ箇所、配管とフランジのシールを調べる。ベーンではない。
- 排気速度が全体的に低下しているが油位は正常、到達真空度は変わらない:吸気フィルターの詰まりと配管のコンダクタンスを調べる。
- 到達真空度が上がらない、油が白濁:凝縮性ガスが油に入った。まずガスバラストと前置凝縮器を解決する。
- ガスバラストバルブが完全に閉まっていない:吸気側に漏れ穴を開けたのと同じで、現象はベーン摩耗と非常に似ている。
選定段階で遠回りを避けられるのはここだ:真空ポンプ排気時間計算で目標チャンバー、目標圧力の時間を先に計算し、後のベースラインとすることができる;6項目の条件(目標真空、チャンバー容積、ガス組成、連続または間欠、接続口と電圧周波数、納品地)を明確にしてから機種を決定する。よくある質問には対応する項目がある。60 Hz地域の注意:一部の機種は60 Hz電源に適さないため、注文前に工場に対応するモーターと回転数構成を確認する必要がある。