
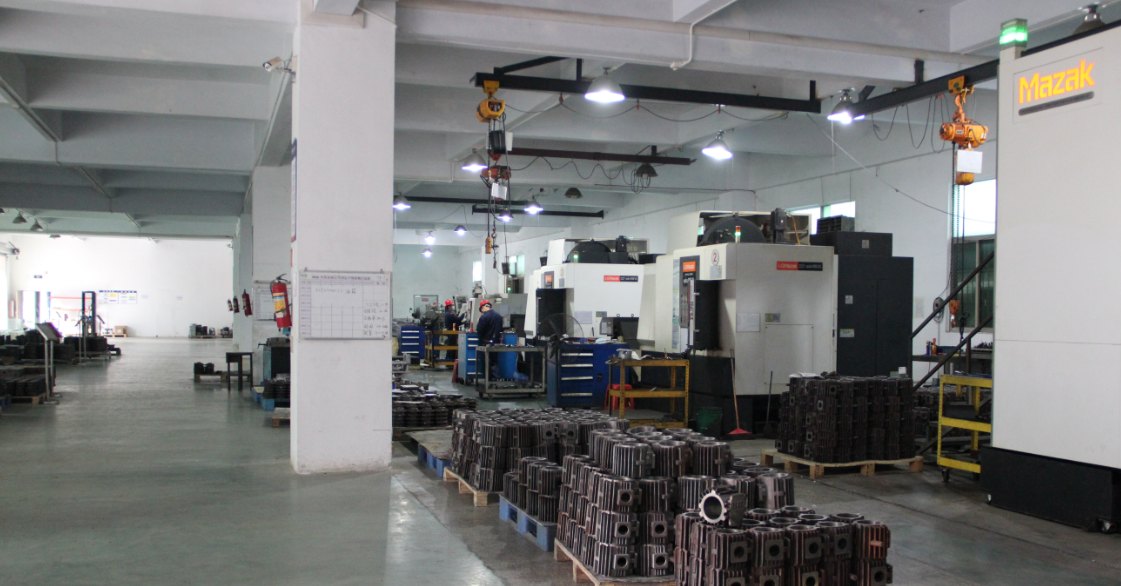
真空ポンプの気密性は、組立時にボルトを締め付ければ得られるものではありません。同じ図面でも、注湯温度が数十度違う、時効処理を1回省く、シール面の平面度が数マイクロメートル超えるといった違いは、最終的に同じ現象として現れます。ポンプがある圧力まで排気すると止まる、あるいは排気時間が試作機より長くなる、という現象です。ポンプ本体はこの連鎖の起点であり、気密性は鋳造と機械加工の2工程で決まり、組立はそれを顕在化させるだけです。
まず2つの指標を分ける:速く排気できることと、どこまで排気できるか
ポンプ本体の漏れにより、ユーザーが見るのは2つの異なる症状で、計算方法も異なります。
排気時間は t = (V / S) × ln(p0 / p1) で推定します。DPL-2V18 を例にすると、定格排気速度 17 m³/h は 4.72 L/s に換算され、8 L のチャンバを 1013 mbar から 1 mbar まで排気する場合:t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s。この数値は容積と排気速度だけに関係し、ポンプ本体が漏れていてもいなくても、初期の排気速度に大きな差はありません。
到達圧力は別問題です:p = Q / S。Q はチャンバに入る総ガス負荷(漏れ + 材料からの放出ガス + プロセスからの放出ガス)、S は有効排気速度です。DPL-2V18 の公称到達圧力は 1×10⁻³ mbar で、逆算すると許容負荷は Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s です。漏れ率がこのラインを超えると、ポンプ自体がどれほど良くても公称到達圧力には達しません。したがって、真空ポンプの気密性の判定基準は「目視で漏れがない」ことではなく、この Q のラインです。
鋳造段階:気孔と引け巣は仕上げ加工で自然に消えることはない
当サイトに掲載されている生産中のロータリベーン真空ポンプとルーツ真空ポンプは、材質が鋳鉄 / 鋳アルミニウムと表記されています。ねずみ鋳鉄品は GB/T 9439-2010「ねずみ鋳鉄品」に基づいて引張強さ、硬さ、金属組織を検査します;黒鉛形状と基地の緻密度が、鋳物の加工後の表面品質と耐圧性を直接左右します。肉厚差の大きいポンプ本体は、肉厚