
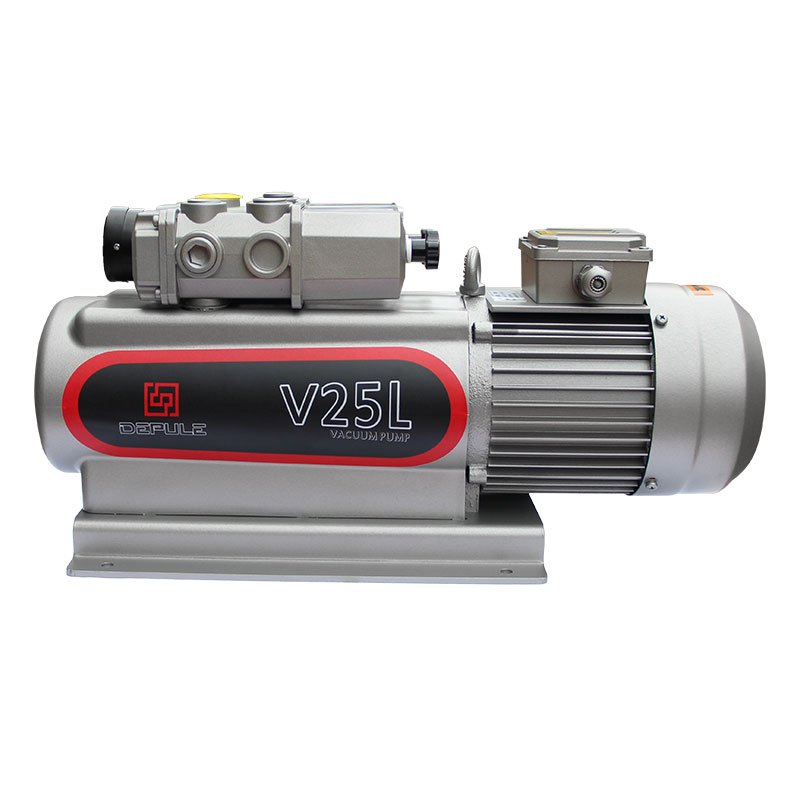
選定表では、V3、V8、V10、V16 の到達真空度がいずれも 90 kPa と記載されています。この数字を見て、まず「1気圧未満で物を吸着できるのか」と疑問を持つ人も少なくありません。電子組立ラインの吸着パッド、テーピング機のピック&プレースヘッド、ロボットのエンドエフェクタでは、多くの動作がまさにこのクラスのポンプによって支えられています。問題はポンプではなく、吸着力の計算方法にあります。
90 kPa は真空度であり、空気の 90% を排気したという意味ではありません
表の 90 kPa は大気圧基準の真空度を指します。標準大気圧 101.3 kPa で換算すると、ポンプ吸込口のアブソリュート圧力は約 11 kPa です。製品ページには「使用真空度 85 kPa」とも記載されており、これは連続運転時にポンプ吸込口がおおむね 16 kPa のアブソリュート圧に維持されることを意味します。2つの数値の差は 5 kPa で、その差は配管圧損と吸着パッドの漏れによるものです。公称到達値は、吸込口を塞いだ場合にのみ読み取れる値です。
吸着パッドに働く力は、差圧と受圧面積のみに関係します。
F = ΔP × A
φ50 吸着パッドの面積は 19.63 cm² で、60 kPa 真空度時の差圧を 60 kPa として計算すると、F = 0.001963 m² × 60000 Pa ≈ 118 N、約 12 kgf です。これは理論値です。以下に口径別に示します。
| 吸着パッド口径 | 有効面積 | 60 kPa 真空度時 | 85 kPa 真空度時 |
|---|---|---|---|
| φ20 | 3.14 cm² | 18.8 N / 1.9 kgf | 26.7 N / 2.7 kgf |
| φ30 | 7.07 cm² | 42.4 N / 4.3 kgf | 60.1 N / 6.1 kgf |
| φ40 | 12.57 cm² | 75.4 N / 7.7 kgf | 106.8 N / 10.9 kgf |
| φ50 | 19.63 cm² | 117.8 N / 12.0 kgf | 166.9 N / 17.0 kgf |
| φ80 | 50.27 cm² | 301.6 N / 30.7 kgf | 427.3 N / 43.6 kgf |
| φ100 | 78.54 cm² | 471.2 N / 48.0 kgf | 667.6 N / 68.1 kgf |
同じ表を 85 kPa で計算すると、数値は 1.42 倍になります。差圧が倍になれば力も倍になり、ポンプの出力とは直接関係しません。
安全率:理論値は半分に割る
吸着パッドは剛体ではなく、ワーク表面には油膜、表面テクスチャ、変形があり、シールリップも完全には密着しません。工学上は吸着方向に応じて係数を取ります。水平上向き吸着で加速度なしの場合は 2 倍、側面吸着、加速度あり、またはワーク表面が粗い場合は 3 倍以上とします。
例:2 kg のアルミ板に φ30 吸着パッドを 4 個使用し、60 kPa 真空度の場合。1 個あたり 4.3 kgf、合計 17.2 kgf で、2 倍の係数では許容 8.6 kgf となり、余裕は 4 倍以上あります。同じワークで φ20 を 2 個に変更すると、合計 3.8 kgf、半分に割ると 1.9 kgf しか残らず、ワーク重量を下回ります。頻度は多くない偶発的な落下は、こうして起こります。
排気速度は吸着までの時間を決め、吸着できるかどうかは決めない
吸着力が足りるかどうかは差圧の問題で、吸着が速いかどうかは排気速度の問題です。V8 の排気速度は 6.8 m³/h(50 Hz)、すなわち 1.89 L/s です。装置側に 20 L のバッファタンクを備え、常圧から 40 kPa のアブソリュート圧まで排気します:
t = V / S × ln(P₁/P₂) = 20 / 1.89 × ln(101.3 / 40) ≈ 9.8 s
この 9.8 s は排気時間のみで、ワークが密着する前の漏れは含みません。同じ条件で V16(16 m³/h、4.44 L/s)、タンク容積 50 L にすると、約 10.5 s です。タクト要求が 3 s 以内の吸着である場合、ポンプを大きくするよりバッファタンクを小さくする方が有効なことが多いです。タンク容積を 20 L から 5 L に減らすと、V8 の排気時間は約 2.5 s になります。
保持能力は漏れ量で決まり、到達真空度では決まらない
多孔質部品(段ボール、発泡材、布、焼結部品)、ホース継手、ロータリジョイントは漏れが発生します。V8 の公称排気速度は 133 L/min で、システムが 60 kPa の差圧下で 20 L/min 漏れる場合、有効排気速度は 113 L/min 残り、圧力点はなお維持できます。ただしポンプは長期にわたり全負荷運転となり、温度上昇と騒音が増えます。漏れ量が公称排気速度に近づくと、ポンプは設定点を維持できず、吸着パッドで断続的にワークが落下する形で現れます。
90 kPa では本当に不足するのはどのような場合か
3つのケースがあります。
1つ目は、チャンバーのアブソリュート圧を 10 kPa 未満にする真空引きです。たとえば真空包装、含浸、脱泡では、90 kPa 真空度では物理的に到達できません。 2つ目は、成膜や熱処理の前段で 0.1 mbar オーダーが必要な場合です。油封式ロータリベーンポンプを使用します。V0025A の到達真空度は 0.5 mbar、V0040A から V0100 は 0.1 mbar です。 3つ目は、遠隔ステーションで配管が長く、エルボが多い場合です。圧損で十数 kPa を消費するため、まず管径を計算します。ポンプ交換が必要とは限りません。
選定の3つの質問
- ワークを保持するのに必要な差圧はいくらか。ワーク重量、吸着パッド数、安全率から逆算し、60 kPa と 85 kPa のどちらで計算するかを決めます。
- 何秒以内に真空を確立するか。t = V/S·ln(P₁/P₂)。V には吸着パッド、ホース、バッファタンクの総容積を含め、タンクだけにしないでください。
- 漏れ量はどのくらいか。多孔質部品は実測し、一般の板金部品は 20~30 L/min で余裕を見ます。
3つの質問に答えれば、V3(3.4 m³/h)、V8(6.8 m³/h)、V10(10 m³/h)、V16(16 m³/h)の間でほぼ機種を決められます。