
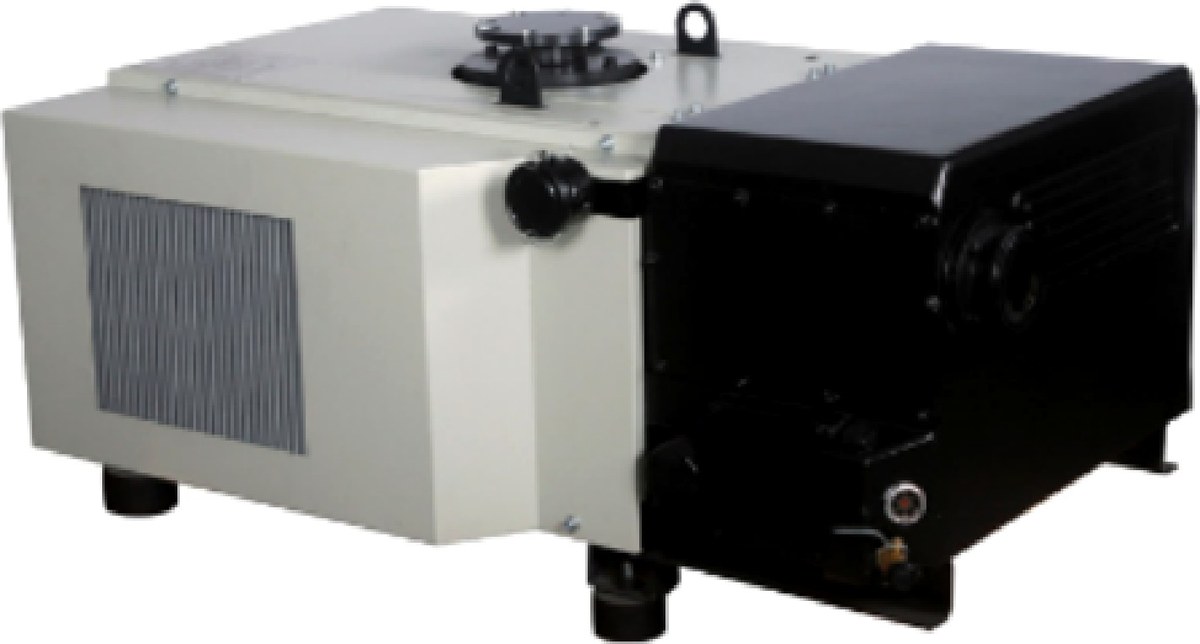
真空熱処理炉の真空系で問題が起きるのは、ポンプ自体より前段の運転条件が十分に確認されていないことが多いです。同じ 630 m³/h のポンプでも、焼き出し直後の焼入れ炉では足りますが、断熱層が吸湿し、装入物に油汚れが付いた炉では足りません。違いはポンプではなく、放出ガス量にあります。
この記事では実際の構成手順に沿って、まず運転条件チェックリストを挙げ、次に排気速度を計算し、その後に機種の組み合わせを示し、最後に繰り返し発生しやすい落とし穴をいくつか説明します。
一、炉の排気は実際には二段階に分かれる
常圧から作業圧力まで排気する段階では、ガス量の主なものは炉膛容積内の空気で、排気は速く進みます。実際に時間を要するのは、作業圧力に近づいたときに炉壁、断熱層、治具、装入物そのものから継続的に放出されるガスと、フランジ、観察窓、電極導入部からの微小リークです。
二段階では性質が異なり、選定の根拠も異なります:
- 容積段階では排気速度が重要で、ポンプが大きいほど時間は短くなり、関係はほぼ線形です;
- 放出ガス段階では、作業圧力点におけるポンプの実効排気速度と、ポンプが圧力をどこまで下げられるかが重要です。この段階ではポンプを大きくしても、到達真空度が不足していれば時間は無限に長くなります。
したがって、まずプロセス要求の圧力がどちらの段階に属するかを確認し、その後にポンプの仕様を決めます。機械式ポンプが担うのは大気から 0.1 mbar までの段階(二段式機種では 10⁻⁴ mbar オーダーまで)で、より低い圧力は高真空ポンプが引き継ぎ、機械式ポンプはこの組み合わせでは前段になります。
二、稼働前に確認すべき運転条件チェックリスト
| 番号 | 項目 | 確認する理由 |
|---|---|---|
| 1 | 炉膛正味容積(治具の占有分を差し引く) | 容積段階の排気時間を決める |
| 2 | 装入物重量と材料かご表面積 | 材料表面からの放出ガスは放出ガス段階の主な発生源 |
| 3 | 断熱層の材質と厚さ、前回の炉乾燥時間 | 耐火繊維は吸湿後に放出ガス量が倍以上に増える |
| 4 | プロセス作業圧力と許容変動範囲 | 単段式か二段式か、ルーツを追加するかを決める |
| 5 | 1 バッチのタクト(炉扉を閉めてから昇温可能になるまで) | 排気速度の上限を決める。低ければよいのではなく、タクトに合わせる |
| 6 | 炉内に焼入れ油、潤滑グリース、有機物残留があるか | ガスバラストを開くか、前置コールドトラップが必要かを決める |
| 7 | プロセスガス種類、窒素/アルゴン/水素の戻し充填があるか | 水素と不活性ガスでは圧縮・排気の要求が異なる |
| 8 | 排気は連続か 1 炉ごとか、1 日の炉稼働回数 | 連続運転では油温と放熱を考慮する |
| 9 | 現場電源:電圧、相数、周波数 | 60Hz 地域では一部機種が適用外となるため、注文前に確認する |
| 10 | 排気先:室内、室外、集中排気 | 排気背圧は到達真空度に直接影響する |
| 11 | 設置スペース、搬入口寸法、床耐荷重 | 660 kg 級の本体は重量に応じた基礎を用意する |
| 12 | 複数炉で 1 つの真空源を共用するか | 共用時は同時使用率とバッファタンクを計算する |
この 12 項目のうち、第 3、6、10 項は見落とされやすく、試運転段階で手戻りが発生しやすい項目です。
三、排気速度の計算方法:容積分のガスは下限にすぎない
容積段階は等温估算で計算します:
t = (V / S) × ln(p₁ / p₂)
V は炉膛正味容積、S はポンプの公称排気速度(m³/s に換算)、p₁ は 1013 mbar、p₂ は目標圧力です。
この式で計算した時間は、多くの人が意外に思うほど短くなります:
| 炉膛正味容積 | 主ポンプ | 公称排気速度 | 1013 → 0.5 mbar の理想時間 |
|---|---|---|---|
| 1.5 m³ | V0302 | 300 m³/h | 約 2.3 min |
| 2.5 m³ | V0630B | 630 m³/h | 約 1.8 min |
| 5 m³ | V0630B | 630 m³/h | 約 3.6 min |
| 10 m³ | V0630B | 630 m³/h | 約 7.3 min |
| 10 m³ | V0630B + LC1200 | 1200 m³/h(ルーツ公称) | 約 3.8 min |
10 分以内に 0.5 mbar まで排気できる計算でも、現場では 30 分を超えても到達しないことがよくあります。差は放出ガスとリークにあります。したがってこの表は下限として見るものです:ポンプがさらに小さいとどの程度遅れるかを示しますが、実際のタクトを示すものではありません。
放出ガス段階は実測データから逆算します。方法は簡単で、バルブ閉鎖圧力上昇法です:
- 炉を作業圧力付近まで排気し、主バルブを閉じて開始圧力を記録します;
- 5 分間保持し、圧力上昇値 Δp を記録します;
- 放出ガスとリークの合計ガス量 Q = V × Δp / Δt(単位 mbar·m³/s);
- 作業圧力 p で必要な実効排気速度 S = Q / p。
例:2 m³ の真空焼入れ炉で、バルブを閉じて 5 分間に圧力が 0.5 mbar から 5.5 mbar まで上昇した場合、Δp = 5 mbar なので、Q = 2 × 5 / 300 ≈ 0.033 mbar·m³/s です。0.5 mbar でこの放出ガス量を維持するには、実効排気速度 S = 0.033 / 0.5 ≈ 0.067 m³/s、換算すると 240 m³/h が必要です。
注意すべきは、これが実効排気速度であり、銘板排気速度ではないことです。配管、エルボ、バルブ、フィルターはすべて差し引く必要があり、配管係数として 0.7 程度を取るのが一般的です。逆算すると銘板では 340 m³/h 程度になります。この位置では V0302(300 m³/h)はちょうど境界ぎりぎりで、V0630B に余裕があります。
新しい炉や長期停止していた炉では、初回の排気時間が明らかに長くなります。原因は断熱層の吸湿です。このような場合は急いでポンプを交換せず、まず炉乾燥曲線に沿って炉を乾燥させてください。圧力上昇値は自然に下がります。
四、機種構成表
一般的な炉形式ごとに組み合わせを示します。個別案件では上記 12 項目に照らして確認する必要があります:
| 炉形式 | 炉膛正味容積 | 作業圧力帯 | 主機構成 | 説明 |
|---|---|---|---|---|
| 実験用箱型炉、管状炉 | 0.3 ~ 0.8 m³ | 1 mbar 級 | V0155(150/175 m³/h,4.0 kW,0.3 mbar,G2") | 単機で直接排気、ポンプ前にフィルターを追加;388 mm 幅の筐体は作業台横への設置が容易 |
| 中型焼戻し炉、焼なまし炉 | 1 ~ 2 m³ | 0.5 mbar | V0302(300 m³/h,7.5 kW,0.5 mbar) | 排気速度の余裕は大きくないため、配管口径は G2" に合わせて十分に確保 |
| 中型炉、0.1 mbar 級要求 | 1 ~ 2 m³ | 0.1 mbar | V300B(280 m³/h,5.5 kW,0.08 mbar,筐体 1100 mm) | 短い筐体で、パッケージ設備の内部に組み込む際に配置しやすい |
| 大型真空焼入れ炉 | 3 ~ 6 m³ | 0.5 mbar | V0630B(630 m³/h,15 kW,0.1 mbar,DN100) | 3 段階のガスバラスト 0.1 / 0.8 / 2 mbar;660 kg は重量に応じた基礎が必要 |
| 大型炉 + 深い排気段階 | 5 ~ 10 m³ | 0.05 mbar 以下 | 2V80(74 m³/h,3 kW,4×10⁻⁴ mbar)+ LC250、または 2V275(255 m³/h,7.5 kW,5×10⁻⁴ mbar)+ LC500 | 単段ポンプの 0.1 mbar が下限で、それより低くするには二段式が必要;2V275 は冷却水接続が必要 |
| 複数炉で真空源を共用 | — | 各炉の要求に応じて統合 | 中央真空システム:V0630B または 2V275 を主機 + 貯気タンク + 一用一備 | まず同時使用率を集計し、その後に主機台数とタンク容積を決める |
表内で見落としやすい点:
V0630B の 3 段階ガスバラストは飾りではありません。ガスバラスト閉時の到達真空度 0.1 mbar、単ガスバラスト 0.8 mbar、二重ガスバラスト 2 mbar です。水蒸気や焼入れ油の揮発分を含む炉を排気する場合は、油を保護するためにガスバラストを開けますが、ガスバラストを開けると 0.5 mbar 以下の圧力を維持できません。プロセスで低圧と湿気の排気の両方が必要な場合、正しい方法はポンプ前に凝縮器と気水分離器を追加し、凝縮性成分を先に除去することであり、ガスバラストを開けたまま無理に排気することではありません。
2V275 と V0630B の排気速度はほぼ同じです(255 対 630、1 倍以上異なります)が、到達真空度は 3 桁異なります。どちらを選ぶかは目標圧力で判断し、排気速度では判断しません。
五、ルーツをいつ追加するか、どの容量にするか
ルーツブースター段の役割は、同じ作業圧力点で排気速度を増幅することであり、システムの到達真空度を変えるものではありません。到達真空度は前段ポンプで決まります。ここを間違える例が多くあります。
判断順序:
- 先に前段ポンプを決めます。前段の到達真空度は目標圧力より低く、余裕を残す必要があります。目標 0.5 mbar なら前段は 0.1 mbar 級の単段ポンプ、目標 0.05 mbar なら前段は二段式に変更する必要があります。
- 次に、この圧力点で排気速度が足りるかを見ます。不足する場合にルーツを追加します。
- ルーツと前段の公称排気速度比について、サイト内の製品ページに記載の典型構成は 2V80 + LC250(約 3.4 倍)、2V275 + LC2600、V0630B + LC1200(約 1.9 倍)と V0630B + LC2600(約 4.1 倍)です。比が大きいほど増幅できる排気速度は増えますが、その圧力点で前段に求められる排気速度も高くなります。
- 制御上は圧力インターロックが必要です:ルーツ起動前にシステムをルーツ許容吸込圧力まで排気し、差圧が大きすぎる状態で起動するとモーター過負荷になります。
もう一点注意が必要です:ルーツの公称排気速度は、吸込圧力が十分に低いときに近づく値です。圧力が低いほど、実際の排気速度は前段に依存します。そのため 0.5 mbar のような点で時間を計算すると、公称排気速度で計算した数値は楽観的になり、実際には割り引く必要があります。
六、繰り返し発生しやすい八つの落とし穴
- 容積式をタクトとして使う。 上記で計算したように、10 m³ を 0.5 mbar まで排気する理想値は 7 分ですが、現場では 30 分以上かかることがよくあります。実際の制約は放出ガスとリークであり、まず圧力上昇法で Q を測定し、その後に選定を検討します。
- ルーツを追加すれば真空度が上がると思う。 上がりません。前段が 0.1 mbar の下限であれば、ルーツを 4200 m³/h にしても 0.1 mbar のままです。
- ガスバラストを開けたまま湿気を排気する。 ガスバラストを開けると V0630B は単ガスバラスト 0.8 mbar、二重ガスバラスト 2 mbar となり、プロセスが 0.5 mbar を要求する場合は維持できません。湿気は前置凝縮と分離で処理し、ガスバラストは過渡的な手段とします。
- 高温ガスをそのままポンプへ入れる。 炉がポンプ許容温度まで下がらないうちに排気を開始すると、油温が上昇し、油品の劣化が速まり、シール部品の寿命にも影響します。製品ページに記載の連続運転条件は環境温度 0 ~ 35 ℃ で、プロセス側でも吸気温度を管理する必要があります。
- 黒鉛部品、酸化物粉塵の前置処理を行わない。 粉塵がポンプ腔に入るとロータリー羽根とシリンダー壁を摩耗します。吸気側にフィルターを追加し、粉塵量が多い場合はサイクロン予備分離を追加し、フィルターの圧力損失を実効排気速度に算入します。
- 接続部を異径で無理に合わせる。 V0025A は G3/4"、V0040A から V0302 は G2"、V0630B は DN100、LC1200 は ISO160 です。異径部と長い配管は粗引き段階で実際の排気速度損失になります。
- 排気管が細くて長い。 排気口径は一般に吸気口径より小さく(V0630B 吸気 DN100、LC1200 排気 ISO100)、排気背圧が高くなると到達真空度が悪化します。排気管は排気量に合わせて選び、油霧分離器も排気量に合わせて選びます。
- 60Hz 案件で 50Hz のパラメータのまま注文する。 排気速度は回転数で変化し、一部機種は 60Hz 地域に適用外です。注文前に電源と機種の適合を確認してください。
七、一言でいう選定方法
まず 12 項目の運転条件を確認し、圧力上昇法で放出ガス量を測定し、次に S = Q / p で実効排気速度を逆算し、配管係数で割って必要な銘板排気速度を求めます。最後に目標圧力で単段式か二段式かを決め、排気速度の不足分に応じてルーツを追加するかどうかを決めます。ポンプの仕様は計算して決めるものであり、比較して決めるものではありません。
一部機種は 60Hz 地域に適用外です。輸出案件では注文前に電源と機種の適合について当社へご確認ください。