
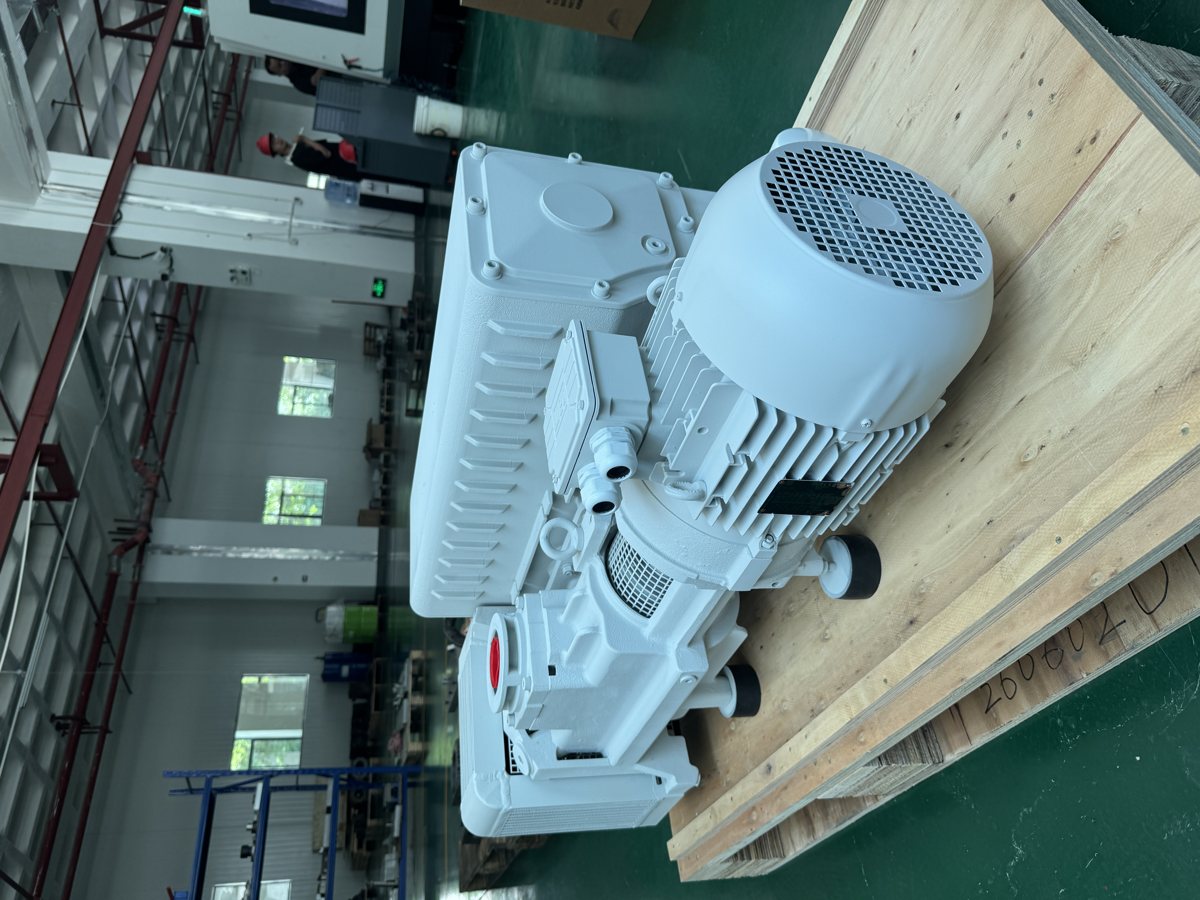
真空ポンプの受入試験は「真空計の表示を一目見てサインするだけ」に簡略化されることが多く、その結果、ポンプを2台交換してもプロセスが安定しない。現場の受入検査で本当に提出すべきなのは三つの数値である:チャンバーが到達できる到達圧力、密閉後の圧力上昇率(さらに漏れ率に換算)、常圧から動作圧力まで排気する時間。三つとも測り方があり、それぞれに落とし穴がある——ガスバラストの状態、真空計の測定範囲、材料かごが乾燥されているかどうかで、結論は偏る。以下では、2 m³ の真空熱処理炉に DPL-V300B を組み合わせた過程に沿って一通りの手順をたどり、計算式と代入過程も書き出す。
一、到達圧力:まず三つの前提を確認してから読む
第一の前提はガスバラストの状態である。DPL-V300B はガスバラストを閉じたときの到達圧力が ≤8×10⁻² mbar、開いた後が ≤0.7 mbar;V0040A から V0100 のクラスでは 0.1 mbar から 0.5 mbar になる。ガスバラストを開いたまま到達圧力を測ると、測っているのはポンプの能力ではなく、ガスバラストから漏れ込む乾燥空気の量である。受入記録にガスバラストの開閉状態を書かなければ、この数値に比較可能性はない。
第二の前提は安定性である。読み値がまだ下がり続けているときに記録した値には意味がない。工学的な方法では 30 分間隔で 3 回読み、3 回の差が 5% 未満なら安定とみなす。2 m³ の炉室に V300B を組み合わせた場合、冷態空炉では通常 60 から 90 分で安定区間に入り、読み値は 0.09 mbar 付近に落ち、ガスバラストを閉じた ≤8×10⁻² mbar のサンプル値と合う。
第三の前提は真空計と圧力取り出し点である。0.1 mbar 以下では、ピラニ真空計の読み値は気体種の影響を顕著に受ける。空気を排気しているのかアルゴンを排気しているのかで、指示値に差が出る。10⁻³ mbar オーダーまで読むには、静電容量薄膜真空計または複合真空計を使う。圧力取り出し点も明確にしなければならない。ポンプ口で測るのはポンプの能力、チャンバーで測るのはシステムの能力であり、その間には配管とバルブがある。ISO 21360-1:2020 が規定する基礎圧力は標準テストドームで測定されたもので、その数値と現場のチャンバー読み値はそもそも同じものではない。サンプル値を現場の読み値に直接当てはめても、多くは合わない。
二、圧力上昇率:同じ数値、二つの単位
圧力上昇率の測り方は、チャンバーを到達圧力まで排気し、ポンプ群と主バルブを閉じてチャンバーを孤立させ、その後、圧力が時間とともに上昇する曲線を記録する。T/CSEA 36-2025《真空プラズマ溶射設備技術規範》5.3.2 の規定を参照すると:記録時間は 12 時間以上が望ましく、曲線の線形区間上で 2 点を取り、2 点の間隔は 300 秒以上とし、熱力学温度で圧力を規格化して、周囲温度変動による見かけの圧力上昇を除去する。
計算例:2 m³ の炉室で 0.12 mbar まで排気した後バルブを閉じ、t₁ = 0 のとき p₁ = 0.12 mbar、t₂ = 4 時間(14,400 秒)のとき p₂ = 0.35 mbar とする。
- 圧力上昇 Δp = 0.35 − 0.12 = 0.23 mbar = 23 Pa
- 圧力上昇率 = 23 Pa ÷ 4 h = 5.75 Pa/h
- 漏れ率 Q = V·Δp/Δt = 2 m³ × 23 Pa ÷ 14,400 s = 0.0032 Pa·m³/s
温度が 295 K から 297 K に上昇し、p/T で規格化した後の圧力上昇は 0.229 mbar、圧力上昇率は 5.73 Pa/h で、未補正の 5.75 Pa/h との差はわずか 1% である。温度変動が ±3 K 以内なら無視できるが、超える場合は補正が必要で、そうしないと測っているのが環境温度上昇による見かけの圧力上昇であり、漏れではない可能性がある。
判定基準は二つの規定による。GB/T 22561—2008《真空熱処理》5.1.6 は、冷態空炉を十分に乾燥させた後の圧力上昇率を 0.67 Pa/h 未満とすることを要求している。同一規格の附属書 A は材料別に運転状態での最大許容圧力上昇率を示しており、チタンおよびチタン合金 1.33 Pa/h、ニッケル合金とコバルト合金 2.66 Pa/h、合金構造鋼と各種金型鋼 6.65 Pa/h である。5.73 Pa/h は冷態空炉の 0.67 Pa/h に対して 8.5 倍を超えている。
基準超過は炉体の漏れと等しくない。脱ガスと仮漏れも同様に圧力を上昇させるが、それらは減衰が速く、曲線は湾曲している。線形なのは実際の漏孔の寄与だけである。したがって第二段階は区分ごとの再測定である。炉内の材料かごと治具の連通バルブを閉じ、炉体だけを排気して、同じ方法でもう一度測定し、0.45 Pa/h を得る。0.45 は 0.67 未満であり、炉体自体は合格である。超過分の 5.3 Pa/h は、乾燥していない材料かごによるものである。材料かごを 200 ℃ まで乾燥させ、2 時間保温してから炉に装入して再測定すると、圧力上昇率は 0.6 Pa/h 以内に戻る。
三、漏れ率を「どこまで低い圧力まで排気できるか」に換算する
漏れ率そのものは結論ではなく、結論はそれがどの程度の低圧力を制限しているかである。定常状態では p = Q / S有効で、Q は mbar·L/s、S は L/s を用いる。単位換算をまず覚える:1 Pa·m³/s = 10 mbar·L/s なので、上記の 0.0032 Pa·m³/s は 0.032 mbar·L/s である。
V300B の公称排気速度は 280 m³/h、実測 240 m³/h で、66.7 L/s に相当する。配管・バルブの低減率を 0.7 として、有効排気速度は 46.7 L/s である。漏れ率が制限する到達圧力:
p = 0.032 ÷ 46.7 = 6.9×10⁻⁴ mbar
この数値は 0.09 mbar の実測読み値よりはるかに低く、現場の 0.09 mbar は漏れ率による制限ではなく、ポンプ自身の到達圧力と真空計の読み値によって決まっていることを示している。この判断は有用である。読み値とサンプル値が合わないときは、まず漏れ率が不足しているのか、ポンプ形式が不足しているのかを計算で明らかにし、いきなりフランジを分解しないことだ。
逆に、目標圧力から許容漏れ率を推算すると、受入判定表ができる(有効排気速度 46.7 L/s が変わらないと仮定する):
| 目標動作圧力 | 許容漏れ率 Q = S·p | 現測定 0.032 mbar·L/s の余裕 |
|---|---|---|
| 1×10⁻² mbar | 0.47 mbar·L/s | 約 15 倍、十分 |
| 1×10⁻³ mbar | 0.047 mbar·L/s | 約 1.5 倍、やや薄い |
| 1×10⁻⁴ mbar | 0.0047 mbar·L/s | 不足 |
最後の行の意味は「さらに漏れ検査をする」ではなく、ポンプ形式の選択が誤っているということである。単段油回転ベーンポンプ V300B の到達圧力は ≤8×10⁻² mbar であり、それで 1×10⁻⁴ mbar まで到達するのはそもそも成立しない。このオーダーには二段式ポンプが必要で、2V80 の到達真空度は 4×10⁻⁴ mbar である。具体的な選定は /ja/products/dp-2v80-2v275/ を参照。パラメータは /ja/products/dp-v300b/ と /ja/products/dp-v0020-v0100/ を基準とする。
四、排気時間:実測値から有効排気速度を逆算する
粗排気段は t = (V / S有効) × ln(P₀ / P₁) で概算する。2,000 L を 1,013 mbar から 1 mbar まで排気する場合、ln 項は 6.92 で、理論時間は:
t = 2,000 ÷ 46.7 × 6.92 = 296 s
現場実測では 480 秒かかった。差の部分はポンプが性能不足なのではなく、排気速度がチャンバーに届いていないことによる。有効排気速度を逆算する。これが ISO 21360-1:2020 の排気法(pump-down method)の考え方である:
S有効 = V ÷ t × ln(P₀/P₁) = 2,000 ÷ 480 × 6.92 = 28.8 L/s
28.8 L/s は 104 m³/h に相当し、公称 240 m³/h の 43% にすぎない。三つの事項を順に確認する:バルブの呼び径がポンプ口より小さいか(V300B は G2″ フランジ接続で、DN50 以上のバルブを組み合わせる)、吸気管にホースや複数の曲がりがあるか、吸気フィルターがすでに詰まっていないか。この部分の具体的な計算法は /ja/news/piping-and-valves/ と /ja/news/pumping-speed-loss-measurement-first-troubleshooting-order/ を参照。管径を決めた後、排気時間は /ja/calculator/ で再計算できる。
さらに後の区間は 1 mbar から 0.1 mbar で、ln(1/0.1) = 2.30、実測 28.8 L/s で計算すると 160 秒、二つの段階の合計は 640 秒、約 10.7 分である。実際はより長くなる:1 mbar 以下では体積流量が圧力とともに低下し、終段の排気速度は粗排気段より明らかに低い。熱処理炉のプロセス曲線では通常、実測値に対して 30% から 50% の余裕を見込む。
五、受入記録に何を記録すべきか
三つの表をまとめて初めて、サインの根拠ができる:
| 項目 | 記録必須内容 |
|---|---|
| 運転条件 | 周囲温度、ガスバラスト開/閉、排気する気体種、電圧と周波数(50 または 60 Hz) |
| 到達圧力 | 真空計の型式と測定範囲、圧力取り出し点の位置、安定判定基準(30 分以内の 3 回の読み値の差) |
| 圧力上昇率 | 孤立時刻、12 時間曲線、線形区間の 2 点と時間間隔、温度規格化方式、照合した規格条項 |
| 排気時間 | 開始・終了圧力、実測秒数、逆算した有効排気速度、公称値に対する換算百分率 |
周波数の項目は別途挙げる必要がある。同じポンプでも 50 Hz と 60 Hz では排気速度が異なり、V0025A は 20/26 m³/h、V0155 は 150/175 m³/h である。仕様書には一部機種が 60 Hz 地域に適さないと明記されている。輸出プロジェクトの受入前には、工場に電動機と回転数の構成を確認する必要がある。60 Hz 市場での計算方法は /ja/news/running-60-hz-pumping-speed-motor-power-voltage/ を参照。業界側の受入要件は /ja/industries/heat-treatment/ を参照。
よくある質問
Q:圧力上昇率はどれくらい測れば有効ですか? A:静的圧力上昇法で 12 時間以上記録し、曲線の線形区間上で間隔 300 秒以上の 2 点を取る。GB/T 22561—2008 第 5.1.6 条は、冷態空炉を十分に乾燥させた後の圧力上昇率を 0.67 Pa/h 未満と規定している。附属書 A は材料別に運転状態での限界値を別途示している。
Q:圧力上昇率の基準超過は漏れによるものですか? A:そうとは限らない。脱ガスと仮漏れも圧力を上昇させるが、減衰が速く、曲線は線形でない。まず材料かごと治具の連通バルブを閉じ、区分して再測定する。本文の事例では 5.75 Pa/h から 0.45 Pa/h に低下し、基準超過分は乾燥していない材料かごによるものであった。
Q:Pa·m³/s と mbar·L/s はどう換算しますか? A:1 Pa·m³/s = 10 mbar·L/s。2 m³ のチャンバーが 4 時間で 0.23 mbar 上昇する場合、Q = 2×23÷14,400 = 0.0032 Pa·m³/s、すなわち 0.032 mbar·L/s である。
Q:実測排気時間が計算より2倍長い場合、まず何を確認しますか? A:まず実測時間から有効排気速度 S = V÷t×ln(P₀/P₁) を逆算する。2,000 L に 480 秒かかった場合、S = 28.8 L/s は 104 m³/h に相当し、公称 240 m³/h の 43% にすぎない。続いてバルブ口径、ホースの曲がり、吸気フィルターを確認する。
Q:1×10⁻⁴ mbar のプロセスは、V300B に漏れ検査を加えれば実現できますか? A:実現できない。V300B はガスバラストを閉じた到達圧力が ≤8×10⁻² mbar であり、ポンプ形式そのものが指標を制限している。このオーダーには二段式ポンプが必要で、2V80 の到達真空度は 4×10⁻⁴ mbar、2V275 は 5×10⁻⁴ mbar である。
関連記事
- 中央真空システムの配管圧力損失はどう計算するか:8 つのステーションを 1 本の主管でまとめる計算方法
- 真空熱処理炉のポンプ組はどう構成するか:ルーツ比、管径のコンダクタンス、排気時間の計算
- 食品真空包装ラインの真空ポンプ選定:V0040A などは真空度、排気速度、媒体、運転方式の四項目で計算する
- 製品センター
- 選定計算ツール(排気時間と単位換算)
- 真空ポンプのよくある質問