
電子組立ラインでの吸着保持動作は単純に見える。吸盤をワークに当て、排気し、搬送し、排気を解除する。ポンプが小さすぎると、搬送中にワークが落下する。大きすぎると、余分なコストと騒音を抱えるだけで活用できない。以下では、排気速度と吸盤サイズに基づいて境界を明確にする。
一、まず吸着力を計算し、次に排気速度を計算する
吸盤の吸着力は、差圧に面積を掛けた値で決まる。吸盤直径を50 mmとし、ポンプで-60 kPa(圧約40 kPa)まで排気する場合:
- 吸盤面積 = π × 25² ≈ 1963 mm² = 0.00196 m²
- 理論吸着力 = 60 kPa × 0.00196 m² ≈ 118 N
実際には安全率2 倍を取るため、約59 N、すなわち約6 kgの平らなワークを搬送できる。ワークが通気性を持つ(紙、フォーム、布)場合や表面が粗い場合、この数値はさらに半分にする。
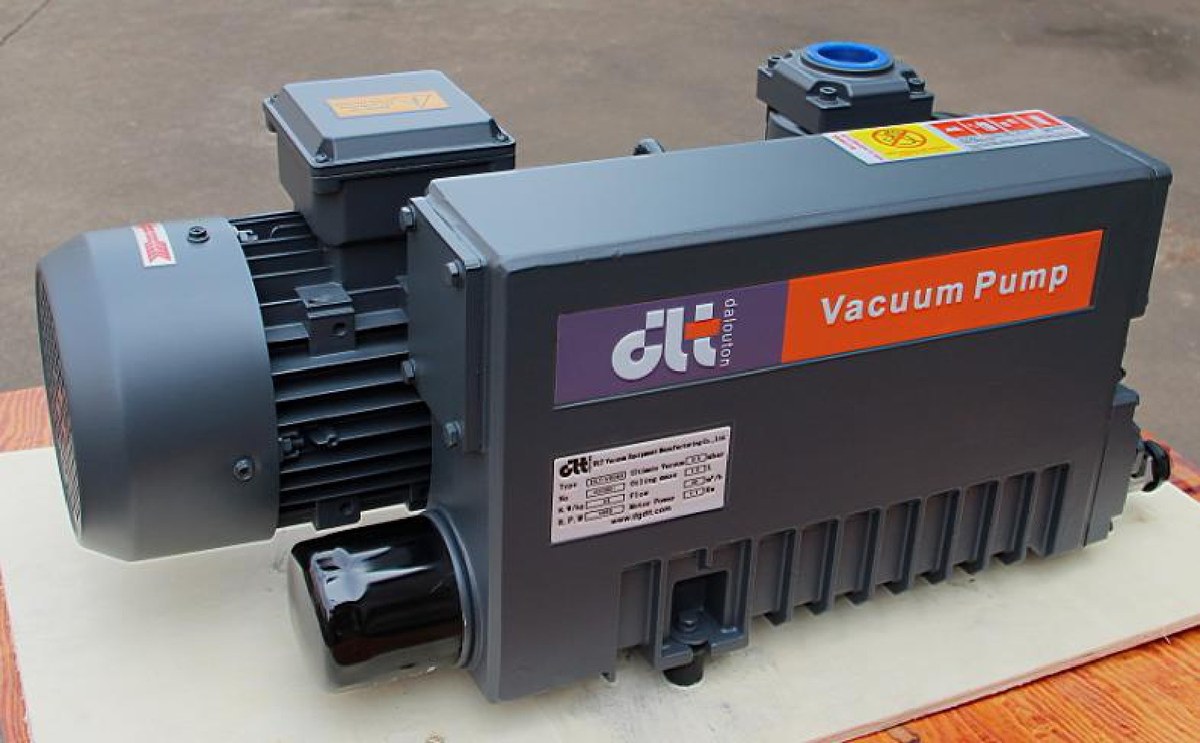
二、三つのグレードのオイルフリーポンプの位置づけ
| 機種 | 排気速度(50/60 Hz) | 出力 | 接続口 | 適する用途 |
|---|---|---|---|---|
| V8 | 6.8 / 8.6 m³/h | 0.28 kW | G3/8" | 単一吸盤のピックアンドプレース、小物の位置決め、配管1 m以内 |
| V10 | 10 / 12 m³/h | 0.4 kW | G1/2" | 二つの吸盤、バッファタンク付きの小型ステーション |
| V16 | 16 / 18.2 m³/h | 0.55 kW | G1/2" | 三から六つの吸着ポイント、配管2~3 m |
| V25/40 | 40 / 45 m³/h | 1.3 kW | G3/4" | 大面積の板材、複数ステーションの同時吸着、長い配管 |
V3(3.4 / 4.2 m³/h、0.18 kW、到達真空度 90 kPa)は実験室または極小のチャンバーに限られ、組立ラインでの連続動作には使用を推奨しない。
三、排気時間の見積もり方法
容積 V のチャンバーを大気圧から目標圧力 p まで排気する時間は、t = (V / S) × ln(1013 / p) で概算する。S はポンプの排気速度(毎秒に換算)である。
例:吸盤と配管の容積が0.5 Lで、V10(10 m³/h ≈ 2.78 L/s)を使用し、目標が -60 kPa の場合:
t ≈ (0.5 / 2.78) × ln(1013 / 40) ≈ 0.18 × 3.23 ≈ 0.58 s
この時間はポンプ本体の排気のみを計算したもので、バルブ応答や配管の圧力損失は含まない。タクト要求が0.5 s以内の場合は、配管を短く、管径を大きくするか、吸盤の近くにバッファタンクを置く。
四、V16では不足する場合
次の四つの場合は、V25/40 または中央真空システムに切り替える方が安定する:
- 同時に吸着保持するステーション数が六つを超え、動作の同期が要求される場合;
- ワークが通気性を持つか表面に筋があり、漏れ量がポンプ排気速度の三割を超える場合;
- ポンプから吸盤までの配管が3 mを超え、途中に複数のエルボがある場合;
- 工場内に粉塵または切削液ミストがあり、ポンプ前にフィルターを追加する必要があって、圧力損失が余裕を消費する場合。
判断の中心は漏れ量である。吸盤を空吸状態にして流量計で測定し、その値がポンプ銘板の排気速度の30%を超えるなら、一つ上のクラスを選ぶ。
五、オイルフリー構造を選ぶ理由
電子組立では油ミストによるワークやクリーンエリアの汚染を避けたい。オイルフリー回転ベーンポンプは排気に油を含まず、ポンプ室はベーンによる自己潤滑で動作する。代わりに、到達真空度は油封式ポンプに及ばず、多くのオイルフリーモデルは90 kPa程度である。0.1 mbar以下が必要な場合は、油封式回転ベーンポンプに替えるか、ルーツ式ユニットを追加する。
選定時には次の項目をお知らせください:ワークの寸法と重量、吸盤の数と直径、配管の長さと管径、タクト要求、粉塵または切削液の有無、電源が単相か三相か。これらの数値があれば、機種とバッファタンク容積を直接決められる。