
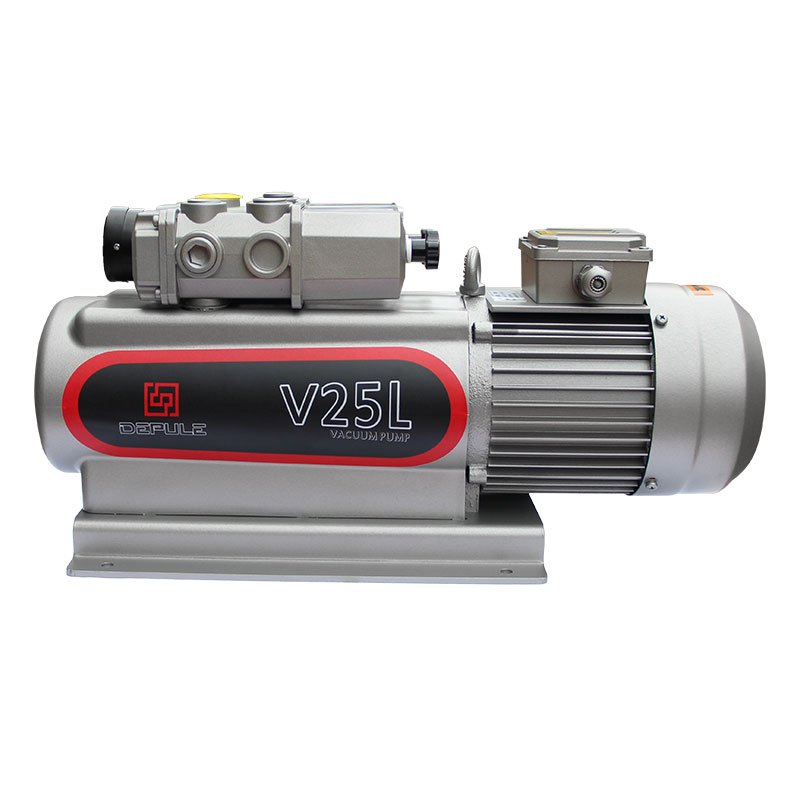
선정표에는 V3, V8, V10, V16의 극한 진공이 모두 90 kPa로 적혀 있다. 이 숫자를 보면 많은 사람이 먼저 의심한다: 대기압보다 낮은데 물건을 흡착할 수 있을까. 전자 조립 라인의 흡착 패드, 테이핑 머신의 픽앤플레이스 헤드, 로봇 말단에서는 이러한 동작이 대량으로 이 등급 펌프에 의해 구현된다. 문제는 펌프가 아니라 흡착력을 어떻게 계산하는가에 있다.
90 kPa는 진공도이며, 공기의 90%를 빼낸 것이 아니다
표의 90 kPa는 대기압에 대한 상대 진공도를 뜻한다. 표준 대기압 101.3 kPa로 환산하면 펌프 입구의 실제 압력은 약 11 kPa이다. 제품 페이지에는 “사용 진공도 85 kPa"도 함께 표기되어 있는데, 이는 연속 운전 시 펌프 입구가 대략 16 kPa의 실제 압력으로 유지된다는 의미이다. 두 수치의 차이는 5 kPa이며, 그 차이는 배관 압력 손실과 흡착 패드 누설에 해당한다. 표기된 극한값은 흡입구를 막았을 때에만 읽을 수 있다.
흡착 패드가 받는 힘은 압력 차와 힘을 받는 면적에만 관계된다:
F = ΔP × A
φ50 흡착 패드의 면적은 19.63 cm²이고, 60 kPa 진공도에서 압력 차를 60 kPa로 계산하면 F = 0.001963 m² × 60000 Pa ≈ 118 N, 약 12 kgf이다. 이는 이론값이며, 아래에 구경별로 나열한다:
| 흡착 패드 구경 | 유효 면적 | 60 kPa 진공도에서 | 85 kPa 진공도에서 |
|---|---|---|---|
| φ20 | 3.14 cm² | 18.8 N / 1.9 kgf | 26.7 N / 2.7 kgf |
| φ30 | 7.07 cm² | 42.4 N / 4.3 kgf | 60.1 N / 6.1 kgf |
| φ40 | 12.57 cm² | 75.4 N / 7.7 kgf | 106.8 N / 10.9 kgf |
| φ50 | 19.63 cm² | 117.8 N / 12.0 kgf | 166.9 N / 17.0 kgf |
| φ80 | 50.27 cm² | 301.6 N / 30.7 kgf | 427.3 N / 43.6 kgf |
| φ100 | 78.54 cm² | 471.2 N / 48.0 kgf | 667.6 N / 68.1 kgf |
같은 표를 85 kPa 기준으로 계산하면 수치에 1.42를 곱한다. 압력 차가 두 배가 되면 힘도 두 배가 되며, 펌프 출력과는 직접적인 관계가 없다.
안전 계수: 이론값은 절반으로 잡아야 한다
흡착 패드는 강체가 아니고, 공작물 표면에는 유막과 결, 변형이 있으며, 밀봉 립 가장자리도 빈틈없이 밀착되지는 않는다. 공학적으로는 흡착 방향에 따라 계수를 잡는다: 수평 위쪽으로 흡착하고 가속도가 없으면 2배, 측면 흡착이거나 가속도가 있거나 공작물 표면이 거칠면 3배 이상으로 잡는다.
예: 2 kg 알루미늄 판, φ30 흡착 패드 4개, 60 kPa 진공도. 개당 4.3 kgf, 합계 17.2 kgf, 2배 계수를 적용하면 허용 8.6 kgf로 여유가 4배 이상이다. 같은 공작물에 φ20을 2개 사용하면 합계 3.8 kgf이고, 절반으로 줄이면 1.9 kgf만 남아 공작물 무게보다 낮다. 횟수가 많지 않은 간헐적 낙하는 이렇게 발생한다.
배기 속도는 얼마나 빨리 흡착되는지를 결정하며, 흡착 가능 여부를 결정하지 않는다
흡착력이 충분한지는 압력 차의 문제이고, 얼마나 빨리 흡착되는지는 배기 속도의 문제이다. V8의 배기 속도는 6.8 m³/h(50 Hz), 즉 1.89 L/s이다. 장비 측에 20 L 버퍼 탱크가 있고, 상압에서 40 kPa의 실제 압력까지 배기하면:
t = V / S × ln(P₁/P₂) = 20 / 1.89 × ln(101.3 / 40) ≈ 9.8 s
이 9.8 s는 배기만 계산한 것이며, 공작물이 밀착되기 전의 누설은 포함하지 않는다. 같은 조건에서 V16(16 m³/h, 4.44 L/s), 탱크 용량 50 L로 바꾸면 약 10.5 s이다. 택트 타임이 3 s 이내 흡착을 요구할 때, 펌프를 키우는 것보다 버퍼 탱크를 줄이는 편이 효과적인 경우가 많다: 탱크 용량을 20 L에서 5 L로 줄이면 V8의 배기 시간은 약 2.5 s로 줄어든다.
유지 능력은 누설량으로 판단하며, 극한 진공으로 판단하지 않는다
다공성 부품(판지, 폼, 직물, 소결 부품), 호스 커넥터, 로터리 조인트는 모두 누설이 발생한다. V8의 명목 배기 속도는 133 L/min이며, 시스템이 60 kPa 압력 차에서 20 L/min 누설되면 유효 배기 속도는 113 L/min이 남는다. 압력점은 여전히 유지되지만, 펌프가 장시간 부하 상태로 운전되어 온도 상승과 소음이 따라온다. 누설량이 명목 배기 속도에 가까워지면 펌프는 설정점을 유지하지 못하고, 흡착 패드에서 간헐적으로 낙하가 발생한다.
90 kPa가 정말 부족해지는 경우
세 가지 운전 조건:
첫째, 챔버의 실제 압력이 10 kPa보다 낮은 진공을 요구하는 경우, 예를 들어 진공 포장, 함침, 탈포에서는 90 kPa 진공도로는 물리적으로 도달할 수 없다; 둘째, 코팅, 열처리의 전단(포어라인)용으로 0.1 mbar 수준이 필요하면 오일 밀봉 회전날개 펌프를 사용해야 하며, V0025A의 극한 진공은 0.5 mbar이고 V0040A부터 V0100까지는 0.1 mbar이다; 셋째, 원격 공정 위치의 배관이 길고 엘보가 많아 압력 손실이 십여 kPa를 차지하는 경우에는 먼저 관경을 계산하며, 펌프 교체가 필요하지 않을 수 있다.
선정 시 세 가지 질문
- 공작물을 유지하는 데 얼마만큼의 압력 차가 필요한가. 공작물 무게, 흡착 패드 수, 안전 계수로 역산한 뒤 60 kPa와 85 kPa 중 어느 기준으로 계산할지 결정한다.
- 몇 초 안에 진공을 형성해야 하는가. t = V/S·ln(P₁/P₂), V에는 흡착 패드, 호스, 버퍼 탱크의 총용적을 포함해야 하며 탱크만 입력하지 않는다.
- 누설량은 얼마인가. 다공성 부품은 실측하고, 일반 판금 부품은 20 내지 30 L/min으로 여유를 둔다.
세 질문에 답하면 V3(3.4 m³/h), V8(6.8 m³/h), V10(10 m³/h), V16(16 m³/h) 중에서 기본적으로 모델을 정할 수 있다. 첫 질문의 답이 “10 kPa 이하의 실제 압력이 필요하다"라면 오일 밀봉 펌프로 바로 넘어가는 편이 간단하다.
일부 모델은 60 Hz 지역에 적용되지 않으며, 배기 속도도 회전수에 따라 달라진다(V8은 6.8/8.6 m³/h, V10은 10/12 m³/h, V16은 16/18.2 m³/h, 모두 50/60 Hz). 해외 프로젝트 주문 전에는 당사에 전압과 주파수 구성을 확인해 달라.