
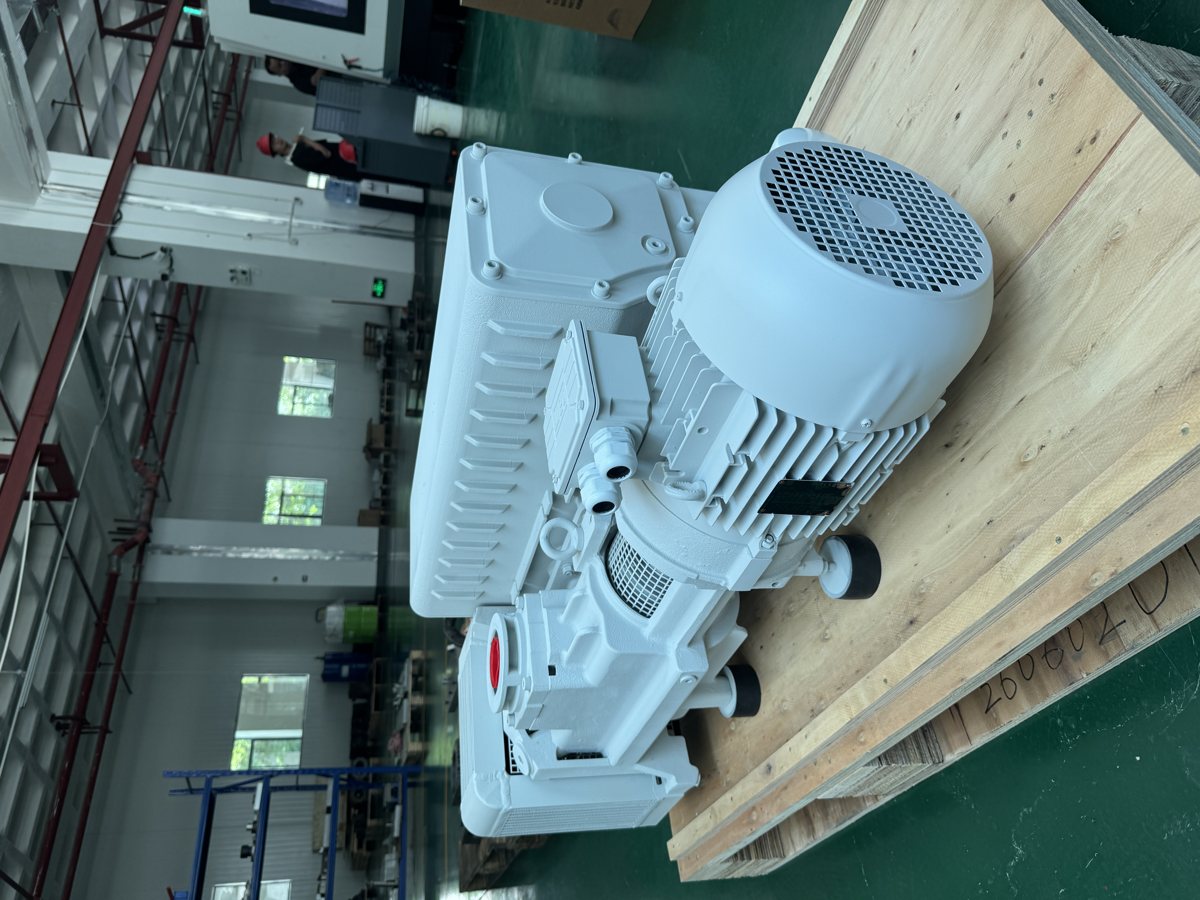
진공 펌프 검수 시험은 흔히 “진공계 눈금을 한 번 보고 서명한다”로 단순화되지만, 그 결과 펌프를 두 대나 교체해도 공정은 여전히 불안정합니다. 현장 검수에서 실제로 제출해야 할 것은 세 가지 수치입니다. 챔버가 도달할 수 있는 극한 압력, 밀폐 후의 압력 상승률(다시 누설률로 환산), 상압에서 작업 압력까지 배기하는 시간입니다. 세 수치에는 각각 측정법과 함정이 있습니다. 가스 밸러스트 상태, 게이지관의 측정 범위, 재료 바구니의 건조 여부가 모두 결론을 왜곡할 수 있습니다. 아래에서는 2 m³ 진공 열처리로에 DPL-V300B를 구성한 과정을 따라가며, 공식과 대입 과정을 모두 적겠습니다.
1. 극한 압력: 세 가지 전제를 먼저 확인한 뒤 판독
첫 번째 전제는 가스 밸러스트 상태입니다. DPL-V300B는 가스 밸러스트를 끄면 극한 압력이 ≤8×10⁻² mbar이고, 가스 밸러스트를 켜면 ≤0.7 mbar입니다. V0040A에서 V0100까지의 구간은 0.1 mbar에서 0.5 mbar로 바뀝니다. 가스 밸러스트를 켠 채 극한 압력을 측정하면 펌프의 성능이 아니라 가스 밸러스트로 유입된 건조 공기량을 측정하는 셈입니다. 검수 기록에 가스 밸러스트의 개폐 상태를 쓰지 않으면 이 수치는 비교 가능성이 없습니다.
두 번째 전제는 안정성입니다. 판독값이 계속 내려가고 있을 때 기록한 값은 의미가 없습니다. 공학적인 방법은 30분 간격으로 세 번 판독하고, 세 값의 차이가 5% 미만이면 안정으로 보는 것입니다. 2 m³ 진공 열처리로 내부에 V300B를 구성하면 냉간 무부하 상태에서 일반적으로 60~90분 후 안정 구간에 들어가며, 판독값은 0.09 mbar 부근에 형성되어 가스 밸러스트를 끈 상태의 표본값 ≤8×10⁻² mbar와 맞습니다.
세 번째 전제는 게이지관과 압력 취출점입니다. 0.1 mbar 이하에서는 피라니 게이지의 판독값이 기체 종류에 따라 뚜렷하게 영향을 받습니다. 공기를 배기하는지 아르곤을 배기하는지에 따라 표시값이 달라질 수 있습니다. 10⁻³ mbar 수준까지 읽으려면 커패시턴스 다이어프램 게이지 또는 복합 게이지를 사용해야 합니다. 압력 취출점도 분명히 해야 합니다. 펌프 포트에서 측정한 값은 펌프의 성능이고, 챔버에서 측정한 값은 시스템의 성능이며, 둘 사이에는 배관과 밸브가 있습니다. ISO 21360-1:2020에서 규정한 기본 압력은 표준 테스트 돔으로 측정하며, 그 수치와 현장 챔버 판독값은 원래부터 같은 것이 아닙니다. 표본값을 현장 판독값에 직접 대입하면 대개 맞지 않습니다.
2. 압력 상승률: 같은 수치, 두 가지 단위
압력 상승률의 측정법은 챔버를 극한 압력까지 배기한 뒤 펌프 그룹과 주 밸브를 닫아 챔버를 고립시키고, 압력이 시간에 따라 상승하는 곡선을 기록하는 것입니다. T/CSEA 36-2025 ‘진공 플라즈마 용사 장비 기술 규격’ 5.3.2의 기준을 참조하면, 기록 시간은 12시간 이상으로 하는 것이 좋고, 곡선의 선형 구간에서 두 점을 취하며, 두 점의 간격은 300초 이상이어야 하고, 켈빈 온도에 따라 압력을 정규화하여 환경 온도 변동으로 인한 가짜 압력 상승을 제거해야 합니다.
계산 예: 2 m³ 진공 열처리로 내부를 0.12 mbar까지 배기한 뒤 밸브를 닫고, t₁ = 0일 때 p₁ = 0.12 mbar, t₂ = 4시간(14,400초)일 때 p₂ = 0.35 mbar입니다.
- 압력 상승 Δp = 0.35 − 0.12 = 0.23 mbar = 23 Pa
- 압력 상승률 = 23 Pa ÷ 4 h = 5.75 Pa/h
- 누설률 Q = V·Δp/Δt = 2 m³ × 23 Pa ÷ 14,400 s = 0.0032 Pa·m³/s
온도가 295 K에서 297 K로 상승하면 p/T 정규화 후 압력 상승은 0.229 mbar, 압력 상승률은 5.73 Pa/h이며, 보정하지 않은 5.75 Pa/h와 1%만 차이 납니다. 온도 변동이 ±3 K 이내이면 무시할 수 있지만, 이를 넘으면 보정해야 합니다. 그렇지 않으면 측정값이 누설이 아니라 환경 온도 상승일 수 있습니다.
판정 기준은 두 가지입니다. GB/T 22561—2008 ‘진공 열처리’ 5.1.6은 냉간 무부하 상태에서 충분히 건조한 후 압력 상승률이 0.67 Pa/h 미만일 것을 요구합니다. 같은 표준의 부록 A는 재료별로 작업 상태의 최대 허용 압력 상승률을 제시합니다. 티타늄 및 티타늄 합금 1.33 Pa/h, 니켈 합금과 코발트 합금 2.66 Pa/h, 합금 구조강과 각종 금형강 6.65 Pa/h입니다. 5.73 Pa/h를 냉간 무부하 상태의 0.67 Pa/h와 비교하면 8.5배 초과입니다.
초과가 곧 로체의 누설을 뜻하지는 않습니다. 가스 방출과 가상 누설도 압력을 상승시키지만, 감쇠가 빠르고 곡선이 선형이 아닙니다. 실제 누설 구멍의 기여만 선형입니다. 그래서 두 번째 단계는 구간별 재측정입니다. 로 내부의 재료 바구니와 고정구 연결 밸브를 닫고 로체만 배기한 뒤 같은 방법으로 다시 측정하여 0.45 Pa/h를 얻습니다. 0.45는 0.67보다 작으므로 로체 자체는 합격입니다. 초과한 5.3 Pa/h는 건조되지 않은 그 재료 바구니에서 비롯되었습니다. 재료 바구니를 200 ℃에서 두 시간 유지하여 건조한 뒤 다시 로에 넣고 재측정하면 압력 상승률은 0.6 Pa/h 이내로 돌아옵니다.
3. 누설률을 “얼마나 낮은 압력까지 배기할 수 있는가”로 환산
누설률 자체가 결론은 아닙니다. 결론은 누설률이 어느 정도로 낮은 압력을 제한하는가입니다. 정상 상태에서 p = Q / S유효이며, Q는 mbar·L/s, S는 L/s를 사용합니다. 단위 환산을 먼저 기억해 두십시오. 1 Pa·m³/s = 10 mbar·L/s이므로, 위의 0.0032 Pa·m³/s는 0.032 mbar·L/s입니다.
V300B의 명목 배기 속도는 280 m³/h, 실측은 240 m³/h로 66.7 L/s에 해당합니다. 배관과 밸브 감소를 0.7로 계산하면 유효 배기 속도는 46.7 L/s입니다. 누설률이 제한하는 극한 압력은 다음과 같습니다.
p = 0.032 ÷ 46.7 = 6.9×10⁻⁴ mbar
이 수치는 0.09 mbar의 실측 판독값보다 훨씬 낮습니다. 현장의 0.09 mbar는 누설률이 제한한 것이 아니라 펌프 자체의 극한과 게이지관 판독값이 결정한 것입니다. 이 판단은 유용합니다. 판독값이 표본과 맞지 않을 때는 누설률이 부족한지 펌프 형식이 부족한지 먼저 계산해야 하며, 처음부터 플랜지를 분해해서는 안 됩니다.
반대로 목표 압력에서 허용 누설률을 역산하면 검수 판정 기준표가 됩니다(유효 배기 속도 46.7 L/s가 변하지 않는다고 가정).
| 목표 작업 압력 | 허용 누설률 Q = S·p | 현재 측정값 0.032 mbar·L/s의 여유 |
|---|---|---|
| 1×10⁻² mbar | 0.47 mbar·L/s | 약 15배, 충분 |
| 1×10⁻³ mbar | 0.047 mbar·L/s | 약 1.5배, 다소 빠듯 |
| 1×10⁻⁴ mbar | 0.0047 mbar·L/s | 부족 |
마지막 행의 의미는 “다시 누설 검사를 하라”가 아니라 펌프 형식을 잘못 선택했다는 것입니다. 단단 오일 밀봉 로터리 베인 펌프 V300B의 극한 압력은 ≤8×10⁻² mbar이므로, 이것으로 1×10⁻⁴ mbar에 도달하는 것은 원래 성립하지 않습니다. 이 수준에는 2단 펌프를 사용해야 하며, 2V80의 극한 진공은 4×10⁻⁴ mbar입니다. 구체적인 선정은 /ko/products/dp-2v80-2v275/를 참조하십시오. 파라미터는 /ko/products/dp-v300b/와 /ko/products/dp-v0020-v0100/를 기준으로 합니다.
4. 배기 시간: 실측값으로 유효 배기 속도를 역산
거친 배기 구간은 t = (V / S유효) × ln(P₀ / P₁)로 추정합니다. 2,000 L를 1,013 mbar에서 1 mbar까지 배기하면 ln 항은 6.92이고, 이론 시간은 다음과 같습니다.
t = 2,000 ÷ 46.7 × 6.92 = 296 s
현장 실측에는 480초가 걸렸습니다