
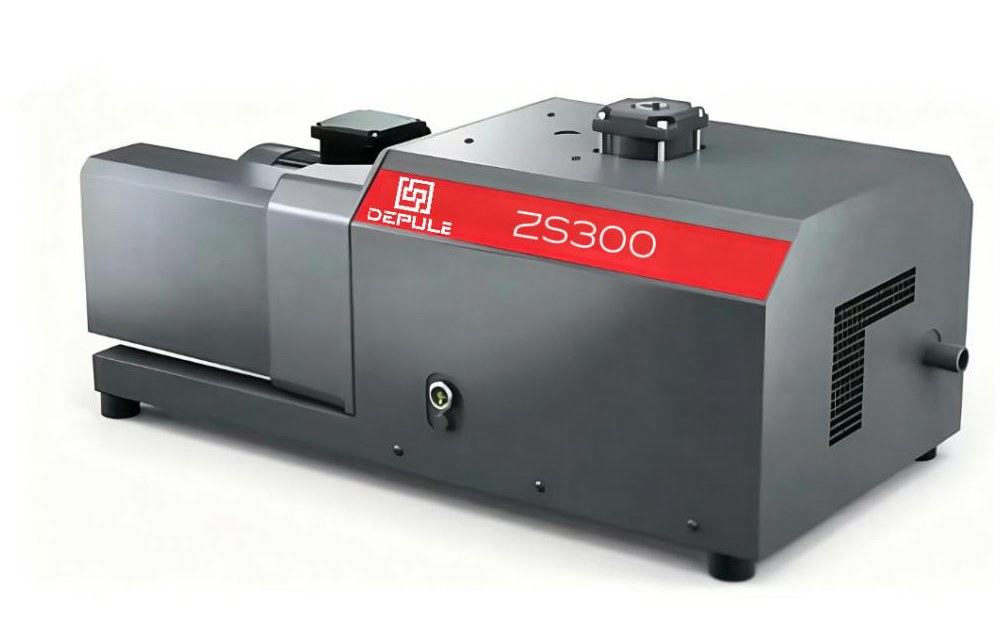
Perbezaan pam vakum untuk pemprosesan plastik bukan terletak pada pam itu sendiri, tetapi pada sama ada proses memerlukan kadar aliran atau tekanan yang stabil. Pembentukan vakum memerlukan pengepaman rongga ke tahap yang ditetapkan dengan pantas, manakala penetapan ekstrusi dan lengan penetapan saiz memerlukan vakum yang tidak berubah-ubah untuk jangka masa panjang; logik pemilihan kedua-duanya berbeza.
Pembentukan Vakum dan Termobentuk
Selepas kepingan dipanaskan, ia melekat pada acuan melalui perbezaan tekanan; masa pengepaman udara secara langsung menentukan tempo. Kelajuan pengepaman dikira berdasarkan jumlah penggunaan gas yang diperoleh daripada isipadu rongga pembentukan × bilangan pembentukan sejam, kemudian dipilih mengikut tahap vakum penggunaan 40 ~ 90 kPa.
- Format kecil, satu stesen: pam ram berputar tanpa minyak V8 / V10 / V16, port G3/8″, ekzos tanpa kabus minyak, boleh dipasang terus di sebelah mesin.
- Format besar, berbilang stesen: V25 / V40 atau V25L / V40L (badan pendek, mudah dipasang di dalam selubung peralatan), port G3/4″.
- Berbilang barisan berkongsi satu sumber vakum: pam ram berputar kedap minyak satu peringkat dengan tangki penampan, atau rangkaian paip mengikut sistem vakum pusat.
Stesen pembentukan pantas perlu memberi perhatian kepada diameter laluan paip dan masa tindak balas injap; diameter yang terlalu kecil akan mengurangkan kelajuan pengepaman berkesan dengan banyak, dan kelajuan pengepaman pada plat nama yang lebih besar tidak dapat menampungnya.
Penetapan Ekstrusi dan Lengan Penetapan Saiz
Profil yang diekstrusi dilekatkan pada dinding lengan penetapan diameter melalui vakum di dalam lengan penetapan saiz, memerlukan tahap vakum yang stabil untuk jangka masa panjang dan tanpa denyut.
Penstabilan tekanan bergantung pada dua perkara: tangki penampan memotong puncak (isipadu disediakan pada 1/5 ~ 1/3 kelajuan pengepaman pam), serta menetapkan had bawah tahap vakum dalam julat kerja stabil pam — jangan beroperasi rapat pada vakum had. Pam ram berputar kedap minyak satu peringkat V0040A ~ V0100 dengan tangki penampan ialah konfigurasi lazim untuk keadaan ini.
Penyahudaraan Acuan Suntikan dan Penyahbuihan Resin
Penyahudaraan tong bahan mesin acuan suntikan serta penyahbuihan resin epoksi dan silikon mengepam gas yang mengandungi sedikit bahan meruap; model kedap minyak perlu membuka balast gas dan memasang penapis di bahagian masuk untuk mengelakkan habuk resin dan bahan boleh kondensasi memasuki ruang pam. Jika langkah ini ditinggalkan, ia sering menjadi punca langsung emulsi minyak pam dan penurunan kelajuan pengepaman selepas beberapa ribu jam.
Pengendalian dan Pemegangan Vakum
Kira kadar aliran yang diperlukan berdasarkan berat bahan kerja, bilangan cawan sedutan dan luas satu cawan sedutan, kemudian darab dengan pekali kebocoran (jumlah kebocoran bagi permukaan kasar, kotak kadbod dan beg tenunan berbeza dengan banyak). Apabila berbilang stesen disambung selari, diameter cawangan perlu diperiksa secara berasingan; jika tidak, stesen yang bergerak dahulu akan merampas kadar aliran.
Stesen pelekatan kayu, batu dan kaca mempunyai habuk yang banyak; penapis mesti dipasang di bahagian masuk. Habuk yang memasuki ruang pam merupakan salah satu laluan yang mempercepatkan kehausan ram berputar.
Cadangan Konfigurasi
| Proses | Input yang perlu disahkan | Konfigurasi |
|---|---|---|
| Pembentukan vakum / termobentuk | Isipadu rongga, bilangan pembentukan sejam, tahap vakum penggunaan | Tangki penampan, diameter laluan paip, injap ekzos pantas |
| Penetapan ekstrusi | Bilangan lengan penetapan saiz, julat turun naik tekanan yang dibenarkan | Tangki penampan, penapisan ketepatan, kawalan penstabilan tekanan |
| Penyahudaraan acuan suntikan / penyahbuihan | Jenis bahan meruap, sama ada mengandungi serbuk | Balast gas, penapisan masuk, pemisah kabus minyak |
| Pengendalian vakum | Berat bahan kerja, bilangan dan luas cawan sedutan, bahan permukaan | Penapis, injap cawangan, tolok vakum |
Apabila memerlukan cadangan pemilihan, hantarkan input di atas kepada kami; jurutera akan mengira kelajuan pengepaman mengikut keadaan kerja dan memberikan senarai konfigurasi. Sebahagian model tidak sesuai untuk kawasan 60Hz; untuk eksport ke pasaran 60Hz, sila nyatakan negara, voltan dan frekuensi semasa pertanyaan.