
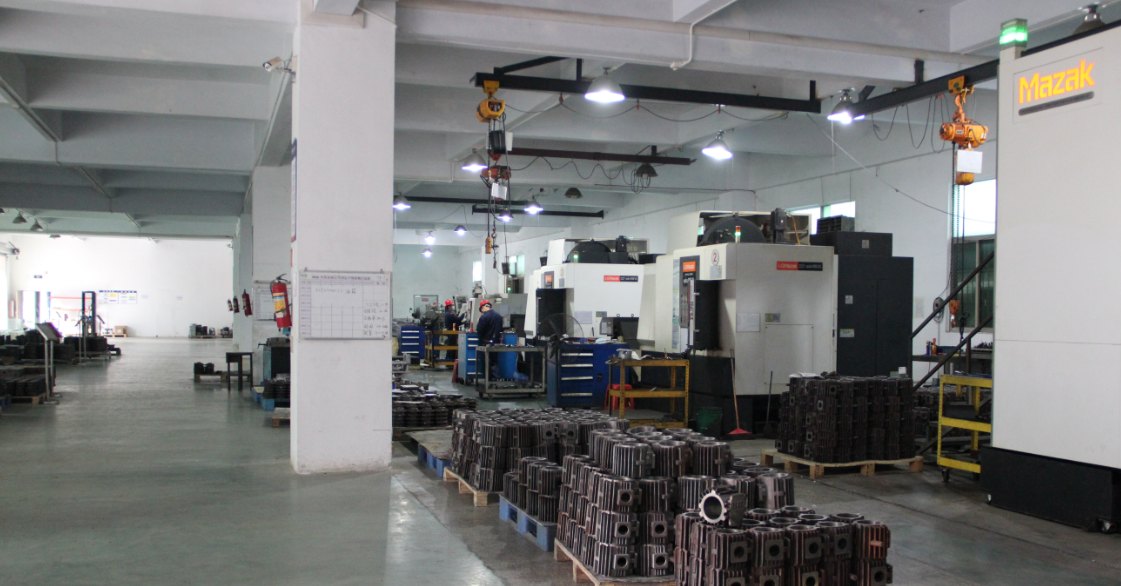
Kedap udara pam vakum bukan sesuatu yang boleh diperoleh hanya dengan mengetatkan bolt semasa pemasangan. Dengan lukisan yang sama, suhu tuangan berbeza beberapa puluh darjah, penuaan dilakukan kurang sekali, kerataan permukaan pengedap melebihi beberapa mikron, semuanya akhirnya menunjukkan fenomena yang sama: pam berhenti pada tekanan tertentu, atau masa pengepaman lebih panjang sedikit daripada prototaip. Badan pam ialah titik permulaan rantaian ini; kedap udara telah ditentukan dalam dua proses, pengecoran dan pemesinan, dan pemasangan hanya mendedahkannya.
Pisahkan dahulu dua metrik: mengepam cepat, dan tahap vakum yang boleh dicapai
Kebocoran badan pam memberi pengguna dua gejala berbeza, dan cara pengiraannya juga berbeza.
Masa pengepaman dianggarkan dengan t = (V / S) × ln(p0 / p1). Ambil DPL-2V18 sebagai contoh, kadar pengepaman berkadar 17 m³/h bersamaan 4.72 L/s, satu rongga 8 L dipam dari 1013 mbar ke 1 mbar: t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Nombor ini hanya berkaitan dengan isi padu dan kadar pengepaman; sama ada badan pam bocor atau tidak, kadar pengepaman peringkat awal tidak banyak berbeza.
Tekanan akhir ialah perkara lain: p = Q / S, Q ialah jumlah beban gas yang masuk ke rongga (kebocoran + pelepasan gas bahan + pelepasan gas proses), S ialah kadar pengepaman berkesan. DPL-2V18 dinyatakan dengan tekanan akhir 1×10⁻³ mbar, maka beban dibenarkan Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Sebaik sahaja kadar kebocoran melebihi garis ini, pam itu sendiri walau bagaimanapun baiknya tidak dapat mencapai tekanan akhir nominal. Jadi kriteria kedap udara pam vakum bukan “secara mata kasar kelihatan tidak bocor”, tetapi garis Q ini.
Peringkat pengecoran: pori gas dan keliangan susut tidak akan hilang sendiri semasa pemesinan halus
Pam ram sayap dan pam Roots yang sedang dihasilkan di laman ini mempunyai bahan yang dinyatakan sebagai besi tuang / aluminium tuang. Bahagian besi tuang kelabu diterima mengikut GB/T 9439-2010 “Bahan tuangan besi tuang kelabu” untuk kekuatan tegangan, kekerasan dan struktur metalografi; bentuk grafit dan ketumpatan matriks secara langsung menentukan kualiti permukaan dan keupayaan menahan tekanan selepas pemesinan. Badan pam dengan perbezaan ketebalan dinding yang besar cenderung mengalami keliangan susut di persimpangan dinding tebal dan dinding nipis.
Pemeriksaan penembusan (GB/T 18851.1) hanya dapat mengesan kecacatan yang terbuka ke permukaan; pori gas dalaman, keliangan susut dan sanga terperangkap perlu dikesan dengan sinar-X atau CT industri, dan pemeriksaan radiografi tuangan aluminium aloi lazimnya merujuk GB/T 11346. Dua jenis kecacatan ini mempunyai cara pengendalian yang berbeza sama sekali: yang terbuka boleh ditampal, yang dalaman tidak boleh ditampal.
Impregnasi vakum tekanan sering dianggap sebagai “proses pemulihan”, tetapi ia hanya berkesan untuk liang yang bersambung, tidak berkesan untuk pori gas tertutup, sanga terperangkap dan sambungan sejuk. Sebelum impregnasi mesti dibuat penilaian kesambungan liang, selepas impregnasi diuji semula kadar kebocoran; jika tidak, semasa ujian tekanan ia tetap bocor—ini punca biasa kuantiti kerja semula yang agak tinggi di barisan pengeluaran.
Peringkat pemesinan: kerataan permukaan pengedap lebih menentukan kejayaan daripada kekasaran
Permukaan pertemuan badan pam dan penutup hujung menentukan sama ada gasket atau cincin-O boleh dimampatkan secara sekata. Kerataan dinilai mengikut GB/T 1958-2017 “Spesifikasi teknikal produk (GPS) — Toleransi geometri — Pengesahan dan pengesahan” dengan imbasan titik grid tiga koordinat.
Dalam amalan pemeriksaan industri, kerataan ialah faktor utama bagi prestasi pengedap, kekasaran hanya mempengaruhi kesesuaian mikro: jumlah mampatan gasket dapat menyerap puncak mikro, tetapi tidak dapat menyerap ledingan keseluruhan. Apabila kerataan melebihi had, walau sebesar mana pun daya pramuat bolt, gasket tidak dapat berubah bentuk plastik secara sekata, dan jurang setempat akan membentuk laluan bocor terus di bawah tekanan negatif.
Punca ledingan kebanyakannya ialah tegasan dalaman. Jika tuangan tidak menjalani penuaan selepas pasir dibuang, atau bahagian dinding tebal hanya menjalani penuaan sekali, selepas pemesinan kasar memotong satu lapisan logam, tegasan akan diagihkan semula, dan permukaan pengedap selepas pemesinan halus akan berubah bentuk secara perlahan dalam beberapa minggu. Amalan standard ialah satu kali penuaan selepas pengecoran dan satu kali tambahan selepas pemesinan kasar. Tegasan dalaman besi tuang dilepaskan perlahan, aluminium tuang lebih sensitif kepada tegasan pemesinan, dan kitaran penuaan kedua-duanya tidak boleh berkongsi satu set parameter.
Penyaringan awal kaedah kenaikan tekanan sebelum pemasangan: satu kriteria yang boleh dikira
Kaedah kenaikan tekanan mengukur perubahan tekanan dengan masa selepas injap ditutup; kadar kebocoran dikira dengan Q = V × (Δp / Δt), V dalam L, Δp dalam mbar, Δt dalam s, menghasilkan mbar·L/s. Apabila turun naik suhu agak besar, pembetulan perlu dibuat; formula pembetulan kaedah kenaikan tekanan statik ialah Q = V × {[p2 × (T1 / T2)] − p1} / (t2 − t1) (penjelasan kaedah yang diterbitkan oleh Pusat Pemeriksaan dan Pengujian Kualiti Bahan Pelelas dan Alat Gurinda Kebangsaan).
Contoh pengiraan: rongga tertutup badan pam selepas pemasangan V = 8 L, injap ditutup dan dibiarkan 300 s, tekanan naik daripada nilai awal sebanyak 0.40 mbar.
- Kadar kebocoran terukur Q = 8 × 0.40 / 300 = 1.07×10⁻² mbar·L/s;
- Bagi DPL-2V18, nilai dibenarkan 4.7×10⁻³ mbar·L/s, nilai terukur ialah 2.3 kali nilai dibenarkan;
- Mengikut p = Q / S, tekanan akhir pam ini akan berhenti pada kira-kira 2.3×10⁻³ mbar, tidak mencapai 1×10⁻³ mbar seperti spesifikasi.
Sebaliknya, kriteria bengkel boleh ditetapkan: rongga 8 L, kenaikan tekanan dalam 300 s tidak melebihi Q_dibenarkan × Δt / V = 4.7×10⁻³ × 300 / 8 ≈ 0.18 mbar, barulah lulus penyaringan awal.
Kriteria yang sama tidak boleh digunakan pada pam besar. DPL-V630B kadar pengepaman 640 m³/h (50Hz), bersamaan 177.8 L/s, tekanan akhir dengan pemberat gas ditutup ≤8×10⁻² mbar, beban dibenarkan 0.08 × 177.8 ≈ 14.2 mbar·L/s; dengan 8 L dan 300 s yang sama, kenaikan tekanan dibenarkan ialah 533 mbar, angka ini sudah kehilangan makna penyaringan. Pam besar tidak menjalani penentuan kenaikan tekanan, terus masuk pemeriksaan helium kuantitatif.
Perlu juga membezakan kebocoran gas daripada pelepasan gas. Jika Δt yang diperlukan untuk Δp yang sama menjadi lebih panjang dari satu pusingan ke pusingan seterusnya, ini menunjukkan pelepasan gas dari dinding sedang menurun; jika Δt hampir tidak berubah barulah itu kebocoran sebenar. Pengeringan sebelum pengukuran, penyapuan dengan gas kering, dan penambahan perangkap sejuk sebelum tolok, semuanya untuk menahan sumber gangguan wap air ini.
Pengukuran kuantitatif helium: kepekaan berbeza tiga hingga empat tertib magnitud
Kepekaan keseluruhan kaedah kenaikan tekanan secara kasar berada pada 10⁻⁴ ~ 10⁻⁶ Pa·m³/s, kaedah pistol sedutan spektrometer jisim helium boleh mencapai tahap 1×10⁻⁸ Pa·m³/s, mod vakum boleh mencapai tahap 10⁻¹² Pa·m³/s. Penunjuk alat pengesan kebocoran yang diterbitkan oleh Institut Optik dan Mekanik Halus Shanghai, Akademi Sains China ialah: mod vakum 5×10⁻¹³ Pa·m³/s, mod pistol sedutan 1×10⁻⁸ Pa·m³/s.
Ingat satu penukaran unit: 1 mbar·L/s = 0.1 Pa·m³/s. Jadi 1×10⁻⁸ Pa·m³/s bersamaan 1×10⁻⁷ mbar·L/s, dua hingga tiga tertib magnitud lebih rendah daripada kepekaan biasa kaedah kenaikan tekanan.
Dari segi kaedah, kaedah semburan helium melaksanakan ISO 20486, kaedah pengumpulan vakum melaksanakan GB/T 32218-2015. Cadangan pembahagian tugas: penyaringan awal selepas pemasangan menggunakan kaedah kenaikan tekanan, kos rendah dan boleh disemak untuk semua unit; produk siap keluar kilang dan penentuan pertikaian menggunakan pemeriksaan helium, memberikan nilai terukur dalam Pa·m³/s atau mbar·L/s, dan ditulis dalam rekod pemeriksaan.
Lihat lima langkah secara bersambung, tiada satu langkah pun boleh ditinggalkan
Pengecoran (ketumpatan + pemeriksaan kecacatan) → penuaan (pelepasan tegasan dalaman) → pemesinan halus (kerataan permukaan pengedap) → kenaikan tekanan sebelum pemasangan (penyaringan semua unit) → pemeriksaan helium keluar kilang (penentuan kuantitatif).
Langkah yang ditinggalkan dalam rantaian ini tidak akan hilang, ia hanya akan kembali dalam bentuk kerja semula atau selepas jualan. Tindakan sepadan di pihak pengguna juga mudah: selepas menerima pam, semak dahulu sama ada masa pengepaman dan kadar pengepaman sepadan menggunakan Kalkulator pemilihan model, kemudian ikut urutan penyelesaian masalah dalam Soalan lazim untuk mengesahkan sama ada kebocoran gas, tersumbat atau kadar pengepaman tidak mencukupi; bagi keadaan yang memerlukan tekanan akhir lebih rendah (salutan vakum, rawatan haba vakum), kedap udara badan pam pam peringkat awal secara langsung menentukan sama ada pam utama boleh mencapai tekanan kerja.
Bacaan berkaitan
- Penapisan salur masuk pam vakum: cara mengkonfigurasi untuk keadaan berhabuk
- Senarai semak pemasangan pam vakum dan operasi pertama
- Bunyi bising dan getaran pam vakum: kawalan bermula daripada pemasangan
- Soalan Lazim Pam Vakum: Pemilihan, Penyelenggaraan dan Sebut Harga
- Unit Pam Vakum (Stesen Pam Vakum Lengkap)
- Kalkulator Pemilihan Pam Vakum: Penukaran Masa Pengepaman dan Kelajuan Pengepaman