
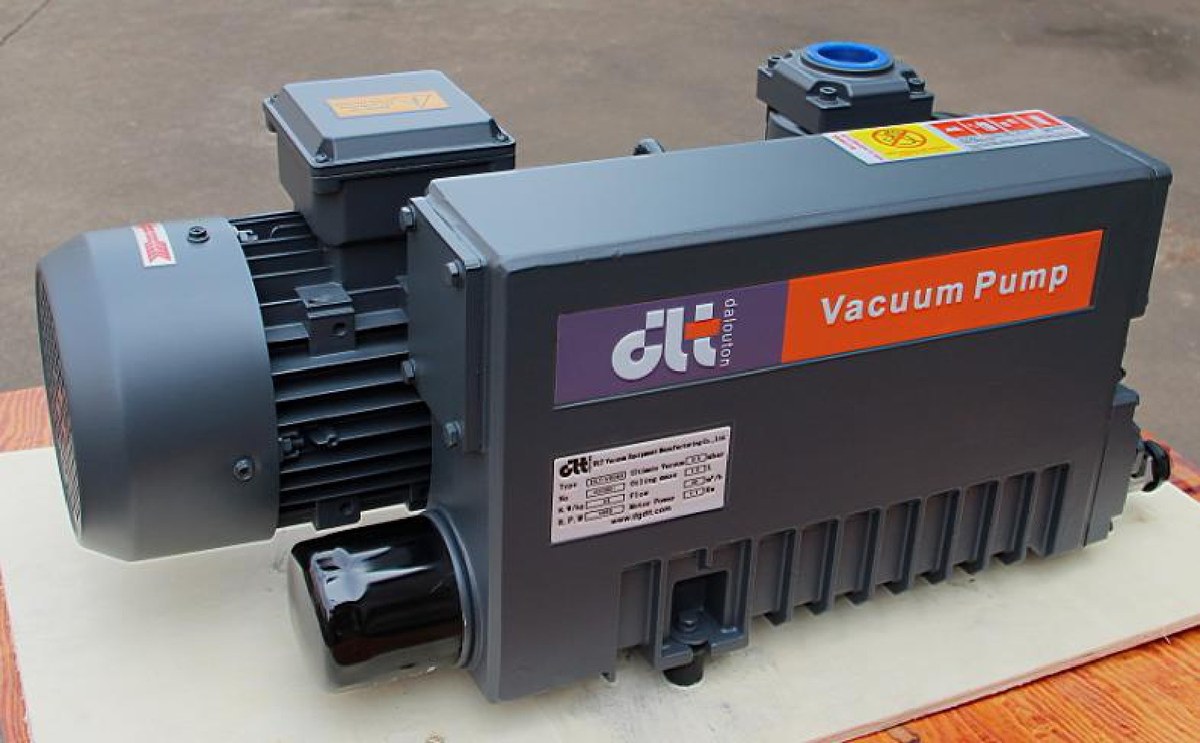
旋片磨损是旋片泵典型的渐进失效,它不会突然发生,而是先用抽速一点点掉、极限真空一点点上抬的方式提前几周甚至几个月打招呼。泵里一直贴着腔壁滑动的零件只有旋片,油封泵靠油膜减摩,无油泵靠石墨或碳-石墨自润滑,无论哪种,磨掉的材料都不会自己长回来。问题在于现场多数人是等到工件吸不住、腔体抽不到工艺压力才去查泵,那时磨损往往已经从旋片蔓延到腔体内壁,换旋片的活儿变成换泵的活儿。
下面把判断方法按「不拆泵」到「拆机」排一遍,每个信号都能在班前点检里测出来。
一、旋片磨损为什么先吃掉抽速,再吃掉极限真空
旋片在转子槽里被离心力(部分结构加弹簧)甩出,顶端压在腔壁上,把月牙形的工作腔隔成吸气侧和压缩侧。磨损发生在两处:顶端接触带变宽、旋片径向变短。两个变化都指向同一件事——顶端与腔壁的间隙变大,压缩侧的高压气体顺着间隙倒回吸气侧。
倒流的后果按顺序出现:
- 极限真空先变差。 单级泵的极限真空本来就被单级压缩比卡着,间隙一漏,压缩比上不去。DPL-V0025A 关气镇极限真空 0.5 mbar,DPL-V0100 是 0.1 mbar,同样是单级油封结构,0.1 mbar 这一档对间隙更敏感,先掉。
- 抽速随后下降。 容积效率掉了,标称的 100 m³/h 实际跑不满,而且掉得越大越明显。
- 油温和噪声上升。 倒流气体反复被压缩,做功变热;旋片在槽里晃,出现金属撞击声。
二、五个不用拆泵的信号
| 信号 | 怎么测 | 什么算异常 |
|---|---|---|
| 空载极限真空 | 关死进气阀,空载跑 15~20 min,泵入口直接接真空计 | 实测比标称差一个数量级(如 0.1 mbar 档只到 1 mbar) |
| 固定工况抽气时间 | 记同一腔体从大气抽到目标压力的秒数,建立基线 | 比基线慢 15% 开始查,慢 25% 以上拆机 |
| 泵油里的碎屑 | 换油时接一杯旧油静置看 | 银白色屑(铸铁旋片)或黑色细屑(碳片) |
| 运行噪声 | 稳速运行时听,或用金属棒抵泵体听内部 | 均匀嗡鸣变间歇「嗒」声;出现金属摩擦声立即停机 |
| 油位与电流 | 每周记油位、记运行电流 | 油位掉得比往常快(油被带走进气侧);电流比额定低 5%~10% |
第三项是早期信号,也容易被漏掉——很多人换油直接把旧油放掉,从来不看。第四项要分清楚:轴承故障的杂音偏端盖一侧,旋片晃动的「嗒」声在泵体中下部,跟着转速节奏。
三、算例:抽速掉 20%,产能掉多少
抽气时间按 t = (V / S) × ln(P0 / P1) 估算,V 为腔体容积,S 为有效抽速(换算成 m³/s 或与 V 同单位),P0、P1 为起止压力。以 DPL-V0100(50 Hz 抽速 100 m³/h,3.0 kW,极限真空关气镇 0.1 mbar)抽 1 m³ 腔体、从 1013 mbar 抽到 1 mbar 为例:
- 新旋片:S = 100 m³/h,V/S = 1/100 h = 36 s,t = 36 × ln(1013) = 36 × 6.92 ≈ 249 s
- 有效抽速掉到 80 m³/h(间隙漏损 20%):V/S = 45 s,t = 45 × 6.92 ≈ 311 s
单次多 62 s。这不是 20% 的产能损失,是 25%——抽气时间与抽速成反比,1 ÷ 0.8 = 1.25。一天跑 200 个循环,多出来的就是 3.4 小时。这条算式也解释了为什么车间里「感觉慢了一点」往往已经掉了一成以上:人对十几秒的差别不敏感,对每天多做两三个小时很敏感。
四、拆机确认:量三样东西
排除了漏点、油品和气镇阀之后,拆机看三样:
- 旋片厚度与长度,对照备件图。维修行业的通行判据是径向磨损量达到约 1 mm、或出现崩角与贯穿裂纹就换;这个值不是寿命预告,只是「该换了」的红线。
- 腔体内壁。手指摸、灯下看,有深沟、拉毛、椭圆度明显变化,说明间隙已经把腔壁啃了。这时只换旋片没用,得换腔体或整机。
- 转子槽。积碳、毛刺会让旋片卡在槽里伸缩不到位,表现为一侧磨损特别重。
换的时候整套换,不要只换磨得最重的那一片。新旧旋片高度差着零点几毫米,装在同一转子上,新片顶得更紧、承担更多载荷,反而把剩下的旧片和腔壁一起加速磨掉。V0025A–V0100 系列同一转子上旋片数量固定,按套订购备件更省事。
五、更换时点怎么定才不误事
按小时数排计划只能当参考:无油泵的碳-石墨旋片,厂家一般给到 10000~20000 小时量级;油封泵结构不同、油膜参与密封,检修点更靠后。这两个数字在不同工况下的散布很大——抽带粉尘的气体、长期 24 小时高温运行、频繁启停,都会把实际寿命压下来。
更可靠的做法是双轨:用小时数备货,用实测数据换件。 每周记一次空载极限真空和固定工况抽气时间,两条曲线一起往下走,就是间隙在扩大;任一条超基线 25%,排进停机窗口。这样备件提前一个月到货,不用等泵停了才下单。
顺带说,旋片磨快的时候,往往还有别的东西在一起坏:油雾分离芯堵了会让油位异常、曲轴箱压力升高;进气滤网破了会让粉尘直接进腔,磨得更快。这两处该先处理,进气过滤与粉尘工况 那边有按压降折算有效抽速的算法,泵油乳化 那篇讲的是乳化怎么一路拖垮旋片。换旋片时把泵油、油雾分离芯、进气滤网、端盖密封一次换齐,比下次再拆一遍机省钱——DPL-V0100 用油 2 L,DPL-V0025A 用油 0.75 L,V25 无油机型 没有油路,维护就集中在旋片与进气过滤上。
六、这些情况先别拆泵
- 带载真空差、空载正常:先查系统漏点、管路与法兰密封,不是旋片。
- 抽速全面下降但油位正常、极限真空没变:查进气滤网堵塞和管路流导。
- 极限真空上不去、油发白:可凝气体进了油,先解决气镇与前置冷凝。
- 气镇阀没关严:等于在进气侧开了个漏孔,现象与旋片磨损高度相似。
选型阶段就能少走弯路的地方在这里:真空泵抽气时间计算 可以先把目标腔体、目标压力的时间算出来,作为日后基线;六项工况(目标真空、腔体容积、气体成分、连续或间歇、接口与电压频率、交货地)确认清楚再定机型,常见问题 里有对应条目。60 Hz 地区注意:部分机型不适合 60 Hz 电网,下单前需向工厂确认对应的电机与转速配置。