
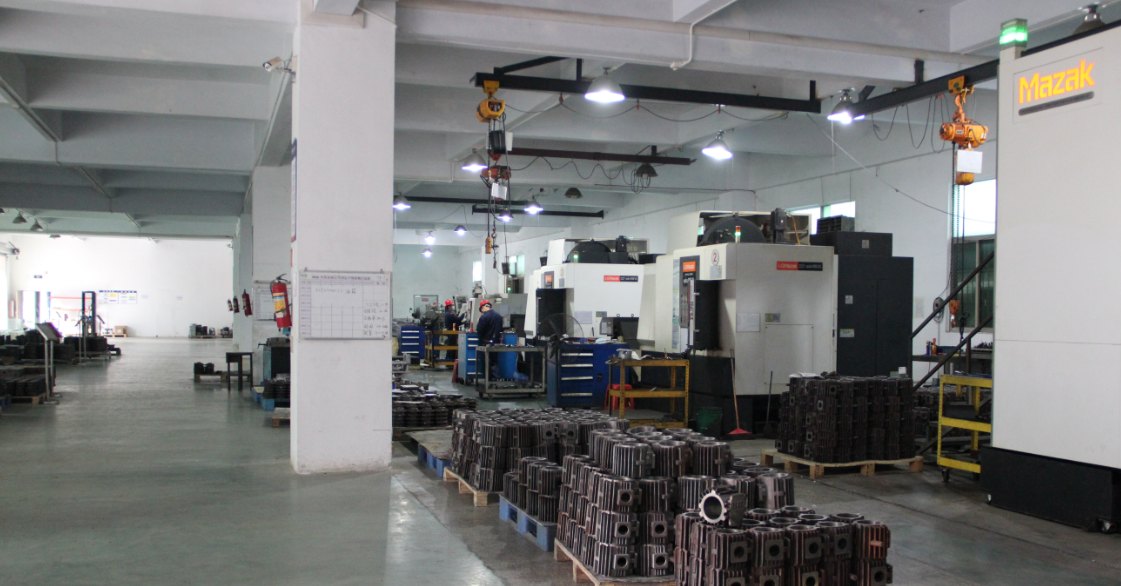
真空泵气密性不是装配时拧紧螺栓就能拿到的东西。同一张图纸,浇注温度差几十度、时效少做一次、密封面平面度超几个微米,最后都表现为同一个现象:泵抽到某个压力就停住,或者抽气时间比样机长一截。泵体是这条链的起点,气密性在铸造和机加工两道工序里就已经定型,装配只是把它暴露出来。
先把两个指标分开:抽得快,和抽得到底
泵体漏气,用户看到的是两个不同的症状,算法也不一样。
抽气时间按 t = (V / S) × ln(p0 / p1) 估算。以 DPL-2V18 为例,额定抽速 17 m³/h 折合 4.72 L/s,一个 8 L 的腔体从 1013 mbar 抽到 1 mbar:t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s。这个数只跟容积和抽速有关,泵体漏不漏,前段抽气速度差别不大。
极限压力是另一回事:p = Q / S,Q 是进入腔体的总气体负载(漏气 + 材料出气 + 工艺放气),S 是有效抽速。DPL-2V18 标注极限压力 1×10⁻³ mbar,反推允许的负载 Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s。漏率一旦超过这条线,泵本身再好也到不了标称极限压力。所以真空泵气密性的判据不是"肉眼看着不漏",是这条 Q 的线。
铸造阶段:气孔与缩松不会在精加工时自己消失
站上在产的旋片泵与罗茨泵,材质标注为铸铁 / 铸铝。灰铸铁件按 GB/T 9439-2010《灰铸铁件》验收抗拉强度、硬度与金相组织;石墨形态和基体致密度直接决定铸件加工后的表面质量与承压能力。壁厚差大的泵体最容易在厚壁与薄壁交界处出缩松。
渗透探伤(GB/T 18851.1)只能检出开口到表面的缺陷;内部气孔、缩松、夹渣要靠 X 射线或工业 CT,铝合金铸件射线检测常引用 GB/T 11346。这两类缺陷处理方式完全不同:开口的可以补,内部的补不了。
真空压力浸渗经常被当成"补救工序",但它只对连通性孔隙有效,对封闭气孔、夹渣、冷隔无效。浸渗前必须先做孔隙连通性判断,浸渗后按漏率复测,否则打压时照样漏——这是产线上返工量偏高的常见来源。
机加工阶段:密封面平面度比粗糙度更决定成败
泵体与端盖的贴合面,决定的是垫片或 O 形圈能不能均匀压缩。平面度按 GB/T 1958-2017《产品几何技术规范(GPS)几何公差 检测与验证》用三坐标网格点扫描评定。
行业检测口径里,平面度是密封性的主导因素,粗糙度只影响微观贴合:垫片压缩量能吃掉微观波峰,吃不掉整体的翘曲。平面度超差时,螺栓预紧力再大也无法让垫片均匀塑性变形,局部间隙会在负压下形成贯通漏道。
翘曲的根源多半在内应力。铸件落砂后不做时效,或者厚壁件只做一次时效,粗加工切掉一层金属后应力重新分布,精加工完的密封面会在几周内缓慢变形。规范做法是铸造后时效一次、粗加工后再补一次。铸铁内应力释放慢,铸铝对加工应力更敏感,两者的时效节拍不能共用一套参数。
装配前的压升法预筛:一条能算的判据
压升法测的是关闭阀门后压力随时间的变化,漏率按 Q = V × (Δp / Δt) 计算,V 用 L、Δp 用 mbar、Δt 用 s,得到 mbar·L/s。温度波动较大时要修正,静态压升法的修正公式为 Q = V × {[p2 × (T1 / T2)] − p1} / (t2 − t1)(国家磨料磨具质量检验检测中心公开的方法说明)。
算例:装配后的泵体封闭腔 V = 8 L,关阀静置 300 s,压力从起始值上升 0.40 mbar。
- 实测漏率 Q = 8 × 0.40 / 300 = 1.07×10⁻² mbar·L/s;
- 对 DPL-2V18,允许值 4.7×10⁻³ mbar·L/s,实测是允许值的 2.3 倍;
- 按 p = Q / S 推算,这台泵的极限压力会停在约 2.3×10⁻³ mbar,到不了规格的 1×10⁻³ mbar。
反过来就能定车间判据:8 L 腔体、300 s 内压升不超过 Q允许 × Δt / V = 4.7×10⁻³ × 300 / 8 ≈ 0.18 mbar,才算通过预筛。
同一条判据不能套到大泵上。DPL-V630B 抽速 640 m³/h(50Hz),折合 177.8 L/s,关气镇极限压力 ≤8×10⁻² mbar,允许负载 0.08 × 177.8 ≈ 14.2 mbar·L/s;同样 8 L、300 s,允许压升是 533 mbar,这个数已经失去筛查意义。大泵不做压升判定,直接进氦检定量。
还要区分漏气与出气。同样 Δp 所需的 Δt 一轮比一轮长,说明是壁面出气在衰减;Δt 基本不变才是真漏。测前烘干、用干燥气体吹扫、规管前加冷阱,都是为了压住水汽这条干扰源。
氦检定量:灵敏度差三到四个数量级
压升法的整体灵敏度大致在 10⁻⁴ ~ 10⁻⁶ Pa·m³/s,氦质谱吸枪法可到 1×10⁻⁸ Pa·m³/s 量级,真空模式可到 10⁻¹² Pa·m³/s 量级。中科院上海光机所公开的检漏仪指标是:真空模式 5×10⁻¹³ Pa·m³/s,吸枪模式 1×10⁻⁸ Pa·m³/s。
单位换算记住一条:1 mbar·L/s = 0.1 Pa·m³/s。所以 1×10⁻⁸ Pa·m³/s 相当于 1×10⁻⁷ mbar·L/s,比压升法的常规灵敏度低两到三个数量级。
方法上,喷氦法执行 ISO 20486,真空累积法执行 GB/T 32218-2015。分工建议:装配后预筛用压升法,成本低、可以全检;成品出厂与争议判定用氦检,给出以 Pa·m³/s 或 mbar·L/s 计的实测值,写进检验记录。
五步连起来看,哪一步都省不掉
铸造(致密度 + 探伤)→ 时效(释放内应力)→ 精加工(密封面平面度)→ 装配前压升(全检筛查)→ 出厂氦检(定量判定)。
这条链上被省掉的那一步,不会消失,只会以返工或售后形式回来。用户侧的对应动作也简单:接到泵先按 选型计算器 核一遍抽气时间与抽速是否匹配,再按 常见问题 里的排查顺序确认是漏气、堵塞还是抽速不足;需要更低极限压力的场合(真空镀膜、真空热处理),前级泵的泵体气密性直接决定主泵能不能上到工作压力。具体机型的极限压力与接口参数见 DPL-2V18 与 DPL-V630B;腔体全程无油的 DPL-ZS150 更要注意,泵体上的贯通孔隙等于直接把工艺侧和大气连起来。