
镀膜车间的泵房大多离腔体有一段距离。三台镀膜腔共用一个泵组,装片、抽真空、镀膜、破空、卸片,一个循环走完,操作工感受很直接的是节拍:早班那炉从常压抽到交接压力用 6 分钟,下午同一炉要 8 分半。腔体没换、泵也没报故障,参数就是稳不住。
这种「越抽越慢」的情况,多数不是泵坏了,而是抽速在中段掉了。下面几处是实际排查里反复遇到的地方。
一、预抽分两段,两段各自要的东西不同
镀膜腔从常压抽到工艺真空,中间跨两个区段。常压到几十毫巴这一段气体量大,靠前级机械泵搬运;进入低真空之后由增压级接手,把压力继续往下拉,高真空段再交给分子泵或扩散泵。前级泵选小,前段就慢;增压级配得不合适,后段就拖。
单级油封旋片泵在这一段是常规配置。V0155 抽速 150 m³/h(50Hz),电机 4.0 kW,关气镇极限真空 0.3 mbar,进出气口 G2";往上 V0160 为 160 m³/h、4 kW,关气镇 0.1 mbar;V0202 为 200 m³/h、5.5 kW,关气镇同样是 0.1 mbar;腔体再大些用 V0302,300 m³/h、7.5 kW。安装位置紧张、又需要 280 m³/h 左右的,可以看 V300B:5.5 kW、关气镇 0.08 mbar、机身 1100 mm。这一档机型连续运行时工作压力须低于 -300 mbar(表压),环境温度 0~35℃。
二、罗茨泵的抽速随入口压力变,不是铭牌上那个数
LC 系列五款的额定抽速是 250、500、1200、2600、4200 m³/h(50Hz),电机功率依次 2.2、2.2、4.0、7.5、11 kW,进气口从 ISO63 到 ISO250。这些数字是入口压力足够高时的值。压力往下走,罗茨泵能带走的气量随之下降,此时实际抽速越来越取决于前级泵在同一个压力点还剩多少能力。
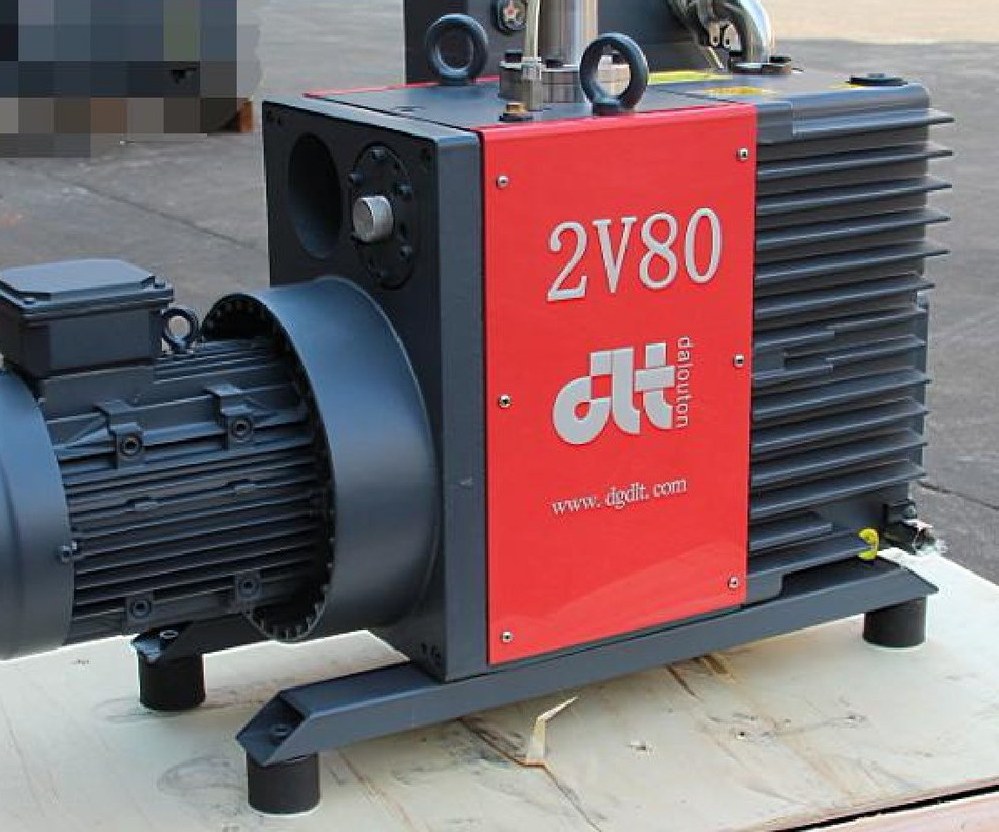
所以配泵的顺序是:先定工作压力,再按这个压力点需要的抽速选罗茨型号,再核对前级泵在该压力点的抽速。只拿两台的额定值比大小,很容易选出「看着够、实际不够」的组合。典型搭配如 2V80 配 LC250、2V275 配 LC2600,用于镀膜、真空热处理与大型腔体预抽。
三、压差和启动顺序,直接决定泵组稳不稳
罗茨泵两个转子非接触,靠间隙密封,压差过大时电机容易过载。启动顺序按前级先建立基础真空、再投入罗茨执行;控制上做压力联锁,入口压力没到设定值,罗茨不允许启动。抽速比配得大时,用溢流阀或旁通限制压差,别让前级泵硬扛。
镀膜线频繁破空、频繁启停,联锁设置得不严,就会出现「有时抽得快、有时抽不动」的错觉——其实是罗茨在不同入口压力下投运,效果本来就不一样。
四、管路与多工位耦合,会把波动放大
泵到腔体之间的这段管路,常常是瓶颈。管径偏小、弯头多、阀门缩径,压损成倍上升,表现为抽气慢、真空上不去。管径不小于泵口通径,长管路再放大一档;阀门通径不要小于所在管段。
多腔共用泵组时,各支路配止回阀,避免一个腔体破空把其它腔一起拉低。瞬时用气量大的工位单独接,或在长管路末端加真空罐吸收峰值,不要让泵去追瞬时流量。接头、软管、转接件是漏点集中的地方,真空达不到要求时,先按管路由近到远查漏,再怀疑泵。
五、水汽与油,影响的是「稳定」而不是「峰值」
镀膜前段常带少量水汽与工艺残留。抽可凝性气体时开气镇,极限真空会回落到 0.5 mbar 级,这是正常现象;工艺要求极限真空时关气镇,同时在进气侧加冷阱。被抽气体含粉尘须加装进气过滤,排气侧配油雾分离器。
油封泵的油量按机型填:V0155 4 L、V0160 与 V0202 各 6 L、V0302 8 L、V300B 8.5 L。油品乳化、颜色变深即更换,并清洗油雾分离芯;换油周期按介质洁净程度定,粉尘与水汽多的工况缩短。
选型与维护建议
按腔体容积、要求的交接压力与允许节拍反算所需有效抽速,把管路压损一并计入,不要只看铭牌抽速。罗茨与前级泵的抽速比控制在合理范围,配大时加旁通。日常点检看三件事:油位与油色、进气过滤前后压差、罗茨投运时的入口压力读数。节拍开始变长,先查过滤与管路,再查泵本身。
需要按具体腔体容积与节拍核算泵组配置,把工况参数发给我们,我们给出型号与抽速的组合建议。