
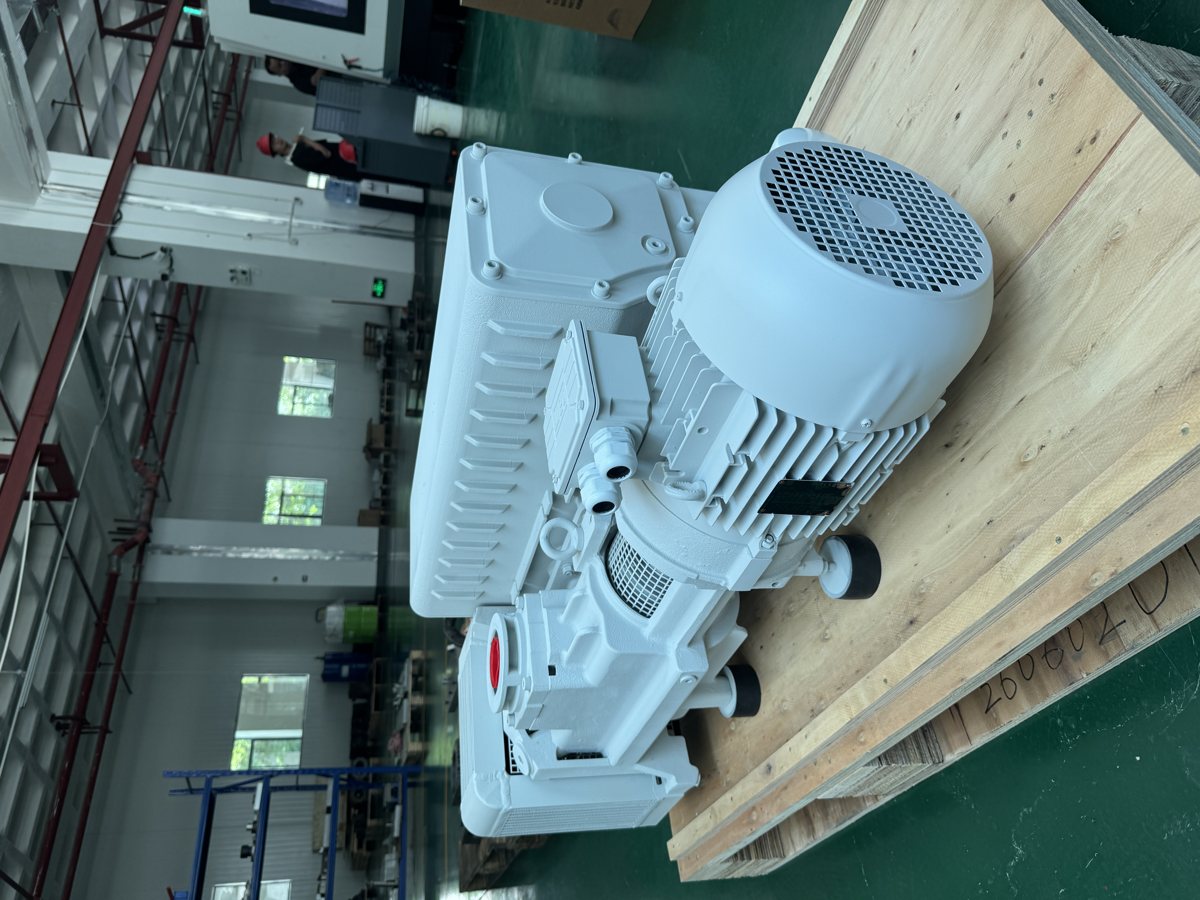
真空泵验收测试常被简化成"看一眼真空表读数就签字",结果泵换了两台,工艺还是不稳。现场验收真正要交的是三个数:腔体能到的极限压力、封闭后的压升率(再换算成漏率)、从常压抽到工作压力的时间。三个数各有测法,也各有坑——气镇状态、规管量程、料筐有没有烘干,都会把结论带偏。下面按一台 2 m³ 真空热处理炉配 DPL-V300B 的过程走一遍,公式和代入过程都写出来。
一、极限压力:先确认三个前提再读数
第一个前提是气镇状态。DPL-V300B 关气镇时极限压力 ≤8×10⁻² mbar,开气镇后是 ≤0.7 mbar;V0040A 到 V0100 这一档从 0.1 mbar 变成 0.5 mbar。开着气镇测极限压力,测出来的不是泵的能力,是气镇漏入的干空气量。验收记录里不写气镇开关状态,这个数就没有可比性。
第二个前提是稳定性。读数还在继续往下走时记录的值没有意义。工程上的做法是间隔 30 分钟读三次,三次差值小于 5% 视为稳定。2 m³ 炉膛配 V300B,冷态空炉一般 60 至 90 分钟进入稳定段,读数落在 0.09 mbar 附近,与关气镇 ≤8×10⁻² mbar 的样本值对得上。
第三个前提是规管和取压点。0.1 mbar 以下,皮拉尼规的读数受气体种类影响明显,抽的是空气还是氩气,示值会有出入;要读到 10⁻³ mbar 量级,用电容薄膜规或复合规。取压点也要说清楚:泵口测的是泵的能力,腔体测的是系统的能力,中间隔着管路和阀门。ISO 21360-1:2020 规定的基础压力用标准测试罩测量,那个数与现场腔体读数本来就不是一回事,拿样本值直接对现场读数,多半对不上。
二、压升率:同一个数,两种单位
压升率的测法是把腔体抽到极限压力,关闭泵组与主阀,让腔体孤立,然后记录压力随时间上升的曲线。参照 T/CSEA 36-2025《真空等离子喷涂设备技术规范》5.3.2 的口径:记录时间不宜低于 12 小时,在曲线的线性段上取两点,两点间隔不少于 300 秒,并按热力学温度(K)对压力做归一,消除环境温度波动带来的假压升。
算例:2 m³ 炉膛,抽到 0.12 mbar 后关阀,t₁ = 0 时 p₁ = 0.12 mbar,t₂ = 4 小时(14,400 秒)时 p₂ = 0.35 mbar。
- 压升 Δp = 0.35 − 0.12 = 0.23 mbar = 23 Pa
- 压升率 = 23 Pa ÷ 4 h = 5.75 Pa/h
- 漏率 Q = V·Δp/Δt = 2 m³ × 23 Pa ÷ 14,400 s = 0.0032 Pa·m³/s
温度从 295 K 升到 297 K,按 p/T 归一后压升为 0.229 mbar,压升率 5.73 Pa/h,与未修正的 5.75 Pa/h 只差 1%。温度波动在 ±3 K 以内可以忽略,超过就必须修正,否则测出来的可能是环境升温,而不是漏。
判据用两个口径。GB/T 22561—2008《真空热处理》5.1.6 要求冷态空炉充分干燥后压升率小于 0.67 Pa/h;同一标准的附录 A 按材料给出工作态的最大允许压升率,钛及钛合金 1.33 Pa/h、镍合金与钴合金 2.66 Pa/h、合金结构钢与各类模具钢 6.65 Pa/h。5.73 Pa/h 对着冷态空炉的 0.67 Pa/h,超了 8.5 倍。
超标不等于炉体漏。出气和虚漏同样让压力往上走,但它们衰减快、曲线是弯的,只有真实漏孔的贡献才是线性的。所以第二步是分段复测:关掉炉内料筐与夹具的连通阀,只抽炉体,按同样方法再测一次,得到 0.45 Pa/h。0.45 小于 0.67,炉体本身合格;超出的 5.3 Pa/h 来自那批没有烘干的料筐。把料筐烘到 200 ℃ 保温两小时后再装炉复测,压升率回到 0.6 Pa/h 以内。
三、漏率换算成"能抽到多低"
漏率本身不是结论,结论是它限制住了多低的压力。稳态下 p = Q / S有效,Q 用 mbar·L/s,S 用 L/s。单位换算先记住:1 Pa·m³/s = 10 mbar·L/s,所以上面的 0.0032 Pa·m³/s 就是 0.032 mbar·L/s。
V300B 名义抽速 280 m³/h、实测 240 m³/h,折合 66.7 L/s;管阀折减按 0.7 计,有效抽速 46.7 L/s。漏率限制的极限压力:
p = 0.032 ÷ 46.7 = 6.9×10⁻⁴ mbar
这个数远低于 0.09 mbar 的实测读数,说明现场那 0.09 mbar 不是漏率限制的,而是泵本身极限与规管读数决定的。这条判断很有用:读数和样本对不上时,先算清楚是漏率不够还是泵型不够,别一上来就拆法兰。
反过来,从目标压力推算允许漏率,就有了一张验收判据表(假设有效抽速 46.7 L/s 不变):
| 目标工作压力 | 允许漏率 Q = S·p | 现测 0.032 mbar·L/s 的余量 |
|---|---|---|
| 1×10⁻² mbar | 0.47 mbar·L/s | 约 15 倍,够 |
| 1×10⁻³ mbar | 0.047 mbar·L/s | 约 1.5 倍,偏薄 |
| 1×10⁻⁴ mbar | 0.0047 mbar·L/s | 不足 |
最后一行的意思不是"再检漏",而是泵型选错了:单级油封旋片 V300B 的极限压力是 ≤8×10⁻² mbar,靠它到 1×10⁻⁴ mbar 本来就不成立。这个量级要用双级泵,2V80 的极限真空是 4×10⁻⁴ mbar,具体选型看 /products/dp-2v80-2v275/。参数以 /products/dp-v300b/ 与 /products/dp-v0020-v0100/ 为准。
四、抽气时间:用实测反算有效抽速
粗抽段按 t = (V / S有效) × ln(P₀ / P₁) 估算。2,000 L 从 1,013 mbar 抽到 1 mbar,ln 项是 6.92,理论时间:
t = 2,000 ÷ 46.7 × 6.92 = 296 s
现场实测用了 480 秒。差出来的部分不是泵不行,是抽速没送到腔体。反算有效抽速,这就是 ISO 21360-1:2020 里抽气法(pump-down method)的思路:
S有效 = V ÷ t × ln(P₀/P₁) = 2,000 ÷ 480 × 6.92 = 28.8 L/s
28.8 L/s 折合 104 m³/h,只有名义 240 m³/h 的 43%。三件事按顺序查:阀门通径是否小于泵口(V300B 是 G2″ 法兰接口,配 DN50 以上的阀)、进气管是否有软管和多个弯头、进气过滤是否已经堵。这一段的具体算法见 /news/piping-and-valves/ 与 /news/pumping-speed-loss-measurement-first-troubleshooting-order/;管径定下来之后,抽气时间可以用 /calculator/ 复算。
再往后一段是 1 mbar 到 0.1 mbar,ln(1/0.1) = 2.30,按实测 28.8 L/s 算术是 160 秒,两个阶段合计 640 秒,约 10.7 分钟。实际会更长:1 mbar 以下体积流率随压力下降,末段抽速明显低于粗抽段,热处理炉的工艺曲线通常按实测值留 30% 到 50% 余量。
五、验收记录该记什么
三张表放一起,签字才有依据:
| 项目 | 必记内容 |
|---|---|
| 工况 | 环境温度、气镇开/关、抽的气体种类、电压与频率(50 或 60 Hz) |
| 极限压力 | 规管型号与量程、取压点位置、稳定判据(30 分钟内三次读数差值) |
| 压升率 | 孤立时刻、12 小时曲线、线性段两点及时间间隔、温度归一方式、对照标准条款 |
| 抽气时间 | 起止压力、实测秒数、反算的有效抽速、折算名义值的百分比 |
频率一项要单独提:同一台泵在 50 Hz 与 60 Hz 下抽速不同,V0025A 是 20/26 m³/h,V0155 是 150/175 m³/h。规格书注明部分机型不适合 60 Hz 地区,出口项目验收前须向工厂确认电机与转速配置。60 Hz 市场的核算方法见 /news/running-60-hz-pumping-speed-motor-power-voltage/,行业侧的验收要求见 /industries/heat-treatment/。