
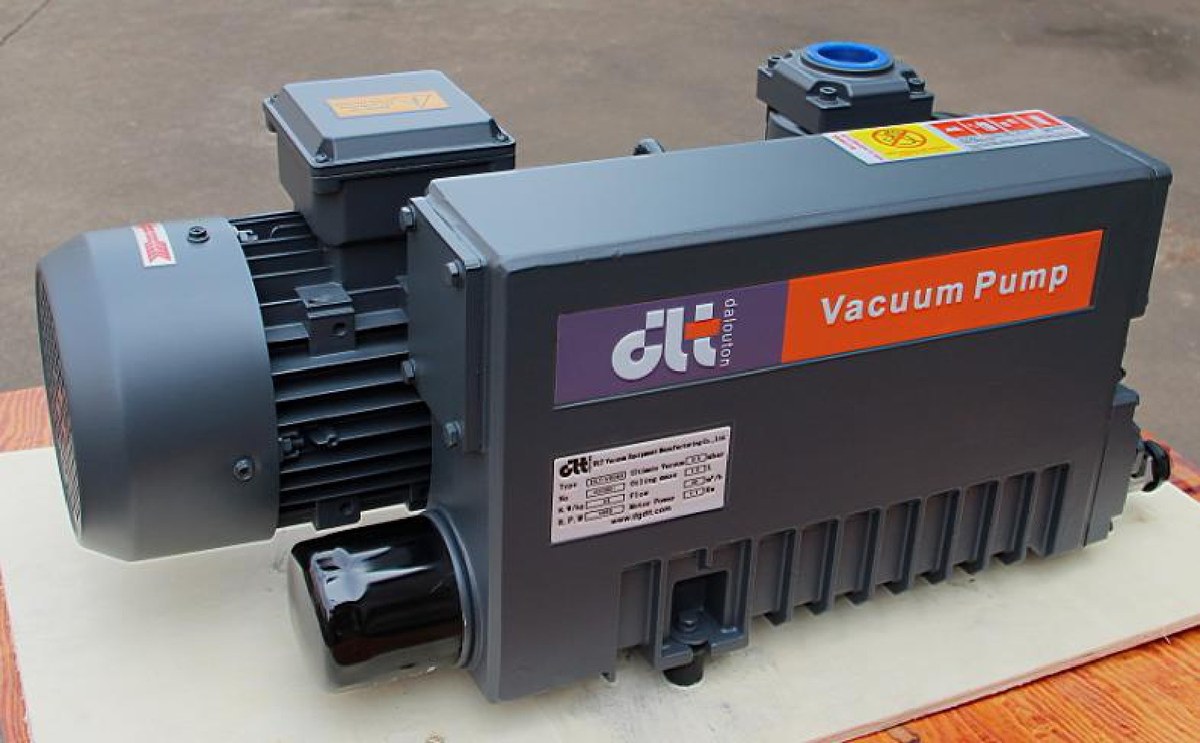
电子装配线上的吸持动作看起来简单:吸盘贴住工件、抽气、搬走、放气。泵选小了,工件在搬运途中掉;选大了,多花的钱和噪音都用不上。下面按抽速和吸盘尺寸把边界划清楚。
一、先算吸力,再算抽速
吸盘的吸附力由压差乘面积决定。取吸盘直径 50 mm,泵抽到 -60 kPa(绝对压力约 40 kPa):
- 吸盘面积 = π × 25² ≈ 1963 mm² = 0.00196 m²
- 理论吸力 = 60 kPa × 0.00196 m² ≈ 118 N
实际取 2 倍安全系数,可搬约 59 N,折合 6 kg 左右的平整工件。工件透气(纸、泡棉、织物)或表面粗糙时,这个数要再打对折。
二、三档无油泵各自的位置
| 机型 | 抽速(50/60 Hz) | 功率 | 接口 | 适合的场合 |
|---|---|---|---|---|
| V8 | 6.8 / 8.6 m³/h | 0.28 kW | G3/8" | 单吸盘取放、小件定位,管路 1 m 以内 |
| V10 | 10 / 12 m³/h | 0.4 kW | G1/2" | 双吸盘、带缓冲罐的小型工作站 |
| V16 | 16 / 18.2 m³/h | 0.55 kW | G1/2" | 三到六个吸盘点、管路 2~3 m |
| V25/40 | 40 / 45 m³/h | 1.3 kW | G3/4" | 大面积板材、多工位同时吸持、长管路 |
V3(3.4 / 4.2 m³/h,0.18 kW,极限真空 90 kPa)只适合实验室或极小腔体,装配线上连续动作不建议用它。
三、抽气时间怎么估
容积 V 的腔体从大气抽到目标压力 p,粗略按 t = (V / S) × ln(1013 / p) 估算,S 为泵的抽速(换算成每秒)。
举例:0.5 L 的吸盘与管路容积,配 V10(10 m³/h ≈ 2.78 L/s),目标 -60 kPa:
t ≈ (0.5 / 2.78) × ln(1013 / 40) ≈ 0.18 × 3.23 ≈ 0.58 s
这个时间只算泵抽本体,不含阀门响应和管路压损。节拍要求 0.5 s 以内的场合,管路要短、管径要大,或者把缓冲罐放在吸盘附近。
四、什么时候 V16 就不够了
以下四种情况换 V25/40 或中央真空系统更稳妥:
- 同时吸持的工位数超过六个,且要求动作同步;
- 工件透气或表面有纹路,漏气量超过泵抽速的三成;
- 管路从泵到吸盘超过 3 m,且中途有多个弯头;
- 车间有粉尘或切削液雾,泵前必须加过滤器,压损吃掉了余量。
漏气量是判断的核心:拿流量计在吸盘空吸状态下量一下,数值超过泵铭牌抽速的 30%,就该往上一档选。
五、无油结构的适用理由
电子装配怕油雾污染工件和洁净区,无油旋片泵排气不带油,泵腔靠旋片自润滑。代价是极限真空不如油封泵,多数无油机型在 90 kPa 量级;需要 0.1 mbar 以下的场合,得换油封旋片泵或加罗茨机组。
选型时把这几项给到我们:工件尺寸与重量、吸盘数量与直径、管路长度与管径、节拍要求、是否有粉尘或切削液、电源是单相还是三相。有这些数,型号和缓冲罐容积可以直接定。