
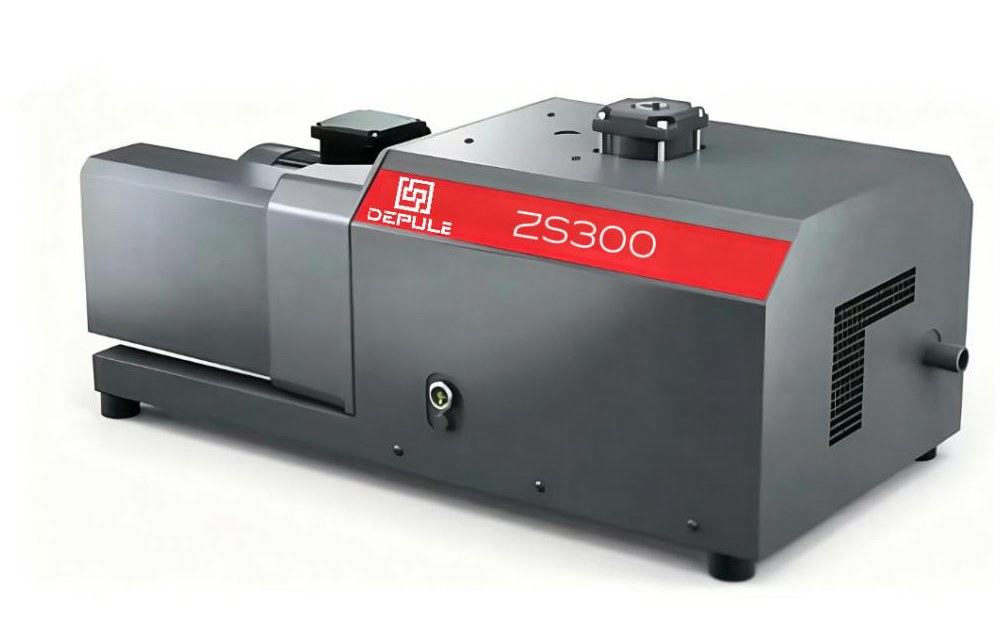
Разница между вакуумными насосами для переработки пластмасс не в самом насосе, а в том, что требует процесс — расход или стабильное давление. При вакуум-формовании нужно быстро откачать полость до нужного разрежения, при калибровке экструдата и в калибрующей гильзе — длительное время без колебаний вакуума; логика подбора у этих задач разная.
Вакуум-формование и термоформование
После нагрева лист прижимается к форме за счет перепада давления, время откачки напрямую определяет темп. Скорость откачки рассчитывают по объему формовочной полости × числу циклов формования в час для общего требуемого расхода, затем подбирают по рабочему разрежению 40 ~ 90 kPa.
- Малый формат, один пост: безмасляные пластинчато-роторные насосы V8 / V10 / V16, присоединение G3/8″, на выходе нет масляного тумана, можно устанавливать непосредственно рядом с машиной.
- Большой формат, несколько постов: V25 / V40 или V25L / V40L (короткий корпус, удобно размещать внутри кожуха оборудования), присоединение G3/4″.
- Несколько линий с одним источником вакуума: одноступенчатый маслозаполненный пластинчато-роторный насос с ресивером или централизованная вакуумная система с трубопроводной сетью.
На быстроформующих постах следует учитывать проходное сечение трубопровода и время срабатывания клапанов: заниженное сечение сильно снижает эффективную скорость откачки, и никакая паспортная скорость откачки это не компенсирует.
Калибровка при экструзии и калибрующие гильзы
После экструзии профиль прижимается к стенке калибрующей гильзы вакуумом; требуется стабильное разрежение без пульсаций в течение длительного времени.
Стабильность обеспечивают двумя вещами: ресивер сглаживает пики (объем подбирают в пределах 1/5 ~ 1/3 скорости откачки насоса), а нижний предел разрежения задают в зоне стабильной работы насоса — нельзя работать вплотную к предельному вакууму. Одноступенчатый маслозаполненный пластинчато-роторный насос V0040A ~ V0100 с буферным ресивером — обычная конфигурация для этого случая.
Удаление газов при литье под давлением и дегазация смолы
При удалении газов из материального цилиндра литьевой машины и дегазации эпоксидной смолы, силикона откачиваются газы с небольшим содержанием летучих веществ; у маслозаполненных моделей нужно открывать газобалласт и устанавливать фильтр на стороне входа, чтобы пыль смолы и конденсирующиеся вещества не попадали в полость насоса. Если этот шаг пропустить, часто именно через несколько тысяч часов масло насоса эмульгируется, а скорость откачки падает.
Вакуумное перемещение и удержание
Рассчитайте требуемый расход по массе заготовки, количеству присосок и площади одной присоски, затем умножьте на коэффициент утечек (шероховатые поверхности, картонные коробки, тканые мешки сильно различаются по утечкам). При параллельной работе нескольких постов нужно отдельно проверять проходные сечения ответвлений, иначе пост, сработавший первым, заберет расход.
На постах захвата в деревообработке, камнеобработке и стекольном производстве много пыли; на стороне входа обязательно устанавливать фильтр, поскольку попадание пыли в полость насоса — один из самых быстрых путей износа пластин.
Рекомендации по комплектации
| Процесс | Требуемые входные данные | Комплектация |
|---|---|---|
| Вакуум-формование / термоформование | Объем полости, число циклов формования в час, рабочее разрежение | Ресивер, проходное сечение трубопровода, клапан быстрого сброса |
| Калибровка при экструзии | Количество калибрующих гильз, допустимый диапазон колебаний давления | Буферный ресивер, тонкая фильтрация, стабилизация давления |
| Удаление газов при литье / дегазация | Тип летучих веществ, наличие порошка | Газобалласт, входной фильтр, маслоотделитель |
| Вакуумное перемещение | Масса заготовки, количество и площадь присосок, материал поверхности | Фильтр, клапаны ответвлений, вакуумметр |
Когда нужны рекомендации по подбору, пришлите нам эти входные данные: инженер рассчитает скорость откачки по условиям работы и предоставит перечень комплектации. Некоторые модели не подходят для регионов с 60Hz; при поставке на рынки 60Hz укажите в запросе страну, напряжение и частоту.