
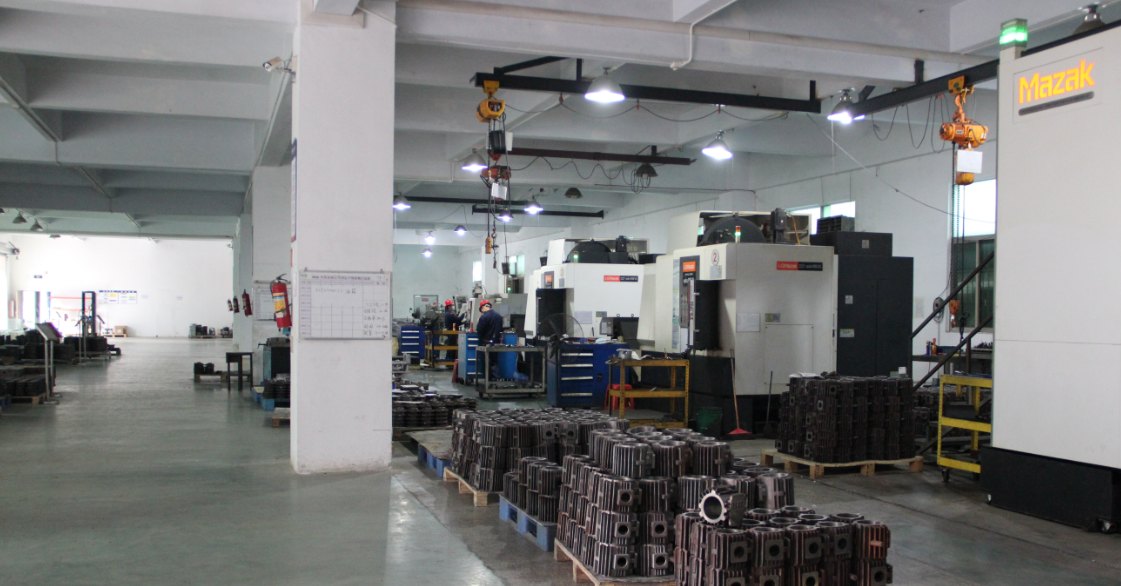
Герметичность вакуумного насоса — это не то, что достигается затяжкой болтов при сборке. При одном и том же чертеже разница температуры заливки в несколько десятков градусов, пропуск одной операции старения, превышение плоскостности уплотнительной поверхности на несколько микрометров — всё в итоге проявляется одинаково: насос останавливается на определённом давлении или время откачки оказывается заметно больше, чем у образца. Корпус насоса — начало этой цепочки; герметичность формируется уже на двух операциях — литье и механической обработке, а сборка лишь выявляет её.
Сначала разделим два показателя: скорость откачки и достижимый предельный вакуум
Утечка в корпусе насоса проявляется у пользователя двумя разными симптомами, и рассчитываются они по-разному.
Время откачки оценивают по t = (V / S) × ln(p0 / p1). Для DPL-2V18 при номинальной скорости откачки 17 m³/h, что соответствует 4.72 L/s, для камеры 8 L при откачке с 1013 mbar до 1 mbar: t = (8 / 4.72) × ln(1013 / 1) ≈ 11.7 s. Это число зависит только от объёма и скорости откачки; есть ли утечка в корпусе насоса, на начальном участке откачки сказывается мало.
Предельное давление — другое дело: p = Q / S, где Q — суммарная газовая нагрузка, поступающая в камеру (утечка + газовыделение материалов + технологическое газовыделение), S — эффективная скорость откачки. Для DPL-2V18 указано предельное давление 1×10⁻³ mbar; обратным расчётом допустимая нагрузка Q = 1×10⁻³ × 4.72 ≈ 4.7×10⁻³ mbar·L/s. Как только скорость утечки превысит эту границу, даже насос с хорошими характеристиками не достигнет номинального предельного давления. Поэтому критерий герметичности вакуумного насоса — не «на глаз не видно утечки», а эта граница Q.
Этап литья: газовые поры и усадочная рыхлость не исчезают сами при чистовой обработке
В текущей производственной линейке пластинчато-роторные и роторные насосы имеют материал, указанный как чугун / литой алюминий. Серые чугунные отливки принимаются по GB/T 9439-2010 «Отливки из серого чугуна» по пределу прочности на растяжение, твёрдости и металлографической структуре; форма графита и плотность основы непосредственно определяют качество поверхности и несущую способность отливки после обработки. В корпусах насосов с большой разницей толщины стенок усадочная рыхлость чаще всего возникает на границе толстой и тонкой стенок.
Капиллярная дефектоскопия (GB/T 18851.1) выявляет только дефекты, открытые к поверхности; внутренние газовые поры, усадочную рыхлость и шлаковые включения необходимо выявлять с помощью рентгеновского излучения или промышленной КТ; для рентгеновского контроля алюминиевых отливок часто ссылаются на GB/T 11346. Способы устранения этих двух типов дефектов принципиально разные: открытые можно заделать, внутренние — нельзя.
Вакуумная пропитка под давлением часто рассматривается как «ремонтная операция», но она эффективна только для сообщающихся пор; для закрытых газовых пор, шлаковых включений и холодных спаев она неэффективна. Перед пропиткой необходимо оценить сообщаемость пор, после пропитки повторно проверить скорость утечки; иначе при опрессовке утечка всё равно проявится — это частая причина повышенного объёма переделок на производственной линии.
Этап механической обработки: плоскостность уплотнительной поверхности важнее шероховатости
Поверхность прилегания корпуса насоса и торцевой крышки определяет, сможет ли прокладка или O-образное кольцо равномерно сжаться. Плоскостность оценивается по GB/T 1958-2017 «Геометрические характеристики изделий (GPS). Геометрические допуски. Проверка и верификация» сканированием координатной сетки на трёхкоординатной измерительной машине.
В отраслевой практике контроля плоскостность является определяющим фактором герметичности, а шероховатость влияет только на микроскопическое прилегание: сжатие прокладки может сгладить микроскопические выступы, но не может компенсировать общую коробоватость. При выходе плоскостности за допуск даже большое усилие предварительной затяжки болтов не обеспечит равномерную пластическую деформацию прокладки, и локальный зазор под отрицательным давлением образует сквозной канал утечки.
Источник коробоватости чаще всего — внутренние напряжения. Если после выбивки отливки не выполняется старение или для толстостенных деталей старение выполняется только один раз, то после снятия слоя металла при черновой обработке напряжения перераспределяются, и уплотнительная поверхность после чистовой обработки медленно деформируется в течение нескольких недель. Нормативная практика — одно старение после литья и дополнительное после черновой обработки. В сером чугуне внутренние напряжения снимаются медленно, литой алюминий более чувствителен к напряжениям от обработки, поэтому для них нельзя использовать один и тот же режим старения.
Предварительный отсев методом подъёма давления перед сборкой: критерий, который можно рассчитать
Метод подъёма давления измеряет изменение давления во времени после закрытия клапана; скорость утечки рассчитывается по Q = V × (Δp / Δt), где V в L, Δp в mbar, Δt в s, результат в mbar·L/s. При заметных колебаниях температуры требуется поправка; формула поправки для статического метода подъёма давления: Q = V × {[p2 × (T1 / T2)] − p1} / (t2 − t1) (по открытому описанию метода Государственного центра контроля качества абразивов и абразивного инструмента).
Пример расчёта: после сборки замкнутая полость корпуса насоса V = 8 L, клапан закрыт на 300 s, давление возрастает от начального значения на 0.40 mbar.
- Измеренная скорость утечки Q = 8 × 0.40 / 300 = 1.07×10⁻² mbar·L/s;
- Для DPL-2V18 допустимое значение 4.7×10⁻³ mbar·L/s, измеренное значение в 2.3 раза превышает допустимое;
- По расчёту p = Q / S предельное давление этого насоса остановится на уровне около 2.3×10⁻³ mbar и не достигнет указанного в спецификации 1×10⁻³ mbar.
Обратный расчёт позволяет определить цеховой критерий: для полости 8 L повышение давления за 300 s должно быть не более Qдоп × Δt / V = 4.7×10⁻³ × 300 / 8 ≈ 0.18 mbar, только тогда предварительный отсев считается пройденным.
Этот же критерий нельзя применять к большим насосам. DPL-V630B имеет скорость откачки 640 m³/h (50Hz), что соответствует 177.8 L/s, предельное давление при закрытом газобалласте ≤8×10⁻² mbar, допустимая нагрузка 0.08 × 177.8 ≈ 14.2 mbar·L/s; для тех же 8 L и 300 s допустимый подъём давления составляет 533 mbar — это значение уже теряет смысл для отсева. Для больших насосов не проводят оценку по подъёму давления, а сразу переходят к количественному гелиевому контролю.
Также необходимо различать утечку и газовыделение. Если для одного и того же Δp требуемое Δt увеличивается от цикла к циклу, это указывает на затухающее газовыделение со стенок; если Δt практически не меняется, то это истинная утечка. Сушка перед измерением, продувка сухим газом и установка холодной ловушки перед манометрическим преобразователем нужны для подавления помехи от паров воды.
Количественный гелиевый контроль: чувствительность выше на три-четыре порядка
Общая чувствительность метода подъёма давления составляет примерно 10⁻⁴ ~ 10⁻⁶ Pa·m³/s, метод с щупом гелиевого масс-спектрометра достигает уровня 1×10⁻⁸ Pa·m³/s, в вакуумном режиме — уровня 10⁻¹² Pa·m³/s. Опубликованные характеристики течеискателя Шанхайского института оптики и точной механики Китайской академии наук: вакуумный режим 5×10⁻¹³ Pa·m³/s, режим щупа 1×10⁻⁸ Pa·m³/s.
Запомните одно преобразование единиц: 1 mbar·L/s = 0.1 Pa·m³/s. Поэтому 1×10⁻⁸ Pa·m³/s эквивалентно 1×10⁻⁷ mbar·L/s, что на два-три порядка ниже обычной чувствительности метода подъёма давления.
По методам: метод обдува гелием выполняется по ISO 20486, метод вакуумного накопления — по GB/T 32218-2015. Рекомендуемое разделение: после сборки для предварительного отсева применять метод подъёма давления — низкая стоимость, возможен полный контроль; для выпуска готовой продукции и разрешения спорных случаев применять гелиевый контроль с выдачей измеренного значения в Pa·m³/s или mbar·L/s и записью в протокол контроля.
Пять шагов в цепочке: ни один нельзя пропустить
Литьё (плотность + дефектоскопия) → старение (снятие внутренних напряжений) → чистовая обработка (плоскостность уплотнительной поверхности) → подъём давления перед сборкой (полный контроль) → гелиевый контроль при выпуске (количественное заключение).
Пропущенный шаг в этой цепочке не исчезает, а возвращается в виде переделки или рекламации. Со стороны пользователя ответные действия просты: при получении насоса сначала по калькулятору подбора проверить, согласуются ли время откачки и скорость откачки; затем по порядку диагностики в часто задаваемых вопросах подтвердить, что причина — утечка, засорение или недостаточная скорость откачки; в случаях, где требуется более низкое предельное давление (вакуумное напыление, вакуумная термообработка), герметичность корпуса форвакуумного насоса напрямую определяет, сможет ли основной насос выйти на рабочее давление. Предельное давление и параметры присоединения конкретных моделей см. в DPL-2V18 и DPL-V630B; для DPL-ZS150 с полностью безмасляной камерой нужно быть особенно внимательным: сквозные поры в корпусе насоса равносильны прямому соединению технологической стороны с атмосферой.
Часто задаваемые вопросы
Q: Каким методом проверяют герметичность корпуса вакуумного насоса? A: После сборки для отсева применяют метод подъёма давления, скорость утечки рассчитывают по Q = V × Δp / Δt; при выпуске готовой продукции количественно определяют гелиевым масс-спектрометрическим течеискателем. Для DPL-2V18, например, подъём давления в полости 8 L за 5 минут должен быть не более 0.18 mbar.
Q: Считается ли утечкой подъём давления на 0.40 mbar за 5 минут в полости 8 L? A: Считается выходом за допуск. В пересчёте скорость утечки 1.07×10⁻² mbar·L/s, что в 2.3 раза превышает допустимое для DPL-2V18 значение 4.7×10⁻³ mbar·L/s; предельное давление остановится около 2×10⁻³ mbar и не достигнет 1×10⁻³ mbar.
Q: Если в отливке есть газовые поры, можно ли её использовать после пропитки? A: Смотреть только на сообщаемость. Пропитка может закрыть сообщающиеся поры, но не справляется с закрытыми газовыми порами, шлаковыми включениями и холодными спаями; перед пропиткой оценивают сообщаемость, после пропитки повторно проверяют скорость утечки методом подъёма давления или гелиевым контролем и только затем принимают решение.
Q: Шероховатость уплотнительной поверхности соответствует норме, но утечка остаётся — что проверять в первую очередь? A: Сначала проверить плоскостность по GB/T 1958-2017 сканированием координатной сетки на трёхкоординатной машине; при выходе плоскостности за допуск прокладка сжимается неравномерно, и локальный зазор под отрицательным давлением образует канал утечки. Затем проверить, выполнялось ли дополнительное старение после черновой обработки.
Q: Почему для больших насосов не применяют метод подъёма давления для количественной оценки? A: Допустимая скорость утечки растёт вместе со скоростью откачки. DPL-V630B имеет скорость откачки 640 m³/h, допустимая нагрузка около 14.2 mbar·L/s; для полости 8 L за 5 минут допустимый подъём давления составляет 533 mbar — критерий теряет разрешающую способность, поэтому переходят к гелиевому контролю.
Смотрите также
- Фильтрация на входе вакуумного насоса: как подобрать для условий с пылью
- Чек-лист по установке и первому запуску вакуумного насоса
- Шум и вибрация вакуумного насоса: контроль с момента установки
- Частые вопросы о вакуумных насосах: подбор, обслуживание и расчёт стоимости
- Вакуумные насосные агрегаты (комплектные вакуумные станции)
- Калькулятор подбора вакуумного насоса: время откачки и пересчёт скорости откачки